
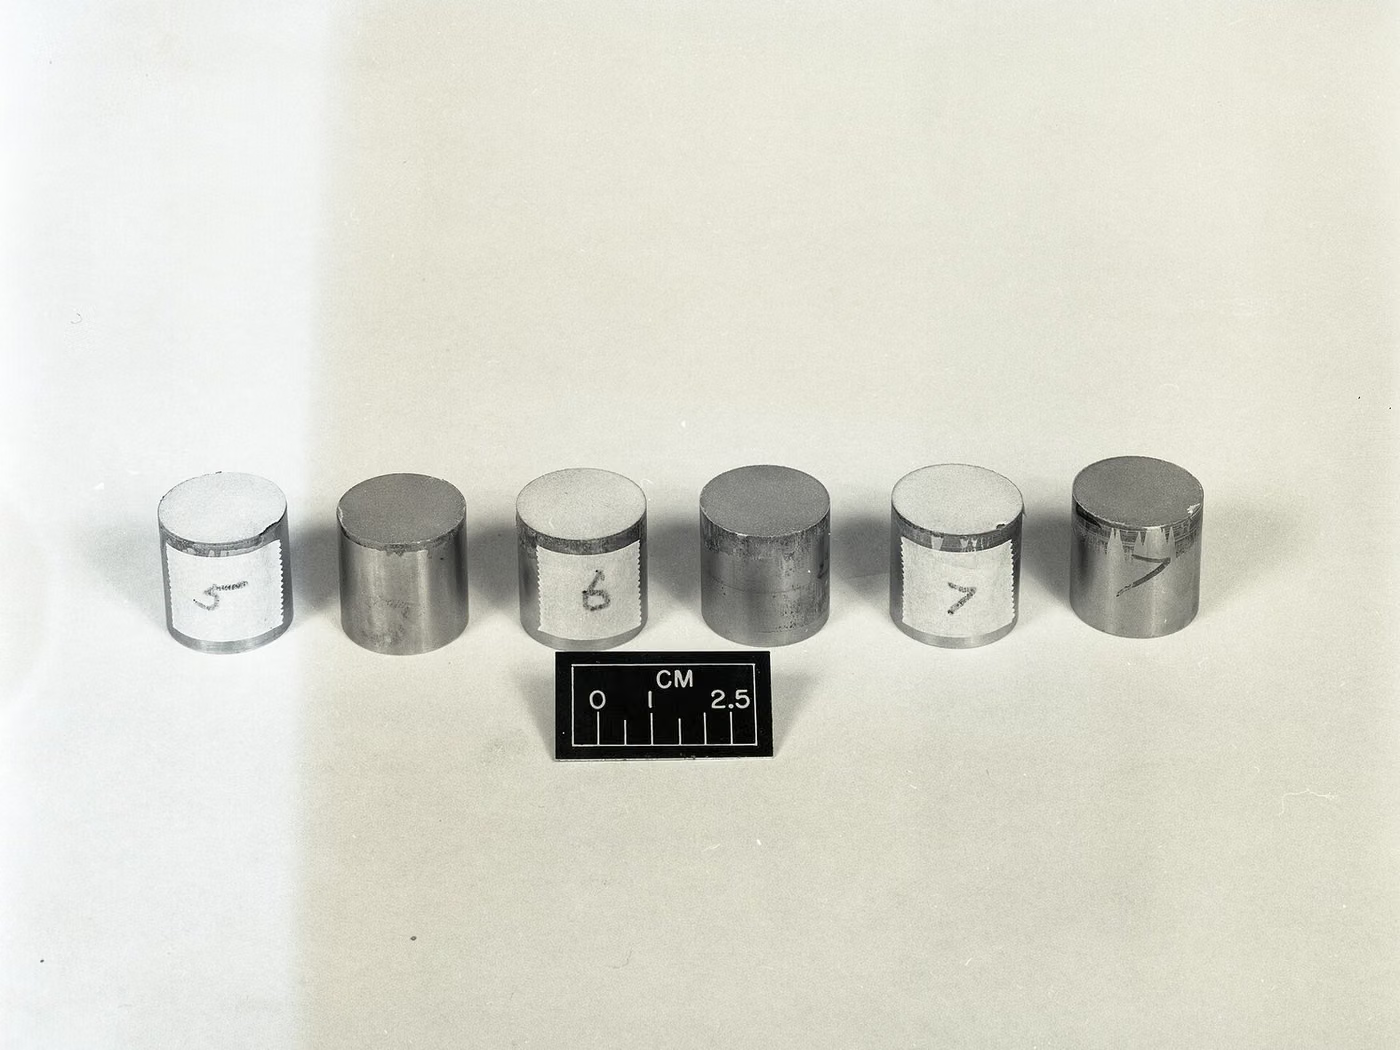
Qu'est-ce que Adhesion ?
Le test d'adhérence est le test dans lequel l'adhérence du revêtement au substrat est évaluée par des méthodes de coupe croisée (ISO 2409 / ASTM D3359) ou d'arrachage (ISO 4624). La première méthode donne une classification, la seconde donne une force quantitative.
Objectif de Adhesion
Le but est de vérifier que le revêtement peut supporter des charges de service sans se séparer du substrat.
À quels produits Adhesion s'applique-t-il ?
- Peintures et apprêts industriels
- Toz kaplamalar
- Systèmes de peinture automobile
- Revêtements galvanisés et métalliques
Dans quels secteurs Adhesion est-il utilisé ?
Normes relatives à Adhesion
- ISO 2409 (coupes transversales)
- ASTM D3359
- ISO 4624 (détachable)
- ASTM D4541
Conditions de Adhesion
- Coupe transversale
- Espacement des lames défini dans la norme en fonction de l'épaisseur du revêtement ; le résultat est donné en classe 0-5
- s'éloigner
- La goupille collée est retirée à vitesse standard ; la résistance à la rupture est mesurée en MPa
- Kopma tipi
- L’échec de l’adhésion ou de la cohésion est signalé séparément
- Conditionnement
- Le revêtement doit être complètement durci ; Conditionné dans l'environnement défini dans la norme
Équipement pour Adhesion
- Outil de coupe transversale et ruban standard
- Dispositif d'extraction (testeur d'adhérence) et broches
- Jauge d'épaisseur de revêtement
- Salle de conditionnement
Exigences d'échantillon pour Adhesion
- Le revêtement doit être complètement durci ; les premiers tests donnent une faible valeur
- L'épaisseur du revêtement détermine l'espacement des lames et doit être mesurée
- L'adhésif doit être plus résistant que le revêtement une fois retiré.
- Les points de mesure doivent être sélectionnés de manière représentative
Durée de Adhesion
Généralement 2 à 4 jours, conditionnement compris.
Procédure de Adhesion
- 1L'épaisseur du revêtement est mesurée.
- 2L'espacement des lames ou des broches est sélectionné en fonction de la méthode.
- 3La coupe transversale est appliquée et le ruban est tiré ; ou la goupille est collée et tirée.
- 4Le résultat est classé ou la résistance est calculée.
- 5Le type de rupture est déterminé et photographié.
Critères d'acceptation de Adhesion
Le critère d'acceptation est donné dans le cahier des charges : classe maximale en cisaillement transversal (par exemple ne dépassant pas la classe 1) ou résistance minimale en arrachement.
Évaluation des résultats
Le tronçonnage et le tirage ne mesurent pas la même ampleur et leurs résultats ne sont pas interchangeables. Les tests effectués avant que le revêtement ne soit complètement durci ne représentent pas une adhérence réelle. Lorsque l’adhésif se brise lors du tirage, cela invalide le résultat.
Rapport de Adhesion
- Norme et méthode appliquée
- Système de revêtement et épaisseur
- Conditions de conditionnement
- Grade ou résistance à la rupture
- Type de pause et images
Accréditation
EUROLAB détient une accréditation internationalement reconnue obtenue auprès des organismes d'accréditation parties aux accords de reconnaissance multilatérale de l'IAF et de l'ILAC, selon ISO/IEC 17025 pour les tests en laboratoire, ISO/IEC 17020 pour l'inspection et la surveillance, et ISO/IEC 17021-1 et ISO/IEC 17065 pour la certification des systèmes et des produits. Cette chaîne garantit que les rapports et certificats délivrés sont acceptés dans le monde entier.
La possibilité de proposer ce test dans le cadre d'une accréditation dépend de votre produit et de la norme appliquée ; l'accréditation étant méthodologique, le périmètre est confirmé par écrit au stade du devis.
Portée et autorisationsRèglements connexes
- Spécifications des peintures et revêtements
- ISO 12944 (korozyon koruma sistemleri)
Otomotiv Testleri — Que couvre ce domaine d'essai ?
La section ci-dessous décrit le domaine auquel appartient l'essai Adhesion ; les conditions et critères d'acceptation de cet essai figurent dans les sections ci-dessus. Le périmètre propre à votre produit est confirmé par écrit au stade du devis.
Les essais automobiles montrent qu'un composant continue de fonctionner dans des conditions représentant les charges qu'il rencontrera sur la durée de vie du véhicule. Un véhicule n'est pas un produit unique mais un ENVIRONNEMENT : vibrations, cycles de température, eau salée, impact de gravillons, transitoires électriques et bruit électromagnétique sont tous présents simultanément et pendant des années.
Ce qui distingue cette famille, c'est que les SPÉCIFICATIONS DES CONSTRUCTEURS AUTOMOBILES se superposent aux normes. Les publications ISO et SAE établissent le socle commun ; mais Volkswagen, BMW, Ford, Stellantis, Toyota et Renault définissent dans leurs propres spécifications des niveaux de sévérité, des essais supplémentaires et des critères d'acceptation différents. Pour un composant, l'expression « conforme aux normes automobiles » ne suffit pas à elle seule ; il faut préciser la spécification de quel constructeur, et quelle révision.
La famille regroupe trois processus distincts souvent confondus. L'homologation couvre les réceptions par type dont un véhicule a besoin pour circuler et relève de l'autorité de l'État. L'agrément fournisseur signifie satisfaire aux propres exigences de qualité et d'essai du constructeur et constitue une relation commerciale. Le troisième est la vérification de conception : l'équipe d'ingénierie démontre que sa propre conception atteint ses objectifs.
Au niveau des composants, le plan d'essai est construit autour de l'EMPLACEMENT D'UTILISATION. Un module dans le compartiment moteur et un module dans le coffre ne subissent pas le même profil de température et de vibration ; un composant à l'intérieur d'une portière et un dans la console de toit ne voient pas la même exposition à l'eau et à la poussière. La série ISO 16750 est le cadre commun de cette approche basée sur l'emplacement.
La transition vers le véhicule électrique a remodelé le domaine. La sécurité haute tension, la coordination de l'isolement, la sécurité de la batterie, la conformité de l'interface de charge et le comportement électromagnétique des composants haute tension ont été ajoutés à l'ensemble classique d'essais automobiles. Dans un véhicule silencieux, les attentes acoustiques et vibratoires ont aussi changé ; des sons autrefois masqués par le moteur thermique sont désormais audibles.
Le volet système qualité ne peut être séparé des essais dans ce domaine. Un fabricant sous IATF 16949 présente les résultats d'essai dans le dossier PPAP ; l'analyse du système de mesure, l'étude de capabilité du procédé et le plan de contrôle entourent le rapport d'essai. Un seul bon résultat ne suffit pas — il faut démontrer que le procédé peut le reproduire.
Groupes de méthodes dans ce domaine
Environnemental et climatique
Cycles de température, choc thermique, chaleur humide, brouillard salin, pénétration de poussière et d'eau (IP), rayonnement solaire. Les niveaux de sévérité varient selon l'emplacement de montage.
Mécanique
Vibrations sinusoïdales et aléatoires, choc, charges mécaniques, couple de serrage des fixations et cycles de durabilité.
Électrique
Variations de tension d'alimentation, transitoires (ISO 7637), inversion de polarité, surtension, court-circuit et mesures de courant de veille.
CEM
Émissions des composants (CISPR 25), immunité rayonnée et conduite (série ISO 11452), décharge électrostatique (ISO 10605).
Matériaux et émissions
Odeur, fogging et émissions de COV des matériaux intérieurs ; inflammabilité ; vieillissement UV ; durabilité du revêtement et impact de gravillons.
Sécurité fonctionnelle et cybersécurité
Preuves de sécurité fonctionnelle selon l'ISO 26262 et ingénierie de cybersécurité selon l'ISO/SAE 21434 ; ces éléments sont liés à la réglementation via l'UNECE R155 et R156.
Confusions fréquentes dans ce domaine
- Un rapport automobile sans référence de spécification n'est pas accepté dans la chaîne d'approvisionnement ; il faut indiquer quelle spécification OEM et quelle révision ont été appliquées.
- La réception par type et l'agrément fournisseur sont des processus différents. Un composant approuvé E-Mark n'est pas de ce fait considéré comme ayant passé les propres essais de réception de l'OEM.
- Un résultat obtenu sur un prototype ne se reporte pas à la production en série ; le PPAP est réalisé avec des pièces de production en série.
- Côté CEM, mesurer uniquement l'émission reste incomplet ; l'immunité est un domaine distinct et plus critique dans un véhicule.
- Sur les composants de véhicules électriques, la sécurité haute tension est une compétence distincte ; l'infrastructure d'essai classique en 12 V ne suffit pas.
Quelles décisions ces résultats étayent
- Agrément de composant fournisseur et le dossier PPAP
- Réception par type UNECE et marquage E-Mark
- Vérification de conception et preuve de durabilité
- Analyse des causes profondes des réclamations terrain et des retours en garantie
- Évaluation de l'impact d'un changement de conception ou de fournisseur
Tests associés
Questions fréquentes sur Adhesion
Existe-t-il une conversion entre la classe de cisaillement croisé et la valeur MPa ?
Non. Le découpage croisé classe la tendance du revêtement à s'écailler à partir des arêtes de coupe ; L'arrachement mesure la contrainte de rupture dans la direction perpendiculaire. La méthode requise par la spécification est déterminante.