
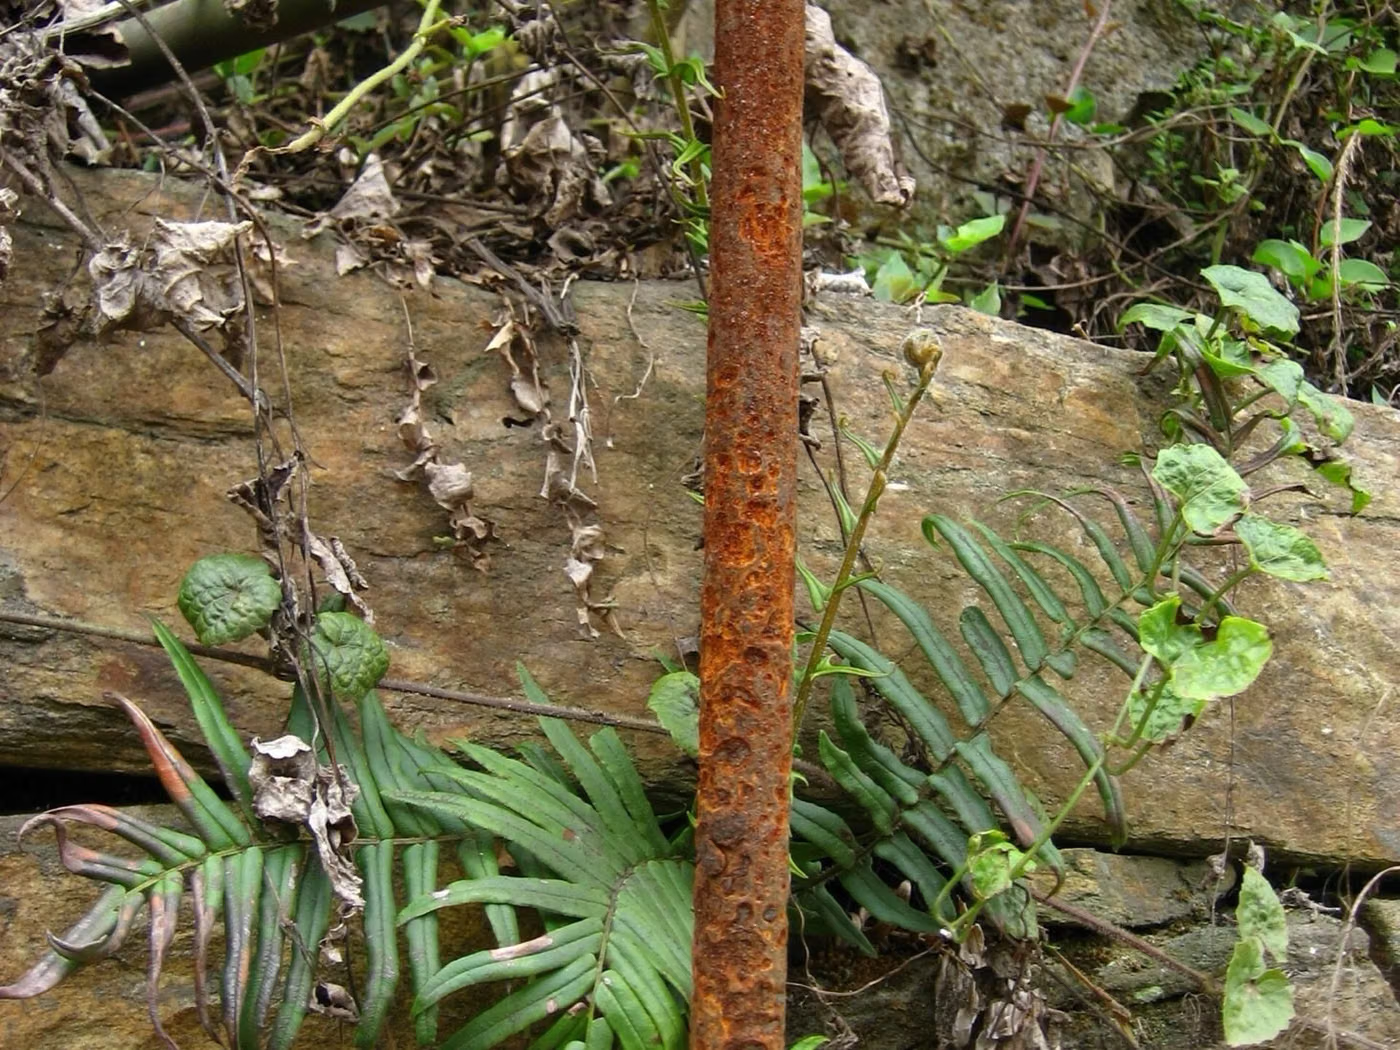
Что такое Pitting?
Испытание на питтинговую коррозию позволяет оценить локализованные глубокие коррозионные язвы, которые образуются в материалах с пассивной пленкой из-за воздействия хлоридов. Его проводят методом потери массы или электрохимическими методами.
Pitting: цель
Цель состоит в том, чтобы определить питтинговую стойкость нержавеющей стали и никелевых сплавов в хлоридсодержащих рабочих средах и установить критическую питтинговую температуру.
К каким изделиям применяется Pitting?
- Трубы и листы из нержавеющей стали
- Никелевые сплавы
- Трубки теплообменника
- Оборудование для морской воды
- Химико-технологическое оборудование
В каких отраслях применяется Pitting?
Стандарты, связанные с Pitting
- ASTM G48точечная и щелевая коррозия нержавеющих сталей тест
- ASTM G61
- ASTM G46
- ASTM G150
- ISO 17864
- АСТМ Б117tuz sisi (salt spray) korozyon testi тест
- ISO 9227tuz sisi korozyon testi тест
- ASTM G85модифицированный тест соляного тумана (циклический) тест
- ISO 16701циклическое испытание на коррозию тест
- ISO 6270прочность в среде конденсации тест
- SAE J2334циклические лабораторные испытания на коррозию тест
- VDA 233-102циклические испытания на коррозию в автомобилестроении тест
Pitting: условия
- Решение
- Раствор хлорида железа по ASTM G48.
- Температура
- Постоянная температура или постепенное повышение (для критической температуры скважины) в зависимости от метода.
- Время
- Обычно 24 или 72 часа в соответствии с ASTM G48, метод A.
- Электрохимический метод
- Циклическая потенциодинамическая поляризация в ASTM G61
Оборудование для Pitting
- Ванна с регулируемой температурой
- Кислотостойкая стеклянная посуда и вытяжной шкаф
- Прецизионный баланс
- Потенциостат (электрохимический метод)
- Стереомикроскоп и измерение глубины
Требования к образцам для Pitting
- Поверхность должна быть отшлифована и пассивирована согласно стандарту.
- Края и срезы должны быть подготовлены.
- Первоначальную массу необходимо измерить на прецизионных весах.
- Обычно не менее трех экземпляров.
Pitting: продолжительность
24 – 72 часа для метода потери массы; несколько дней для определения критической температуры.
Pitting: порядок проведения
- 1Подготавливают поверхность образца и измеряют его массу.
- 2Готовят раствор хлорного железа и доводят его до температуры.
- 3Образец погружается на определенное время.
- 4Пробу извлекают, очищают и повторно взвешивают.
- 5Измеряется количество, диаметр и глубина ямок.
Pitting: критерии приёмки
Критерий приемки указан в спецификации как максимальная потеря массы, максимальная глубина язв или минимальная критическая температура точечной коррозии.
Оценка результатов
Потеря массы и морфология ямок оцениваются совместно. Несколько глубоких ям более опасны, чем множество мелких.
Pitting: протокол
- Стандарт и применяемый метод
- Состав раствора, температура и продолжительность
- Потеря массы
- Количество, диаметр и максимальная глубина ямок
- Микроскопические изображения
Аккредитация
EUROLAB имеет международно признанную аккредитацию, полученную от органов по аккредитации, являющихся участниками многосторонних соглашений о признании IAF и ILAC, в соответствии с ISO/IEC 17025 для лабораторных испытаний, ISO/IEC 17020 для инспекций и надзора, а также ISO/IEC 17021-1 и ISO/IEC 17065 для сертификации систем и продукции. Эта цепочка гарантирует, что выданные отчеты и сертификаты принимаются по всему миру.
Возможность проведения этого теста в рамках аккредитованной области зависит от вашего продукта и применяемого стандарта; поскольку аккредитация основана на методе, объем работ подтверждается в письменной форме на этапе предложения.
Область применения и разрешенияСоответствующие правила
- Технические характеристики оборудования для морской воды и химических процессов
Коррозионные испытания — Что охватывает эта область испытаний?
В разделе ниже описывается область, к которой относится испытание Pitting; условия и критерии приемки именно этого испытания приведены в разделах выше. Объём, специфичный для вашего продукта, подтверждается письменно на этапе коммерческого предложения.
Коррозионные испытания в ускоренных условиях оценивают, как долго металлы и покрытия выдерживают в коррозионной среде. Семейство включает два подхода, и различие между ними — важнейшее знание в этой области: испытания с постоянными условиями и циклические испытания.
Соляной туман с постоянными условиями (ASTM B117, ISO 9227) поддерживает в камере одну и ту же среду на протяжении всего испытания: одинаковую концентрацию соли, одинаковую температуру, постоянно влажную поверхность. Сила этого подхода — его ВОСПРОИЗВОДИМОСТЬ; поскольку условия строго определены, результаты разных лабораторий оказываются близки друг к другу. Именно это свойство нужно при контроле стабильности производства и сравнении поставщиков.
Но реальная атмосфера непостоянна. Поверхность увлажняется, высыхает, нагревается, охлаждается, подвергается УФ и загрязняется. Цикл увлажнения-высыхания изменяет механизм коррозии: во время высыхания соль концентрируется, доступ кислорода увеличивается, и коррозия ускоряется. Форма повреждения на постоянно влажной поверхности отличается от повреждения на циклически увлажняемой.
Циклические испытания (SAE J2334, VDA 233-102, ASTM G85, ISO 16701) имитируют эту изменчивость и дают результаты, более близкие к реальным повреждениям в эксплуатации. Автомобильная отрасль в значительной степени перешла на этот подход. Практическое следствие таково: одни и те же два покрытия могут показывать РАЗНЫЙ РЕЙТИНГ в постоянных и циклических испытаниях; результат определяется тем, какое испытание применялось.
Ни одно испытание в этом семействе не определяет ПРОДОЛЖИТЕЛЬНОСТЬ ИЛИ КРИТЕРИЙ ПРИЁМКИ. Сколько часов оно применяется и какой уровень повреждения приемлем, определяется стандартом на продукцию или заказчиком. Шкалы оценки определены в отдельных стандартах: для степени ржавления, вспучивания, распространения от надреза и потери адгезии используются разные шкалы.
Искомое повреждение зависит от типа покрытия. Для металлических покрытий белая ржавчина (коррозия самого покрытия) и красная ржавчина (коррозия, достигающая базового металла) сообщаются отдельно, и спецификации обычно дают отдельную продолжительность для каждой. На окрашенных поверхностях на первый план выходят распространение от надреза и вспучивание.
Электрохимические методы представляют собой отдельную область и отвечают на другой вопрос. Потенциодинамическая поляризация, электрохимическая импедансная спектроскопия и измерения потенциала питтингообразования раскрывают МЕХАНИЗМ и скорость коррозии в течение часов; камерные испытания дают визуальный результат за недели. Эти два подхода дополняют, а не заменяют друг друга.
Нержавеющие стали имеют особую подобласть: испытания на питтинговую и щелевую коррозию, а также межкристаллитную коррозию показывают качество термообработки и состояние после сварки.
Группы методов в этой области
Соляной туман при постоянных условиях
ASTM B117 и ISO 9227 (NSS); для воспроизводимого сравнения и контроля процесса.
Подкисленный и ускоренный
Условия AASS и CASS по ISO 9227; предпочтительны для декоративных хромникелевых покрытий.
Циклическая коррозия
SAE J2334, VDA 233-102, ASTM G85 и ISO 16701; приближается к поведению в эксплуатации через циклы увлажнения-высыхания.
Влажность и конденсация
Испытания на постоянную влажную теплоту, конденсацию и циклическую влажность; они выявляют вспучивание покрытия.
Электрохимический
Поляризация, импедансная спектроскопия, измерения потенциала питтинговой и щелевой коррозии.
Специальные испытания нержавеющей стали
Питтинговая и щелевая коррозия, межкристаллитная коррозия; индикаторы качества термообработки и сварки.
Шкалы оценки
Шкалы для степени ржавления, вспучивания, распространения от надреза и потери адгезии; оценки берутся из этих стандартов.
Часто путаемое в этой области
- Срок службы кабины нельзя пересчитать в срок службы объекта; надёжного коэффициента пересчёта не существует.
- Статические и циклические испытания могут давать разные результаты; применяется тот вариант, который указан в технических условиях.
- Отчёт о коррозии без указанной продолжительности и критерия приёмки нельзя интерпретировать.
- Если толщина покрытия не указана, результат нельзя сравнивать; толщина напрямую влияет на долговечность.
- Белая и красная ржавчина говорят о разном; оба показателя необходимо сообщать отдельно.
- Положение и угол образца в камере влияют на результат; это регулируется стандартами, и отчёт должен это документировать.
Какие решения подкрепляют эти результаты
- Выбор системы покрытия и одобрение поставщика
- Контроль процесса на линии нанесения покрытия и приёмка партий
- Доказательство долговечности для автомобильной и уличной продукции
- Оценка полевых коррозионных повреждений и гарантийные решения
- Верификация качества термообработки и сварки нержавеющей стали
Связанные тесты
Pitting: частые вопросы
В соответствии с каким стандартом изготовлен Pitting?
Pitting выполняется в области ASTM G48, ASTM G61, ASTM G46, ASTM G150 и ISO 17864. Предельные значения и критерии приемки, которые следует применять, определены в стандарте на продукцию; Версия, действующая для вашего продукта, подтверждается письменно на этапе предложения.
К каким продуктам применяется Pitting?
В основном применяется к Трубы и листы из нержавеющей стали, Никелевые сплавы, Трубки теплообменника, Оборудование для морской воды и Химико-технологическое оборудование. Входит ли ваш продукт в объем поставки, определяется путем изучения его технических характеристик и предполагаемого использования.
При каких условиях выполняется Pitting?
Определяющими параметрами являются: Решение — Раствор хлорида железа по ASTM G48., Температура — Постоянная температура или постепенное повышение (для критической температуры скважины) в зависимости от метода. и Время — Обычно 24 или 72 часа в соответствии с ASTM G48, метод A.. Полные условия приведены в разделе «Условия тестирования» на странице и различаются в зависимости от стандарта продукта.
Какой образец необходим для Pitting?
Поверхность должна быть отшлифована и пассивирована согласно стандарту., Края и срезы должны быть подготовлены. и Первоначальную массу необходимо измерить на прецизионных весах.. Количество образцов определяется в соответствии со стандартом на продукцию и объемом, о котором необходимо сообщить.
Сколько времени занимает Pitting?
24 – 72 часа для метода потери массы; несколько дней для определения критической температуры. Эта продолжительность принадлежит самому эксперименту; Также оцениваются подготовка проб, организация очереди и отчетность. В предложении указан реалистичный график реализации вашего продукта.
Какой результат Pitting называется «подходящим»?
Критерий приемки указан в спецификации как максимальная потеря массы, максимальная глубина язв или минимальная критическая температура точечной коррозии.