
Что такое Salt Spray?
Это испытание проводится в рамках главы 14 («Соляной туман») стандарта RTCA DO-160 «Условия окружающей среды и процедуры испытаний бортового оборудования» для оценки коррозионной стойкости оборудования в соленой атмосфере. DO-160 имеет тот же текст, что и EUROCAE ED-14, и признан ISO как ISO 7137.
Salt Spray: цель
Целью является подтверждение соответствия авиационного оборудования требованиям по оценке коррозионной стойкости оборудования в соленой атмосфере в полетных и наземных условиях и завершение аттестации оборудования.
К каким изделиям применяется Salt Spray?
- Блоки и дисплеи авионики
- Бортовое электронное оборудование
- Устройства связи и навигации
- Оборудование кабины и грузового отсека
- Датчики и исполнительные механизмы
В каких отраслях применяется Salt Spray?
Стандарты, связанные с Salt Spray
- РТКА ДО-160Условия окружающей среды и методы испытаний авиационной техники тест
- ЕВРОКАЭ ЭД-14
- ISO 7137
Salt Spray: условия
- Kategoriler
- S (стандартный), T (тяжелый)
- Решение
- Концентрация NaCl, определенная в стандарте
- Цикл
- Соляной туман и этапы высыхания
- Время
- Определено по категории
Оборудование для Salt Spray
- Камера соляного тумана
- Контроль pH и раствора
- Прибор для измерения сопротивления изоляции
- Функциональный мониторинг
Требования к образцам для Salt Spray
- Категория должна быть определена
- Первоначальное сопротивление изоляции должно быть измерено.
- Разъемы должны быть в собранном состоянии.
Salt Spray: продолжительность
Это зависит от категории; обычно от нескольких дней до двух недель.
Salt Spray: порядок проведения
- 1Категория и решение подготовлены.
- 2Образец помещается в камеру.
- 3Применяются соляной туман и циклы сушки.
- 4Образец промывают и сушат.
- 5Оцениваются функциональность, изоляция и коррозия.
Salt Spray: критерии приёмки
Критериями приемки являются продолжение функционирования и отсутствие структурной коррозии.
Оценка результатов
Особое внимание уделяется коррозии в местах электрических соединений.
Salt Spray: протокол
- Применяемый стандарт, редакция и Часть 14
- Выбранная категория оборудования и обоснование
- Условия применения и результаты измерений
- Метод функционального мониторинга и наблюдения
- Запись в форме экологической квалификации (Форма экологической квалификации DO-160)
Аккредитация
EUROLAB имеет международно признанную аккредитацию, полученную от органов по аккредитации, являющихся участниками многосторонних соглашений о признании IAF и ILAC, в соответствии с ISO/IEC 17025 для лабораторных испытаний, ISO/IEC 17020 для инспекций и надзора, а также ISO/IEC 17021-1 и ISO/IEC 17065 для сертификации систем и продукции. Эта цепочка гарантирует, что выданные отчеты и сертификаты принимаются по всему миру.
Возможность проведения этого теста в рамках аккредитованной области зависит от вашего продукта и применяемого стандарта; поскольку аккредитация основана на методе, объем работ подтверждается в письменной форме на этапе предложения.
Область применения и разрешенияСоответствующие правила
- Квалификационные требования к авиационной технике
- Принципы сертификации EASA/FAA
Испытания красок и покрытий — Что охватывает эта область испытаний?
В разделе ниже описывается область, к которой относится испытание Salt Spray; условия и критерии приемки именно этого испытания приведены в разделах выше. Объём, специфичный для вашего продукта, подтверждается письменно на этапе коммерческого предложения.
Испытания красок и покрытий измеряют адгезию покрытия к поверхности, его механическую долговечность и стойкость к воздействиям окружающей среды. Поскольку покрытие — тонкий слой, результаты зависят как от материала, так и от КАЧЕСТВА НАНЕСЕНИЯ; одна и та же краска даёт совершенно разный результат при разной подготовке поверхности.
Эта двойная зависимость — самое важное знание в этой области. Отказ покрытия обычно возникает не из-за самой краски, а из-за подготовки поверхности: масляных остатков, недостаточной шероховатости, оксидного слоя или влаги. Поэтому испытания покрытий оценивают не только продукт, но и процесс, и результаты используются для контроля процесса.
ТОЛЩИНА ПОКРЫТИЯ является повторяющейся переменной в данной области. Многие показатели прочности напрямую зависят от толщины; тонкий участок становится точкой начала коррозии. Поэтому измерение толщины регулярно указывается в отчётах наряду с результатами других испытаний и, как правило, проводится в нескольких точках — особенно в случае сложной геометрии, где толщина уменьшается на кромках и в углах.
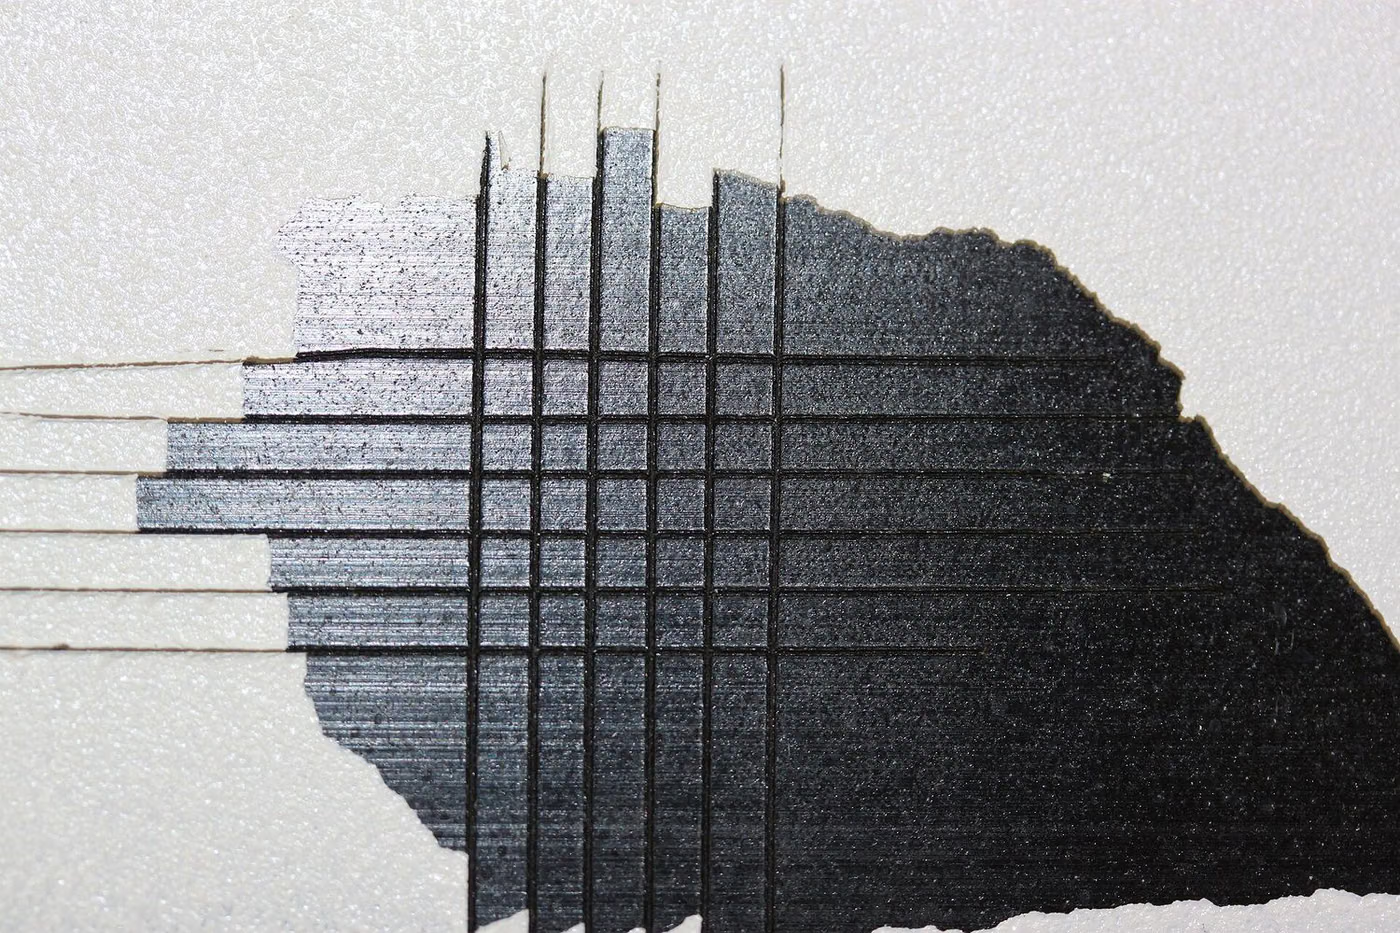
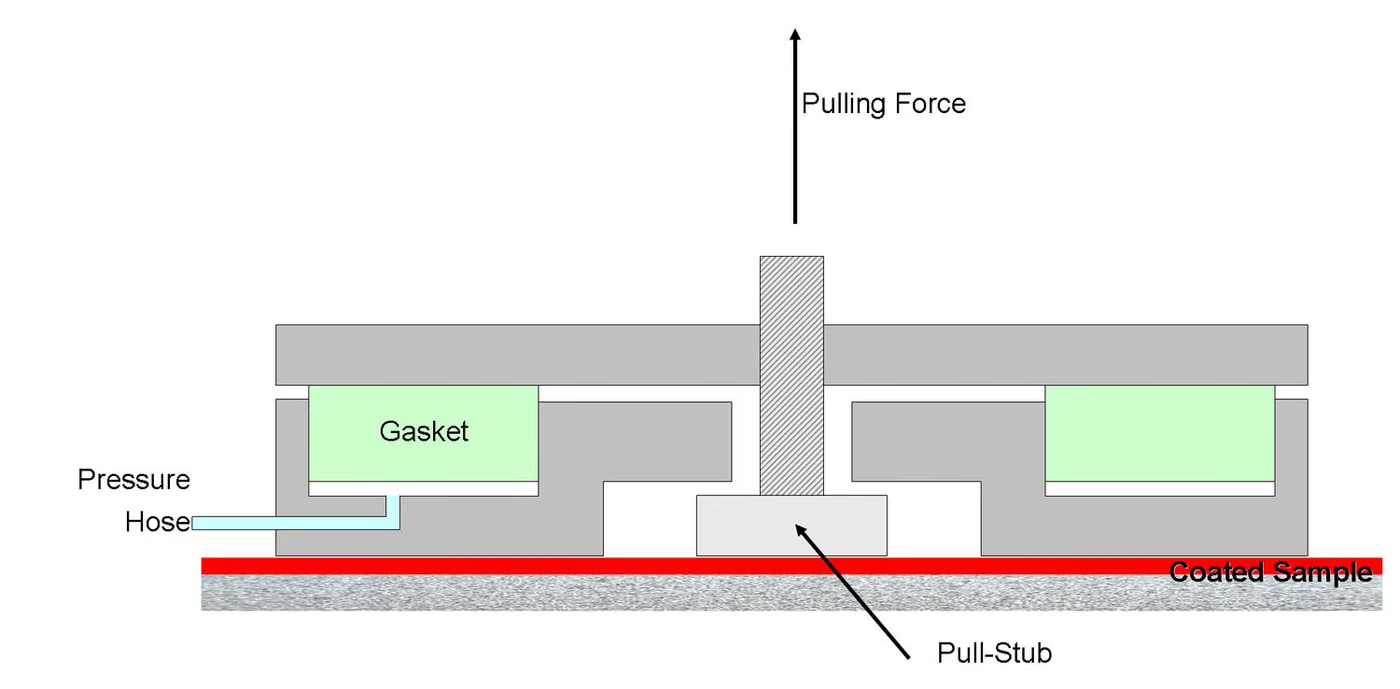
В отношении адгезии используются три подхода, и каждый из них даёт разные сведения. Испытание с использованием ленты является быстрым и удобным для применения в полевых условиях, но представляет собой приблизительную оценку. Испытание на царапину демонстрирует поведение в местах пересечения слоёв. Метод отрыва (pull-off), в свою очередь, позволяет получить количественное значение прочности и является наиболее подходящим для сравнения.
В механической части измеряются гибкость (изгиб на оправке), удароустойчивость, твёрдость, износостойкость и устойчивость к ударам камней. Устойчивость к ударам камней занимает особое место в автомобильной промышленности: моделируется удар гравия о покрытие в реальных дорожных условиях, и результат оценивается по тому, продолжает ли покрытие защищать нижележащий металл.
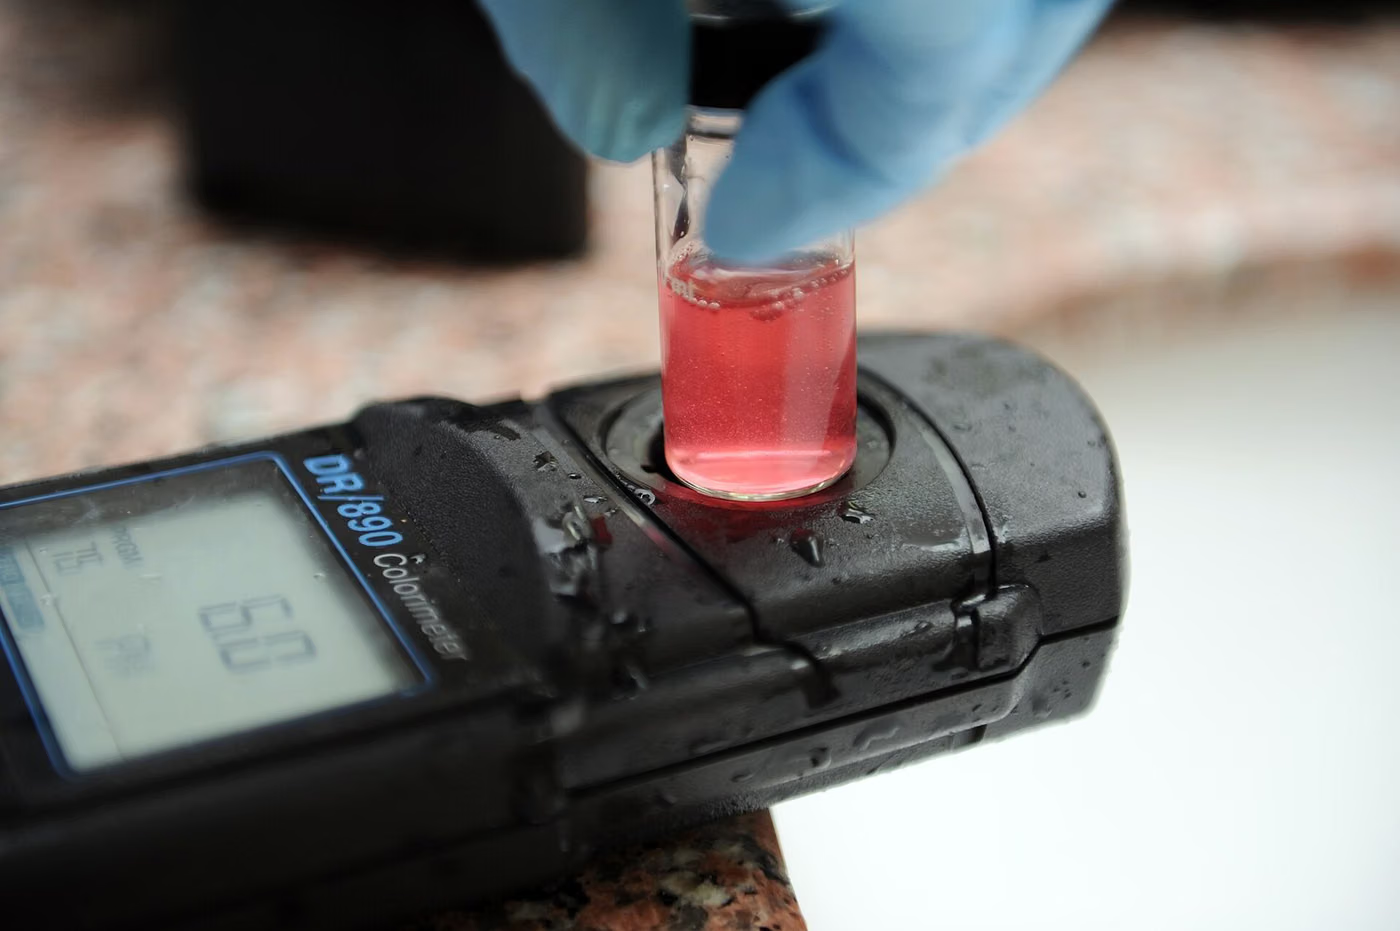
Что касается внешнего вида, блеск и цветовое отличие контролируются ЧИСЛЕННО. Цвет оценивается с помощью колориметра, а не на глаз, а цветовое отличие выражается числом; это позволяет сравнивать разные партии и разных поставщиков.
Что касается прочности, применяется ускоренное старение (ксеноновая дуга, УФ-флуоресцентная лампа), влажность, конденсация и соляной туман. Результат оценивается по коричневого пузырей, ржавчины, распространения царапин и потери адгезии; эти шкалы определены в отдельных стандартах, и в отчёте должно быть указано, какая из них использовалась.
В таких промышленных процессах, как порошковая окраска и электрофоретическое покрытие, цикл отверждения (температура и время) определяет результат. Недоотверждённое покрытие выглядит хорошо, но имеет плохую химическую стойкость и адгезию; поэтому измерение профиля печи является частью контроля качества покрытия.
Группы методов в этой области
Толщина
Толщина сухой плёнки магнитными и немагнитными методами; многоточечное измерение и оценка распределения.
Адгезия
Тест с лентой, тест решётчатых надрезов и прочность на отрыв.
Механическая прочность
Гибкость при изгибе на оправке, быстрая деформация (удар), твёрдость по карандашу и царапанию, истирание по Таберу, скол камнями.
Внешний вид
Измерение блеска, расчёт цветового различия, оценка «апельсиновой корки» и поверхностных дефектов.
Стойкость к воздействию окружающей среды
Соляной туман, влажность, конденсация, старение под ксеноновой дугой и люминесцентным УФ, химическая стойкость и стойкость к пятнам.
Шкалы оценки
Шкалы вспучивания, степени ржавления, распространения от надреза и потери адгезии.
Часто путаемое в этой области
- Результат покрытия зависит от подготовки поверхности; даже если сама краска хороша, плохая подготовка даёт плохой результат.
- Результат долговечности без указания толщины нельзя сравнивать.
- Тест с лентой — грубая шкала; для численного сравнения требуется метод отрыва.
- Цвет нельзя оценивать на глаз; требуется численное измерение цветового различия.
- Результат старения без указанной шкалы оценки нельзя интерпретировать.
- Если цикл отверждения неполный, покрытие выглядит хорошо, но его долговечность низкая; профиль печи является частью контроля качества.
Какие решения подкрепляют эти результаты
- Одобрение лакокрасочной системы и выбор поставщика
- Контроль процесса на линии окраски и приёмка партий
- Обоснование заявлений о долговечности для наружного и автомобильного применения
- Выявление дефектов, возникающих из-за подготовки поверхности
- Мониторинг стабильности цвета и блеска по партиям
Связанные тесты
Salt Spray: частые вопросы
Как определяется категория оборудования?
Категория выбирается исходя из места установки оборудования на воздушном судне (герметизированное/негерметичное, отапливаемое/необогреваемое помещение) и типа воздушного судна. Выбор категории непосредственно определяет условия испытаний и декларируется в квалификационной форме.
Есть ли разница между ДО-160 и ЭД-14?
Нет. RTCA DO-160 и EUROCAE ED-14 — это один и тот же текст; эти два считаются эквивалентными.