
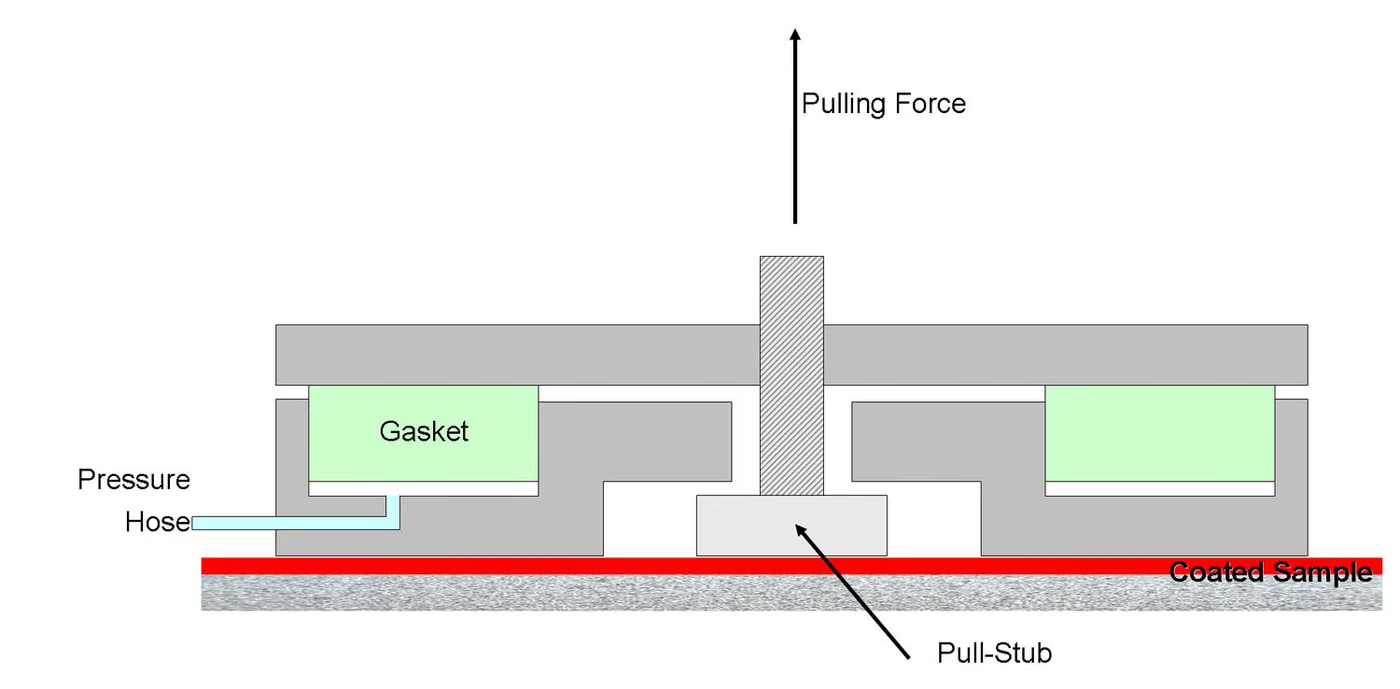
Che cos'è Pull-Off?
Il test di estrazione prevede che il perno standard (dolly) fissato alla superficie del rivestimento venga tirato verticalmente a velocità costante; È la prova in cui si determinano le sollecitazioni al momento della rottura ed il tipo di rottura.
Scopo di Pull-Off
Lo scopo è quantificare la forza di adesione del rivestimento e rivelare l'interfaccia più debole del sistema di rivestimento.
A quali prodotti si applica Pull-Off?
- Rivestimenti industriali pesanti
- Rivestimenti per strutture in cemento e acciaio
- Termal sprey kaplamalar
- Zemin kaplama sistemleri
In quali settori si utilizza Pull-Off?
Norme relative a Pull-Off
- ISO 4624
- ASTM D4541
- ISO 16276-1
- ASTM D7234 (su calcestruzzo)
Condizioni di Pull-Off
- Pim
- Perno metallico di diametro standard; superficie levigata e pulita
- Colla
- Resistenza superiore rispetto al rivestimento; viene osservato il periodo di stagionatura
- Velocità di trazione
- Velocità costante definita nella norma
- Kopma tipi
- Classificato come A (substrato/rivestimento), B (interstrato), Y (adesivo)
Apparecchiatura per Pull-Off
- Tester di estrazione (adesione).
- Set di perni standard e adesivo
- Misuratore dello spessore del rivestimento
- Kesici halka (gerekiyorsa)
Requisiti del campione per Pull-Off
- Il rivestimento e l'adesivo devono essere completamente polimerizzati.
- L'asse del perno deve essere perpendicolare alla superficie
- I punti di misurazione devono essere rappresentativi e sufficientemente distanti gli uni dagli altri.
- Il numero di esemplari è definito nella norma
Durata di Pull-Off
Solitamente 2–4 giorni compresa la polimerizzazione dell'adesivo.
Procedura di Pull-Off
- 1La superficie e il perno vengono preparati.
- 2Si incolla il perno e si attende il periodo di stagionatura.
- 3Se necessario, il rivestimento viene tagliato attorno al perno.
- 4Il perno viene tirato verticalmente ad una velocità definita.
- 5Viene registrato lo stress da cedimento.
- 6Vengono valutati il tipo di rottura e la percentuale di superficie.
Criteri di accettazione di Pull-Off
Il criterio di accettazione è il carico di rottura minimo indicato nella specifica; Viene valutato anche il tipo di rottura.
Valutazione dei risultati
La rottura dell'adesivo (tipo Y) invaliderà il risultato; Indica solo che la resistenza del rivestimento è almeno questo valore. Tirando obliquamente il perno si riduce il risultato. Sulle superfici porose come il cemento la rottura avviene soprattutto sulla superficie inferiore e questo non è un difetto del rivestimento.
Rapporto di Pull-Off
- Norma applicata
- Sistema di rivestimento e spessore
- Diametro del perno e adesivo
- Velocità di trazione
- Resistenza alla rottura e tipo di rottura
Accreditamento
EUROLAB detiene un accreditamento riconosciuto a livello internazionale ottenuto da organismi di accreditamento parte degli accordi di riconoscimento multilaterale IAF e ILAC, secondo ISO / IEC 17025 per prove di laboratorio, ISO / IEC 17020 per ispezione e sorveglianza e ISO / IEC 17021-1 e ISO / IEC 17065 per certificazione di sistema e prodotto. Questa catena garantisce che i rapporti e i certificati emessi siano accettati in tutto il mondo.
Se questo test può essere offerto nell'ambito accreditato dipende dal prodotto e dallo standard applicato; poiché l'accreditamento è basato sul metodo, l'ambito viene confermato per iscritto in fase di offerta.
Ambito e autorizzazioniRegolamenti correlati
- ISO 12944
- Specifiche di verniciatura e rivestimento
Prove su vernici e rivestimenti — Cosa copre questo ambito di prova?
La sezione seguente descrive l'ambito a cui appartiene la prova Pull-Off; le condizioni e i criteri di accettazione di questa prova specifica sono riportati nelle sezioni precedenti. L'ambito specifico del vostro prodotto viene confermato per iscritto in fase di offerta.
Le prove di vernici e rivestimenti misurano l'adesione di un rivestimento alla superficie, la sua durabilità meccanica e la sua resistenza agli effetti ambientali. Poiché un rivestimento è uno strato sottile, i risultati dipendono sia dal materiale sia dalla QUALITÀ DI APPLICAZIONE; la stessa vernice dà un risultato completamente diverso su una preparazione superficiale diversa.
Questa doppia dipendenza è la conoscenza più importante del settore. Un guasto del rivestimento deriva solitamente non dalla vernice stessa ma dalla preparazione della superficie: residuo oleoso, rugosità insufficiente, strato di ossido o umidità. Le prove sui rivestimenti valutano quindi non solo il prodotto ma anche il processo, e i risultati vengono usati per il controllo di processo.
Lo SPESSORE DEL RIVESTIMENTO è una variabile ricorrente in questo ambito. Molti risultati relativi alla resistenza sono direttamente correlati allo spessore; una zona sottile costituisce il punto di inizio della corrosione. Per questo motivo, la misurazione dello spessore viene riportata di routine insieme agli altri risultati delle prove e viene solitamente effettuata in più punti — in particolare, nelle geometrie complesse, lo spessore diminuisce lungo i bordi e negli angoli.
Per quanto riguarda l'adesione, si utilizzano tre approcci, ciascuno dei quali fornisce informazioni diverse. La prova con nastro è rapida e adatta all'applicazione sul campo, ma costituisce una misura approssimativa. La prova di graffiatura mostra il comportamento in corrispondenza delle intersezioni degli strati. Il metodo di strappo (pull-off), invece, fornisce un valore numerico di resistenza ed è il più adatto ai fini comparativi.
Dal punto di vista meccanico vengono misurate la flessibilità (flessione del mandrino), la resistenza agli urti, la durezza, l'usura e la resistenza agli impatti da pietrisco. La resistenza agli impatti da pietrisco riveste un'importanza particolare nel settore automobilistico: viene simulato l'impatto di granelli di ghiaia sul rivestimento in condizioni reali di guida e il risultato viene valutato in base al fatto che il rivestimento continui o meno a proteggere il metallo sottostante.
Per quanto riguarda l'aspetto, la luminosità e la differenza di colore vengono monitorate NUMERICAMENTE. Il colore non viene valutato a occhio, ma con uno strumento di misurazione del colore, e la differenza di colore viene espressa come un numero; ciò consente di confrontare lotti diversi e fornitori diversi.
Per quanto riguarda la resistenza, vengono applicati test di invecchiamento accelerato (arco allo xeno, lampada fluorescente UV), umidità, condensa e nebbia salina. Il risultato viene valutato in base a scale relative a formazione di bolle, ruggine, propagazione dei graffi e perdita di adesione; tali scale sono definite in norme distinte e nel rapporto deve essere specificato quale di esse è stata utilizzata.
Nei processi industriali come la verniciatura a polvere e la elettroforetica, il ciclo di cottura (temperatura e tempo) determina il risultato. Un rivestimento poco cotto ha un bell'aspetto ma scarsa resistenza chimica e adesione; la misurazione del profilo del forno fa quindi parte del controllo qualità del rivestimento.
Gruppi di metodi in questo ambito
Spessore
Spessore del film secco con metodi magnetici e non magnetici; misurazione multipunto e valutazione della distribuzione.
Adesione
Prova del nastro, prova a griglia (cross-cut) e resistenza allo strappo.
Resistenza meccanica
Flessibilità alla piegatura su mandrino, deformazione rapida (impatto), durezza a matita e a graffio, abrasione Taber, impatto da pietrisco.
Aspetto
Misurazione della lucentezza, calcolo della differenza di colore, valutazione della buccia d'arancia e dei difetti superficiali.
Durabilità ambientale
Nebbia salina, umidità, condensa, invecchiamento con arco allo xenon e UV fluorescente, resistenza chimica e alle macchie.
Scale di valutazione
Scale di formazione di bolle, grado di ruggine, propagazione da un'incisione e perdita di adesione.
Confusioni frequenti in questo ambito
- Il risultato di un rivestimento dipende dalla preparazione della superficie; anche se la vernice in sé è buona, una preparazione scadente dà un risultato scadente.
- Un risultato di durabilità senza spessore riportato non è confrontabile.
- La prova del nastro è una scala grossolana; il confronto numerico richiede il metodo di strappo.
- Il colore non può essere valutato a occhio; è richiesta una misurazione numerica della differenza di colore.
- Un risultato di invecchiamento senza scala di valutazione indicata non può essere interpretato.
- Se il ciclo di cottura è incompleto, il rivestimento ha un bell'aspetto ma la sua durabilità è scarsa; il profilo del forno fa parte del controllo qualità.
Quali decisioni supportano questi risultati
- Approvazione del sistema di verniciatura e selezione del fornitore
- Controllo di processo della linea di verniciatura e accettazione dei lotti
- Supportare le dichiarazioni di durabilità per esterno e automotive
- Rilevamento di difetti derivanti dalla preparazione della superficie
- Monitoraggio della coerenza di colore e lucentezza lotto per lotto
Test correlati
Domande frequenti su Pull-Off
Secondo quale standard è realizzato Pull-Off?
Pull-Off viene eseguito nell'ambito ISO 4624, ASTM D4541, ISO 16276-1 e ASTM D7234 (su calcestruzzo). I valori limite ed i criteri di accettazione da applicare sono definiti nella norma di prodotto; La versione valida per il vostro prodotto viene confermata per iscritto in fase di offerta.
A quali prodotti si applica Pull-Off?
Applicato principalmente a Rivestimenti industriali pesanti, Rivestimenti per strutture in cemento e acciaio, Termal sprey kaplamalar e Zemin kaplama sistemleri. L'inclusione del prodotto nell'ambito di applicazione viene determinata esaminandone le specifiche tecniche e l'uso previsto.
In quali condizioni viene eseguito Pull-Off?
I parametri determinanti sono: Pim — Perno metallico di diametro standard; superficie levigata e pulita, Colla — Resistenza superiore rispetto al rivestimento; viene osservato il periodo di stagionatura e Velocità di trazione — Velocità costante definita nella norma. I termini completi si trovano nella sezione "Condizioni di prova" della pagina e variano a seconda dello standard del prodotto.
Che tipo di campione è necessario per Pull-Off?
Il rivestimento e l'adesivo devono essere completamente polimerizzati., L'asse del perno deve essere perpendicolare alla superficie e I punti di misurazione devono essere rappresentativi e sufficientemente distanti gli uni dagli altri.. Il numero di campioni è determinato in base allo standard di prodotto e all'ambito da riportare.
Quanto tempo impiega Pull-Off?
Solitamente 2–4 giorni compresa la polimerizzazione dell'adesivo. Questa durata appartiene all'esperimento stesso; Vengono inoltre valutate la preparazione dei campioni, l'accodamento e la reportistica. Nell'offerta è riportata una pianificazione realistica per il tuo prodotto.
Qual è il risultato Pull-Off chiamato "appropriato"?
Il criterio di accettazione è il carico di rottura minimo indicato nella specifica; Viene valutato anche il tipo di rottura.