
Che cos'è Mandrel Bend?
Nel test di piegatura del mandrino, un foglio sottile rivestito viene piegato su un cilindro (mandrino) di un diametro definito e il rivestimento viene esaminato per individuare eventuali crepe o sollevamenti. Poiché il diametro varia lungo un mandrino conico, è possibile leggere direttamente il diametro al quale inizia la fessurazione.
Scopo di Mandrel Bend
Lo scopo è valutare la capacità del rivestimento di deformarsi insieme al supporto. Questa proprietà è decisiva per le parti piegate dopo la verniciatura o deformate durante il servizio.
A quali prodotti si applica Mandrel Bend?
- Prodotti in lamiera verniciata (coil-coating)
- Parti metalliche verniciate a polvere
- Pannelli per elettrodomestici
- Lastre di rivestimento di facciata
- Profili verniciati
In quali settori si utilizza Mandrel Bend?
Norme relative a Mandrel Bend
- ISO 1519 (pitture e vernici — prova di piegatura, mandrino cilindrico)
- ISO 6860 (prova di piegatura — mandrino conico)
- ASTM D522 (piegatura a mandrino di rivestimenti organici)
- EN 13523-7 (metallo rivestito in coils — resistenza alla fessurazione)
Condizioni di Mandrel Bend
- Mandrel
- Cilindrico (diametro fisso) o conico (diametro variabile)
- Piegatura
- Nel tempo definito standard e con movimento fluido
- Condizionata
- I campioni vengono condizionati in atmosfera standard
- Valutazione
- Spaccature e sollevamenti nella zona di piegatura; con una lente d'ingrandimento
Apparecchiatura per Mandrel Bend
- Set mandrini cilindrici
- Apparato a mandrino conico
- Camera di condizionamento
- Lente d'ingrandimento
- Spessimetro del rivestimento
Requisiti del campione per Mandrel Bend
- Il campione deve essere prelevato in modo da rappresentare il lotto o il ciclo di produzione.
- È necessario indicare la descrizione del campione, il tipo di materiale e la direzione di produzione, se presente.
- La norma da applicare e l'eventuale specifica del cliente dovranno essere fornite insieme al campione.
- Il test può essere distruttivo; il numero richiesto di campioni deve essere confermato in anticipo.
- Le superfici da testare dovranno essere protette durante il trasporto.
Durata di Mandrel Bend
Il test dura pochi minuti; prima viene aggiunto il tempo di condizionamento.
Procedura di Mandrel Bend
- 1I campioni vengono tagliati e viene misurato lo spessore del rivestimento.
- 2I campioni vengono condizionati nell'atmosfera standard.
- 3Viene selezionato il mandrino appropriato.
- 4Il campione viene piegato sul mandrino nel tempo definito.
- 5La regione di piegatura viene esaminata con una lente d'ingrandimento.
- 6Il punto in cui iniziano le fessurazioni viene misurato sul mandrino conico.
- 7Il risultato viene riportato come il diametro più piccolo che non presenta fessurazioni o la lunghezza della fessura.
Criteri di accettazione di Mandrel Bend
Lo standard del metodo definisce come viene eseguito il test, non quale deve essere il risultato. Il limite di accettabilità deriva dallo standard del materiale o del prodotto, dalle specifiche del cliente o dalla normativa pertinente; questa pagina quindi non dà un limite numerico.
Valutazione dei risultati
Il risultato è dato dal diametro più piccolo del mandrino su cui il rivestimento si piega senza rompersi. Il valore di accettazione deriva dalle specifiche del prodotto. Lo spessore e la durezza del supporto influiscono sul risultato; i confronti devono essere effettuati con lo stesso substrato.
Rapporto di Mandrel Bend
- Descrizione del campione, informazioni sul materiale/prodotto e numero di lotto, se presente
- Metodo di preparazione del campione e condizioni di condizionamento
- Condizioni standard e di prova applicate
- Strumento utilizzato e stato della calibrazione
- Risultati e unità di misura
- Incertezza di misura (se richiesta)
- Una dichiarazione secondo cui il risultato si applica solo al campione sottoposto a prova
Accreditamento
EUROLAB detiene un accreditamento riconosciuto a livello internazionale ottenuto da organismi di accreditamento parte degli accordi di riconoscimento multilaterale IAF e ILAC, secondo ISO / IEC 17025 per prove di laboratorio, ISO / IEC 17020 per ispezione e sorveglianza e ISO / IEC 17021-1 e ISO / IEC 17065 per certificazione di sistema e prodotto. Questa catena garantisce che i rapporti e i certificati emessi siano accettati in tutto il mondo.
Se questo test può essere offerto nell'ambito accreditato dipende dal prodotto e dallo standard applicato; poiché l'accreditamento è basato sul metodo, l'ambito viene confermato per iscritto in fase di offerta.
Ambito e autorizzazioniRegolamenti correlati
- Norme armonizzate applicate in base alla famiglia di prodotto
- UE 765/2008 (sorveglianza del mercato e quadro di accreditamento)
- Normative di prodotto pertinenti e specifiche del cliente
Prove su vernici e rivestimenti — Cosa copre questo ambito di prova?
La sezione seguente descrive l'ambito a cui appartiene la prova Mandrel Bend; le condizioni e i criteri di accettazione di questa prova specifica sono riportati nelle sezioni precedenti. L'ambito specifico del vostro prodotto viene confermato per iscritto in fase di offerta.
Le prove di vernici e rivestimenti misurano l'adesione di un rivestimento alla superficie, la sua durabilità meccanica e la sua resistenza agli effetti ambientali. Poiché un rivestimento è uno strato sottile, i risultati dipendono sia dal materiale sia dalla QUALITÀ DI APPLICAZIONE; la stessa vernice dà un risultato completamente diverso su una preparazione superficiale diversa.
Questa doppia dipendenza è la conoscenza più importante del settore. Un guasto del rivestimento deriva solitamente non dalla vernice stessa ma dalla preparazione della superficie: residuo oleoso, rugosità insufficiente, strato di ossido o umidità. Le prove sui rivestimenti valutano quindi non solo il prodotto ma anche il processo, e i risultati vengono usati per il controllo di processo.
Lo SPESSORE DEL RIVESTIMENTO è una variabile ricorrente in questo ambito. Molti risultati relativi alla resistenza sono direttamente correlati allo spessore; una zona sottile costituisce il punto di inizio della corrosione. Per questo motivo, la misurazione dello spessore viene riportata di routine insieme agli altri risultati delle prove e viene solitamente effettuata in più punti — in particolare, nelle geometrie complesse, lo spessore diminuisce lungo i bordi e negli angoli.
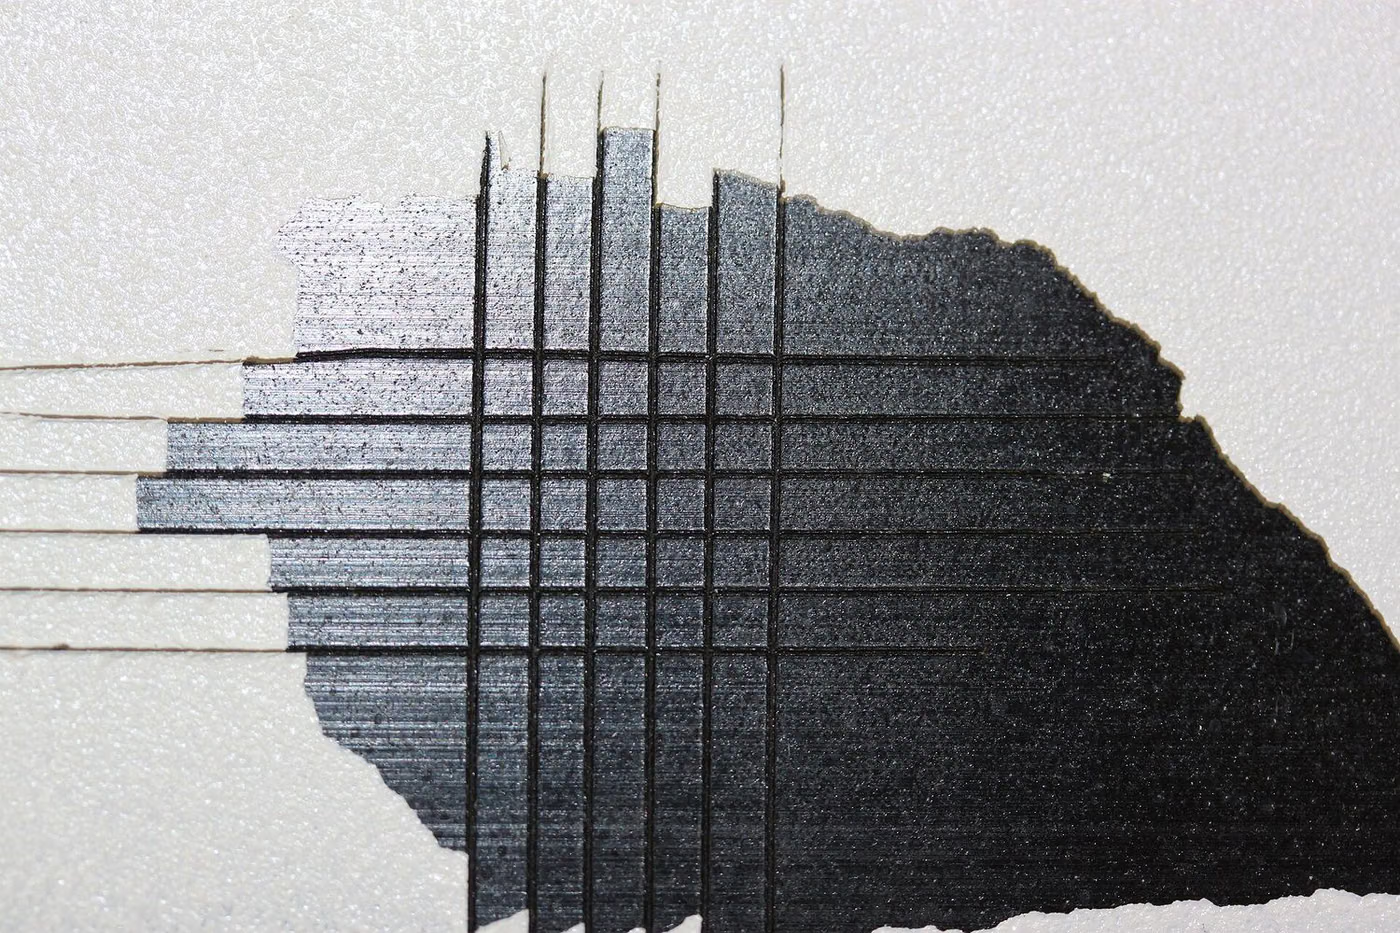
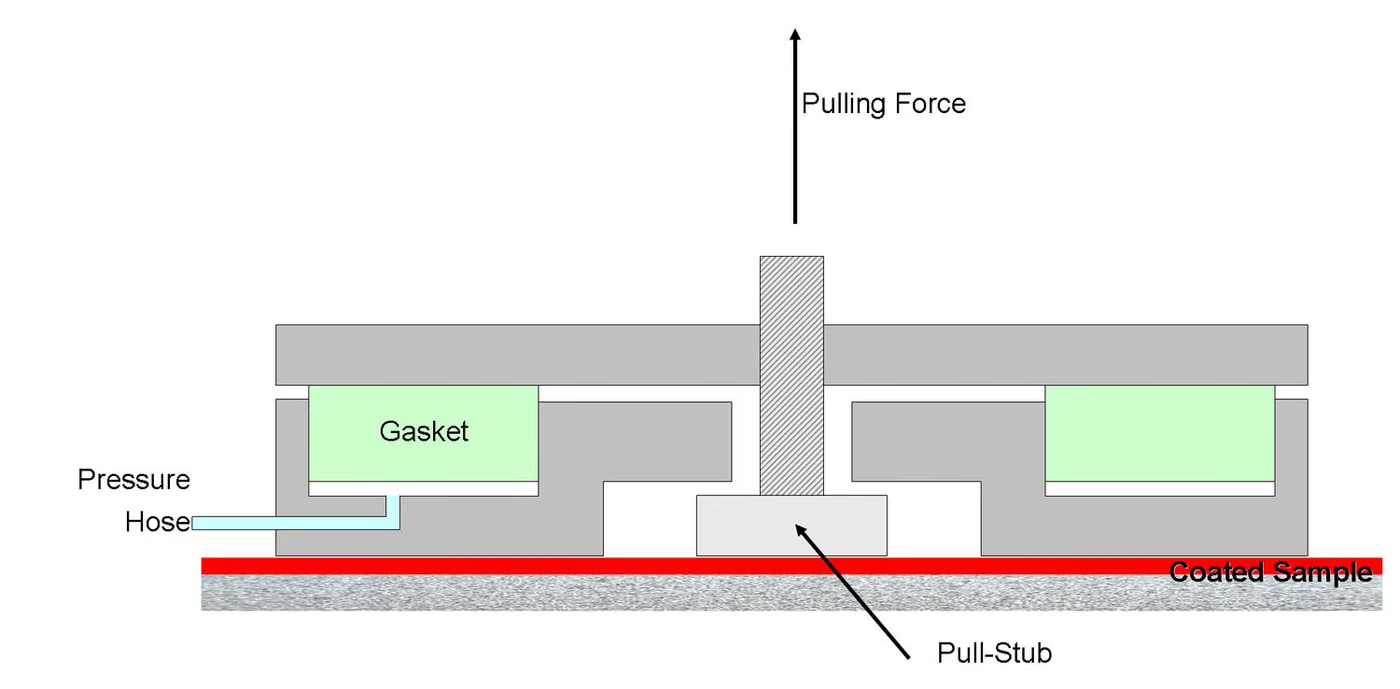
Per quanto riguarda l'adesione, si utilizzano tre approcci, ciascuno dei quali fornisce informazioni diverse. La prova con nastro è rapida e adatta all'applicazione sul campo, ma costituisce una misura approssimativa. La prova di graffiatura mostra il comportamento in corrispondenza delle intersezioni degli strati. Il metodo di strappo (pull-off), invece, fornisce un valore numerico di resistenza ed è il più adatto ai fini comparativi.
Dal punto di vista meccanico vengono misurate la flessibilità (flessione del mandrino), la resistenza agli urti, la durezza, l'usura e la resistenza agli impatti da pietrisco. La resistenza agli impatti da pietrisco riveste un'importanza particolare nel settore automobilistico: viene simulato l'impatto di granelli di ghiaia sul rivestimento in condizioni reali di guida e il risultato viene valutato in base al fatto che il rivestimento continui o meno a proteggere il metallo sottostante.
Per quanto riguarda l'aspetto, la luminosità e la differenza di colore vengono monitorate NUMERICAMENTE. Il colore non viene valutato a occhio, ma con uno strumento di misurazione del colore, e la differenza di colore viene espressa come un numero; ciò consente di confrontare lotti diversi e fornitori diversi.
Per quanto riguarda la resistenza, vengono applicati test di invecchiamento accelerato (arco allo xeno, lampada fluorescente UV), umidità, condensa e nebbia salina. Il risultato viene valutato in base a scale relative a formazione di bolle, ruggine, propagazione dei graffi e perdita di adesione; tali scale sono definite in norme distinte e nel rapporto deve essere specificato quale di esse è stata utilizzata.
Nei processi industriali come la verniciatura a polvere e la elettroforetica, il ciclo di cottura (temperatura e tempo) determina il risultato. Un rivestimento poco cotto ha un bell'aspetto ma scarsa resistenza chimica e adesione; la misurazione del profilo del forno fa quindi parte del controllo qualità del rivestimento.
Gruppi di metodi in questo ambito
Spessore
Spessore del film secco con metodi magnetici e non magnetici; misurazione multipunto e valutazione della distribuzione.
Adesione
Prova del nastro, prova a griglia (cross-cut) e resistenza allo strappo.
Resistenza meccanica
Flessibilità alla piegatura su mandrino, deformazione rapida (impatto), durezza a matita e a graffio, abrasione Taber, impatto da pietrisco.
Aspetto
Misurazione della lucentezza, calcolo della differenza di colore, valutazione della buccia d'arancia e dei difetti superficiali.
Durabilità ambientale
Nebbia salina, umidità, condensa, invecchiamento con arco allo xenon e UV fluorescente, resistenza chimica e alle macchie.
Scale di valutazione
Scale di formazione di bolle, grado di ruggine, propagazione da un'incisione e perdita di adesione.
Confusioni frequenti in questo ambito
- Il risultato di un rivestimento dipende dalla preparazione della superficie; anche se la vernice in sé è buona, una preparazione scadente dà un risultato scadente.
- Un risultato di durabilità senza spessore riportato non è confrontabile.
- La prova del nastro è una scala grossolana; il confronto numerico richiede il metodo di strappo.
- Il colore non può essere valutato a occhio; è richiesta una misurazione numerica della differenza di colore.
- Un risultato di invecchiamento senza scala di valutazione indicata non può essere interpretato.
- Se il ciclo di cottura è incompleto, il rivestimento ha un bell'aspetto ma la sua durabilità è scarsa; il profilo del forno fa parte del controllo qualità.
Quali decisioni supportano questi risultati
- Approvazione del sistema di verniciatura e selezione del fornitore
- Controllo di processo della linea di verniciatura e accettazione dei lotti
- Supportare le dichiarazioni di durabilità per esterno e automotive
- Rilevamento di difetti derivanti dalla preparazione della superficie
- Monitoraggio della coerenza di colore e lucentezza lotto per lotto
Test correlati
Domande frequenti su Mandrel Bend
È lo stesso del test della curva a T?
Ha uno scopo simile ma la configurazione è diversa. Nella piega a T il foglio viene ripiegato su se stesso e graduato in base al numero di pieghe; è comune nel settore del coil-coating.
Si applica su rivestimenti spessi?
Il metodo è progettato per rivestimenti relativamente sottili su lamiere sottili. La flessibilità nei rivestimenti industriali spessi viene valutata con altri metodi.