
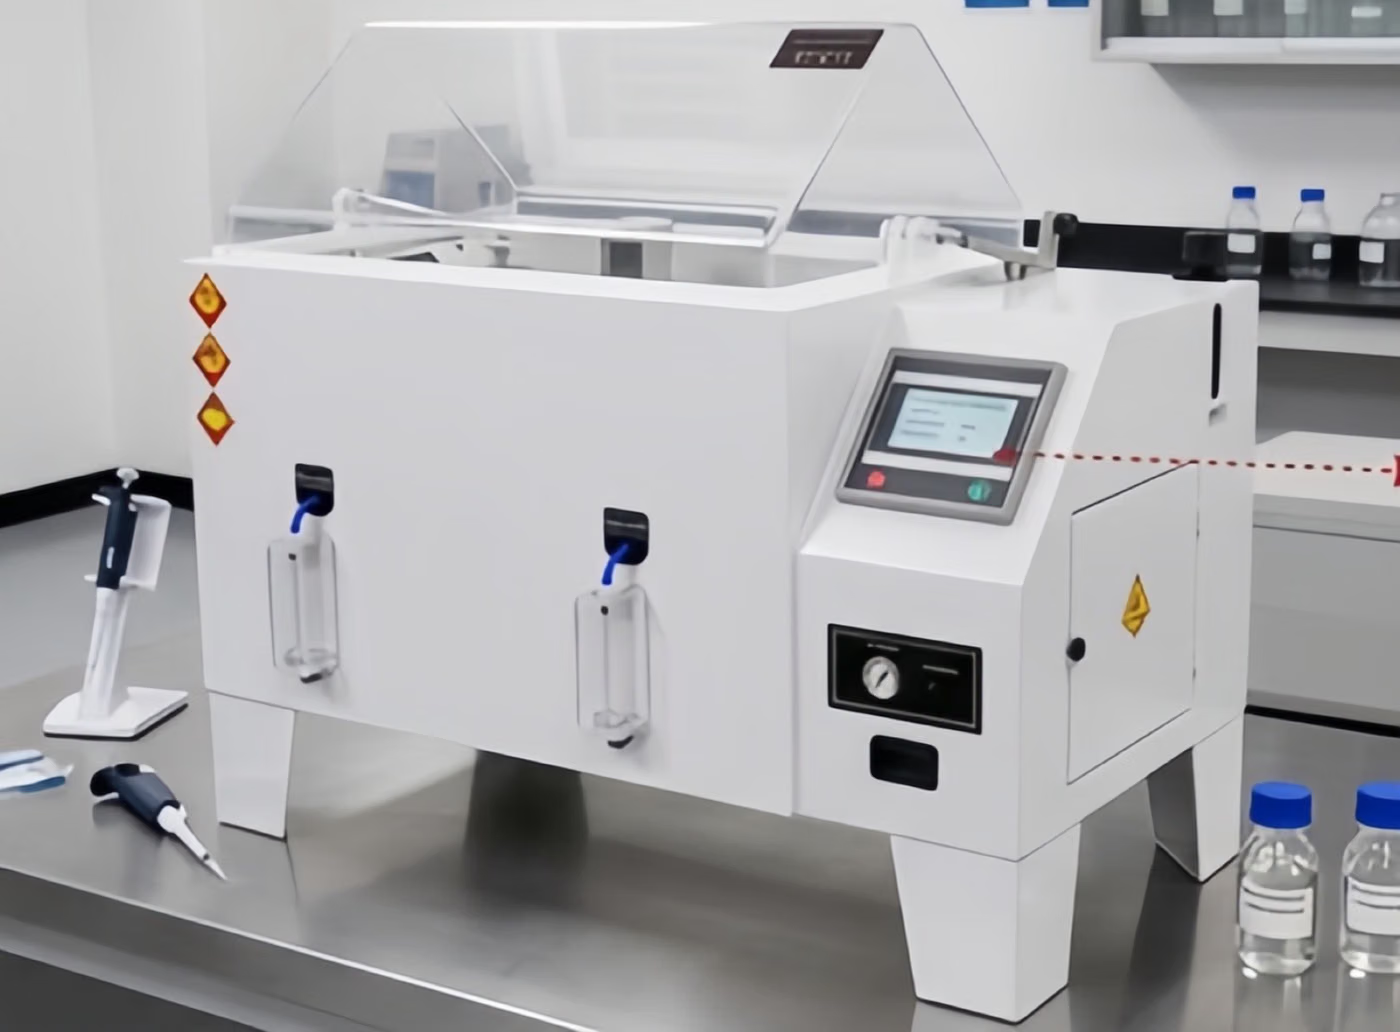
Neutral Salt Spray چیست؟
تست پاشش نمک خنثی (NSS) یک تست خوردگی تسریع شده است که در آن نمونه به طور مداوم در معرض مه 5 درصد کلرید سدیم قرار می گیرد که در pH خنثی نگه داشته می شود. این اصلی ترین و رایج ترین شکل آزمایش اسپری نمک است.
هدف Neutral Salt Spray
هدف تعیین نسبی مدت زمان حفاظت از فلز و سطوح پوشش داده شده در یک محیط خورنده و بررسی کیفیت پوشش و انطباق با مشخصات است.
Neutral Salt Spray بر چه محصولاتی اعمال میشود؟
- قطعات گالوانیزه و روکش روی
- سطوح فلزی رنگ شده و پودری
- اتصال دهنده ها
- اجزای بدنه و شاسی خودرو
- سخت افزار فضای باز
Neutral Salt Spray در چه صنایعی کاربرد دارد؟
استانداردهای مرتبط با Neutral Salt Spray
- ISO 9227tuz sisi korozyon testi تست کنید
- ASTM B117tuz sisi (salt spray) korozyon testi تست کنید
- ASTM G85آزمایش مه نمک اصلاح شده (چرخه ای). تست کنید
- ASTM G48خوردگی حفره ای و شکافی در فولادهای زنگ نزن تست کنید
- ISO 16701تست خوردگی چرخه ای تست کنید
- ISO 6270استحکام در محیط تراکم تست کنید
- SAE J2334تست خوردگی چرخه ای آزمایشگاهی تست کنید
- VDA 233-102تست خوردگی چرخه ای در خودرو تست کنید
شرایط Neutral Salt Spray
- راه حل
- 1 ± 5% NaCl (بر حسب جرم)
- pH
- 6.5 - 7.2 در محلول جمع آوری شده در دمای 35 درجه سانتیگراد
- دمای کابین
- 35 °C ± 2 °C
- Sis toplama debisi
- 80 cm² yatay alanda 1,0 – 2,0 mL/saat
- زاویه نمونه
- 15 تا 25 درجه از عمودی
تجهیزات Neutral Salt Spray
- محفظه مه نمکی
- اتمی ساز و هوای فشرده مرطوب شده
- pH و رسانایی سنج
- قیف جمع آوری مه
الزامات نمونه برای Neutral Salt Spray
- حداقل سه نمونه به طور کلی توصیه می شود
- سطح باید قبل از آزمایش تمیز و خشک شود
- لبه های بریده شده باید به درستی پوشانده شوند
- اگر برای ارزیابی نیاز به کاتبی باشد، باید قبل از آزمون مطابق با استاندارد ساخته شود
مدت Neutral Salt Spray
بسته به مشخصات در مراحلی مانند 24، 48، 96، 240، 480، 720 یا 1000 ساعت اعمال می شود. مدت زمان توسط استاندارد محصول یا مشخصات مشتری تعیین می شود.
روش اجرای Neutral Salt Spray
- 1نمونه ها تمیز، علامت گذاری و در صورت لزوم ماسک می شوند.
- 2دمای محفظه، pH محلول و نرخ مه تأیید شده است.
- 3نمونه ها با زاویه مشخص روی قفسه قرار می گیرند.
- 4مه به طور مداوم برای مدت زمان تعریف شده اعمال می شود.
- 5مشاهدات در ایست های بازرسی موقت ثبت می شود.
- 6در پایان قرار گرفتن در معرض، نمونه ها شسته، خشک و ارزیابی می شوند.
معیارهای پذیرش Neutral Salt Spray
معیار پذیرش در استاندارد محصول یا مشخصات مشتری تعریف شده است. معیارهای رایج عبارتند از عدم مشاهده زنگ قرمز پس از یک دوره مشخص و عدم گسترش بیش از تعداد میلیمتر مشخص در اطراف کاتب.
ارزیابی نتایج
تاول زدن، زنگ زدگی و پخش شدن اسکریپ با بازرسی چشمی درجه بندی می شوند. نتایج مقایسه ای هستند. مقادیر به دست آمده در محفظه های مختلف را نمی توان یک به یک مطابقت داد.
گزارش Neutral Salt Spray
- استاندارد و بازنگری کاربردی
- شرایط اتاق و سوابق تأیید
- مدت زمان قرار گرفتن در معرض و مشاهدات موقت
- نمونه توضیحات و عکس
- نتیجه ارزیابی
اعتباربخشی
EUROLAB دارای اعتبار شناخته شده بین المللی است که از نهادهای اعتباربخشی طرف قراردادهای شناسایی چندجانبه IAF و ILAC، تحت ISO/IEC 17025 برای تست های آزمایشگاهی، ISO/IEC 17020 برای بازرسی و نظارت، و ISO/IEC 17021-1 و سیستم گواهی محصول ISO/IEC. این زنجیره تضمین می کند که گزارش ها و گواهی های صادر شده در سراسر جهان پذیرفته می شوند.
اینکه آیا این آزمون می تواند در محدوده معتبر ارائه شود به محصول شما و استاندارد اعمال شده بستگی دارد. از آنجایی که اعتبارسنجی مبتنی بر روش است، دامنه به صورت کتبی در مرحله نقل قول تأیید می شود.
محدوده و مجوزهامقررات مرتبط
- استانداردهای OEM خودرو
- مشخصات محصول پوشش
تست های خوردگی — این حوزه آزمون چه چیزی را پوشش میدهد؟
بخش زیر حوزهای را توصیف میکند که آزمون Neutral Salt Spray به آن تعلق دارد؛ شرایط و معیارهای پذیرش این آزمون خاص در بخشهای بالا آمده است. دامنه ویژه محصول شما در مرحله پیشنهاد قیمت بهصورت مکتوب مشخص میشود.
آزمونهای خوردگی تحت شرایط شتابیافته ارزیابی میکنند فلزات و پوششها چقدر در محیط خورنده دوام میآورند. این خانواده دو رویکرد دارد و تفاوت میان آنها مهمترین دانش این حوزه است: آزمونهای شرایط ثابت و آزمونهای چرخهای.
مه نمکی شرایط ثابت (ASTM B117، ISO 9227) محیط یکسانی را در کابین در سراسر آزمون حفظ میکند: غلظت نمک یکسان، دمای یکسان، سطح دائماً مرطوب. قوت این رویکرد در تکرارپذیری آن است؛ چون شرایط بهدقت تعریف شده، نتایج آزمایشگاههای مختلف به هم نزدیک درمیآید. این دقیقاً همان ویژگی موردنیاز در پایش ثبات تولید و مقایسه تأمینکنندگان است.
اما اتمسفر واقعی ثابت نیست. سطح مرطوب میشود، خشک میشود، گرم میشود، سرد میشود، تابش UV میگیرد و کثیف میشود. چرخه تر-خشک مکانیسم خوردگی را تغییر میدهد: در طول خشک شدن نمک متمرکز میشود، دسترسی اکسیژن افزایش مییابد و خوردگی تسریع میشود. شکل آسیب روی سطح دائماً مرطوب با سطح مرطوبشده چرخهای متفاوت است.
آزمونهای چرخهای (SAE J2334، VDA 233-102، ASTM G85، ISO 16701) این تغییرپذیری را شبیهسازی میکنند و نتایجی نزدیکتر به الگوهای آسیب میدانی میدهند. بخش خودرو تا حد زیادی به این رویکرد روی آورده است. نتیجه عملی این است: دو پوشش یکسان ممکن است در آزمونهای ثابت و چرخهای رتبهبندی متفاوتی نشان دهند؛ آزمون اعمالشده نتیجه را تعیین میکند.
هیچ آزمونی در این خانواده مدت یا معیار پذیرش تعریف نمیکند. تعداد ساعات اعمال و سطح آسیب قابل قبول از استاندارد محصول یا مشخصات مشتری میآید. مقیاسهای ارزیابی در استانداردهای جداگانه تعریف شدهاند: مقیاسهای متفاوتی برای درجه زنگزدگی، تاولزدن، خزش از خط خراش و از دست دادن چسبندگی استفاده میشود.
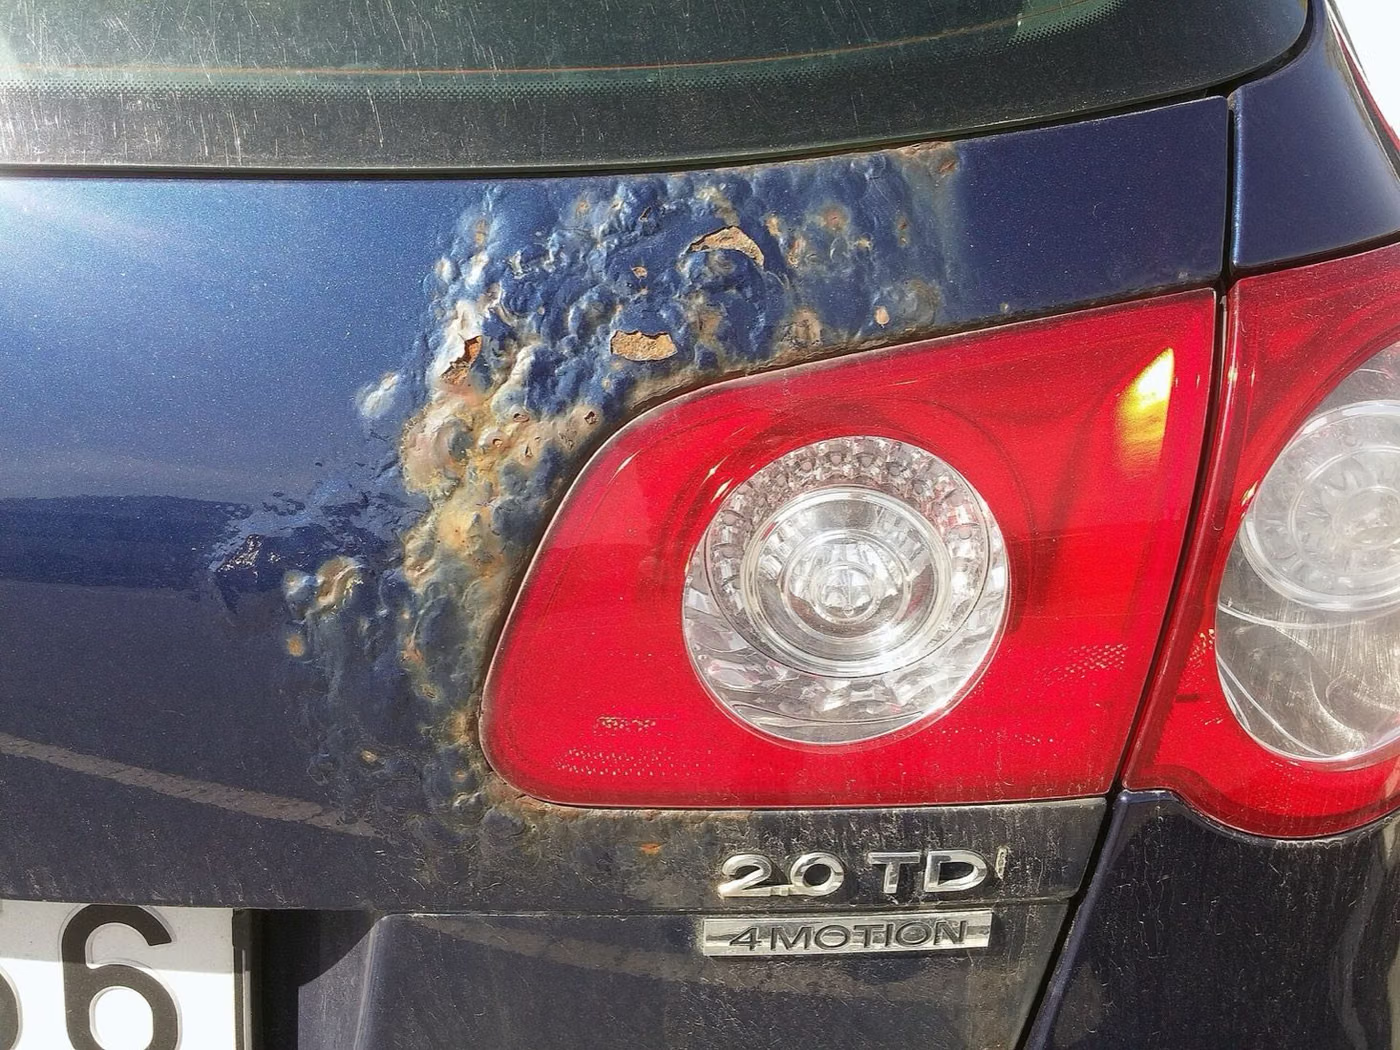
آسیب موردنظر بسته به نوع پوشش تغییر میکند. در پوششهای فلزی، زنگ سفید (خوردگی خود پوشش) و زنگ قرمز (خوردگی رسیده به فلز پایه) بهطور جداگانه گزارش میشوند و مشخصات معمولاً مدت جداگانهای برای هر یک ارائه میدهند. در سطوح رنگشده، خزش از خط خراش و تاولزدن برجسته میشوند.
روشهای الکتروشیمیایی حوزهای جداگانهاند و به پرسشی متفاوت پاسخ میدهند. پلاریزاسیون پتانسیودینامیک، طیفسنجی امپدانس الکتروشیمیایی و اندازهگیری پتانسیل حفرهای مکانیسم و سرعت خوردگی را در چند ساعت آشکار میکنند؛ در حالی که آزمونهای اتاقک نتیجه را طی هفتهها بهصورت بصری ارائه میدهند. این دو مکمل یکدیگرند نه جایگزین.
فولادهای ضدزنگ زیرحوزه ویژهای دارند: آزمونهای خوردگی حفرهای و شکافی و خوردگی بیندانهای نشاندهنده کیفیت عملیات حرارتی و وضعیت پس از جوشکاری هستند.
گروههای روش در این حوزه
مه نمکی با شرایط ثابت
ASTM B117 و ISO 9227 (NSS)؛ برای مقایسه تکرارپذیر و کنترل فرآیند.
اسیدیشده و تسریعشده
شرایط AASS و CASS استاندارد ISO 9227؛ برای پوششهای تزئینی کروم-نیکل ترجیح داده میشود.
خوردگی چرخهای
SAE J2334، VDA 233-102، ASTM G85 و ISO 16701؛ با چرخههای تر-خشک به رفتار میدانی نزدیک میشود.
رطوبت و میعان
آزمونهای حرارت مرطوب ثابت، میعان و رطوبت چرخهای؛ اینها تاولزدن پوشش را آشکار میکنند.
الکتروشیمیایی
پلاریزاسیون، طیفسنجی امپدانس، اندازهگیری پتانسیل خوردگی حفرهای و شکافی.
آزمونهای ویژه فولاد ضدزنگ
خوردگی حفرهای و شکافی، خوردگی بیندانهای؛ شاخص کیفیت عملیات حرارتی و جوشکاری.
مقیاسهای ارزیابی
مقیاسهایی برای درجه زنگزدگی، تاولزدن، خزش از خط خراش و از دست دادن چسبندگی؛ امتیازدهی از این استانداردها میآید.
موارد رایج اشتباهگرفتهشده در این حوزه
- زمان کابین را نمیتوان به عمر میدانی تبدیل کرد؛ ضریب تبدیل قابلاعتمادی وجود ندارد.
- ممکن است آزمایشهای ثابت و دورهای رتبهبندی متفاوتی ارائه دهند؛ در این صورت رتبهبندی مذکور در مشخصات فنی اعمال میشود.
- گزارش خوردگی بدون ذکر مدت و معیار پذیرش قابل تفسیر نیست.
- اگر ضخامت پوشش گزارش نشود، نتیجه قابل مقایسه نیست؛ ضخامت مستقیماً بر دوام اثر میگذارد.
- زنگ سفید و زنگ قرمز چیز متفاوتی میگویند؛ هر دو باید جداگانه گزارش شوند.
- موقعیت و زاویه نمونه در اتاقک بر نتیجه اثر میگذارد؛ استانداردها این را تنظیم میکنند و گزارش باید آن را مستند کند.
این نتایج از کدام تصمیم پشتیبانی میکنند
- انتخاب سیستم پوشش و تأیید تأمینکننده
- کنترل فرآیند خط پوشش و پذیرش محموله
- شواهد دوام برای محصولات خودرو و فضای باز
- ارزیابی آسیب خوردگی میدانی و تصمیمات ضمانت
- راستیآزمایی کیفیت عملیات حرارتی و جوشکاری در فولاد ضدزنگ
تست های مرتبط
پرسشهای متداول درباره Neutral Salt Spray
تفاوت NSS، AASS و CASS چیست؟
هر سه آزمایش نمک پاشی هستند. NSS از محلول خنثی pH در دمای 35 درجه سانتی گراد استفاده می کند. AASS با اسید استیک به pH 3.1-3.3 اسیدی می شود. CASS کلرید مس را به محلول اسید استیک اضافه میکند و در دمای 50 درجه سانتیگراد کار میکند و آن را تهاجمیترین محلول میکند.