
Color چیست؟
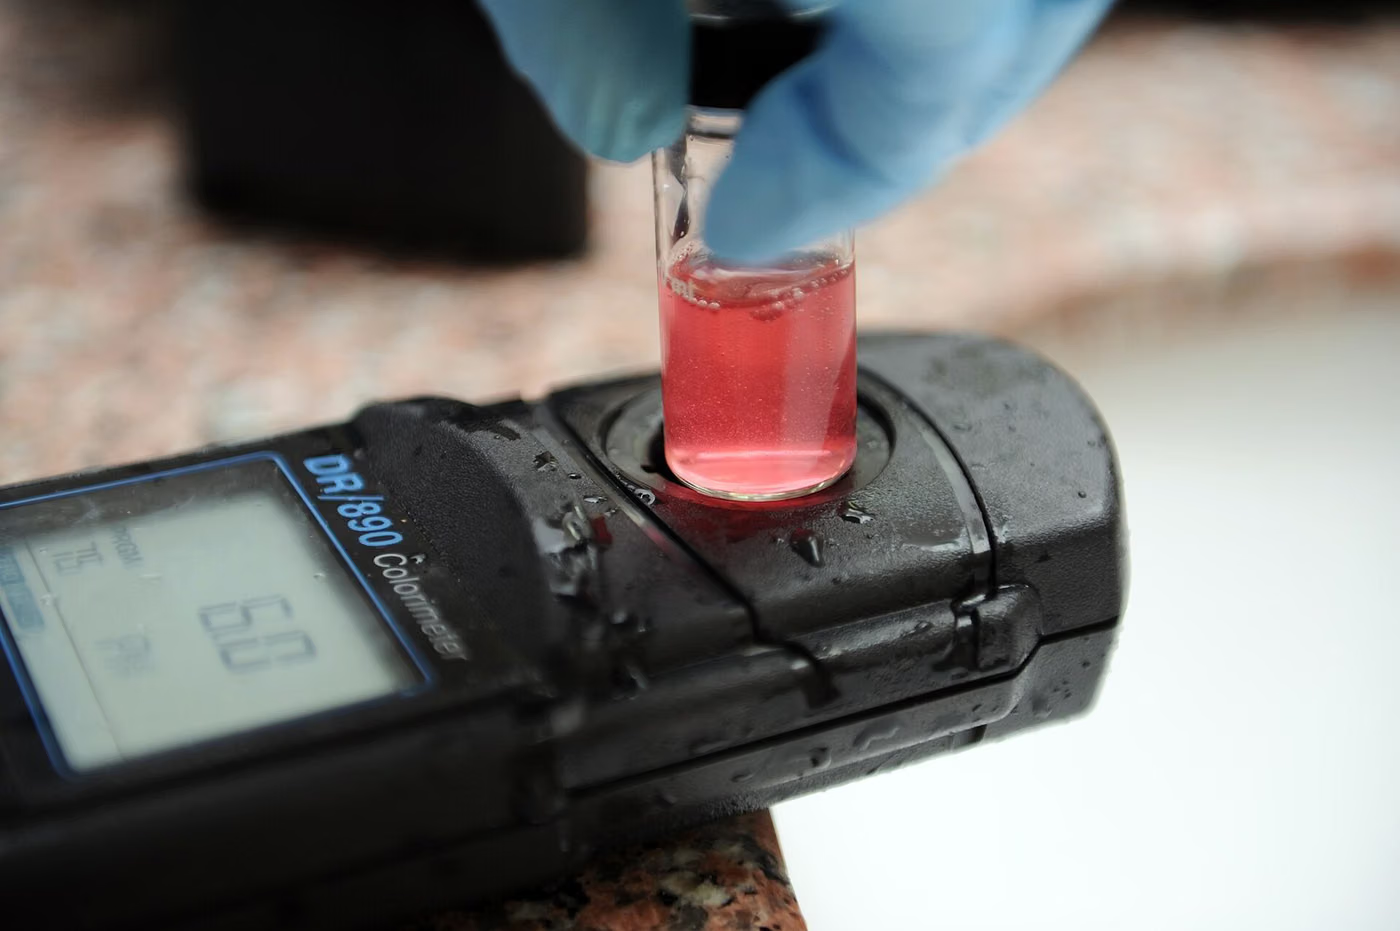
اندازه گیری رنگ ارزیابی است که در آن مختصات CIE L*a*b* با اندازه گیری نمونه با اسپکتروفتومتر تعیین می شود و اختلاف رنگ کل (ΔE) در مقایسه با رنگ مرجع محاسبه می شود.
هدف Color
هدف این است که بررسی شود که رنگ در محدوده قابل قبول نسبت به مرجع یا استاندارد است و نظارت بر تغییر رنگ پس از پیری.
Color بر چه محصولاتی اعمال میشود؟
- رنگ و پوشش سطوح
- قطعات پلاستیکی
- منسوجات و چرم
- بسته بندی چاپ شده
Color در چه صنایعی کاربرد دارد؟
استانداردهای مرتبط با Color
- ISO 7724 serisi
- ASTM E308
- ASTM D2244
- ISO 11664 (CIE kolorimetri)
شرایط Color
- روشنگر و ناظر
- تعریف شده در استاندارد (به عنوان مثال روشن کننده D65 و ناظر 10 درجه)
- هندسه
- d/8° (کره) یا 45°/0°؛ باید بیان شود
- روشنایی شامل/مستثنی شده است
- SCI veya SCE kipi belirtilmelidir
- فرمول تفاوت رنگ
- ΔE*ab veya ΔE00 (CIEDE2000); belirtilmelidir
تجهیزات Color
- Spektrofotometre veya kolorimetre
- صفحات کالیبراسیون سفید و مشکی
- Renk referans panelleri
- اتاق تهویه
الزامات نمونه برای Color
- سطح باید تمیز، خشک و صاف باشد
- پوشش باید کاملا پخته شود
- اندازه گیری هندسه و حالت باید ثابت نگه داشته شود
- پانل مرجع و نمونه باید در شرایط یکسان اندازه گیری شوند
مدت Color
به طور معمول 1 روز.
روش اجرای Color
- 1دستگاه کالیبره شده است.
- 2روشن کننده، ناظر و هندسه انتخاب می شوند.
- 3مرجع اندازه گیری می شود.
- 4نمونه در تعداد مشخصی از نقاط اندازه گیری می شود.
- 5مقادیر L*a*b* و ΔE محاسبه می شوند.
- 6نتیجه با تعیین پارامترها گزارش می شود.
معیارهای پذیرش Color
معیار پذیرش حداکثر مقدار ΔE داده شده در مشخصات است.
ارزیابی نتایج
مقادیر ΔE را نمی توان بدون تعیین فرمول مقایسه کرد. ΔE*ab و ΔE00 برای یک جفت اعداد متفاوتی می دهند. برای پوشش های فلزی و مرواریدی، اندازه گیری تک زاویه کافی نیست. اندازه گیری چند زاویه ای (گونیو اسپکتروفتومتر) مورد نیاز است.
گزارش Color
- استاندارد اعمال شد
- روشنگر، ناظر و هندسه
- حالت اندازه گیری (SCI/SCE)
- مقادیر L*a*b* و فرمول ΔE
- تعریف مرجع
اعتباربخشی
EUROLAB دارای اعتبار شناخته شده بین المللی است که از نهادهای اعتباربخشی طرف قراردادهای شناسایی چندجانبه IAF و ILAC، تحت ISO/IEC 17025 برای تست های آزمایشگاهی، ISO/IEC 17020 برای بازرسی و نظارت، و ISO/IEC 17021-1 و سیستم گواهی محصول ISO/IEC. این زنجیره تضمین می کند که گزارش ها و گواهی های صادر شده در سراسر جهان پذیرفته می شوند.
اینکه آیا این آزمون می تواند در محدوده معتبر ارائه شود به محصول شما و استاندارد اعمال شده بستگی دارد. از آنجایی که اعتبارسنجی مبتنی بر روش است، دامنه به صورت کتبی در مرحله نقل قول تأیید می شود.
محدوده و مجوزهامقررات مرتبط
- مشخصات رنگ، پلاستیک و پارچه
آزمون رنگ و پوشش — این حوزه آزمون چه چیزی را پوشش میدهد؟
بخش زیر حوزهای را توصیف میکند که آزمون Color به آن تعلق دارد؛ شرایط و معیارهای پذیرش این آزمون خاص در بخشهای بالا آمده است. دامنه ویژه محصول شما در مرحله پیشنهاد قیمت بهصورت مکتوب مشخص میشود.
آزمون رنگ و پوشش چسبندگی پوشش به سطح، دوام مکانیکی و مقاومت آن در برابر اثرات محیطی را اندازهگیری میکند. از آنجا که پوشش لایهای نازک است، نتایج هم به ماده و هم به کیفیت اجرا بستگی دارد؛ رنگ یکسان با آمادهسازی سطح متفاوت نتیجه کاملاً متفاوتی میدهد.
این وابستگی دوگانه مهمترین دانش این حوزه است. خرابی پوشش معمولاً از خود رنگ ناشی نمیشود بلکه از آمادهسازی سطح است: باقیمانده روغن، زبری ناکافی، لایه اکسید یا رطوبت. بنابراین آزمونهای پوشش نهتنها محصول بلکه فرآیند را نیز ارزیابی میکنند و نتایج برای کنترل فرآیند استفاده میشود.
ضخامت پوشش متغیری متکرر در این حوزه است. بسیاری از نتایج مقاومت بهطور مستقیم با ضخامت مرتبط هستند؛ ناحیهای نازک نقطه شروع خوردگی میشود. به همین دلیل، اندازهگیری ضخامت همراه با سایر نتایج آزمون بهطور معمول انجام میشود و معمولاً در نقاط متعددی صورت میگیرد — بهویژه در اشکال هندسی پیچیده، ضخامت در لبهها و گوشهها کاهش مییابد.
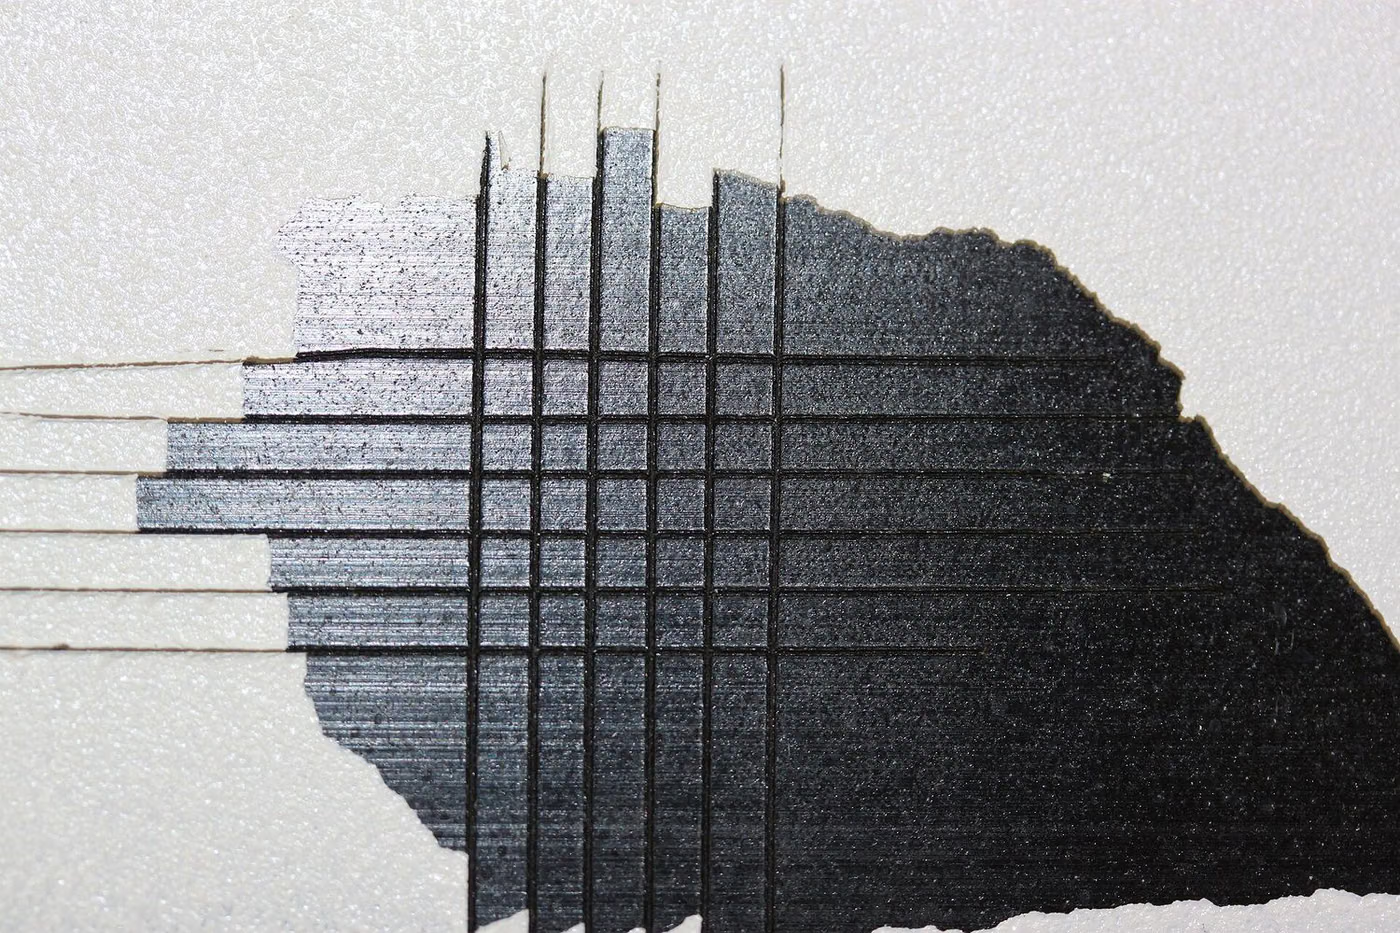
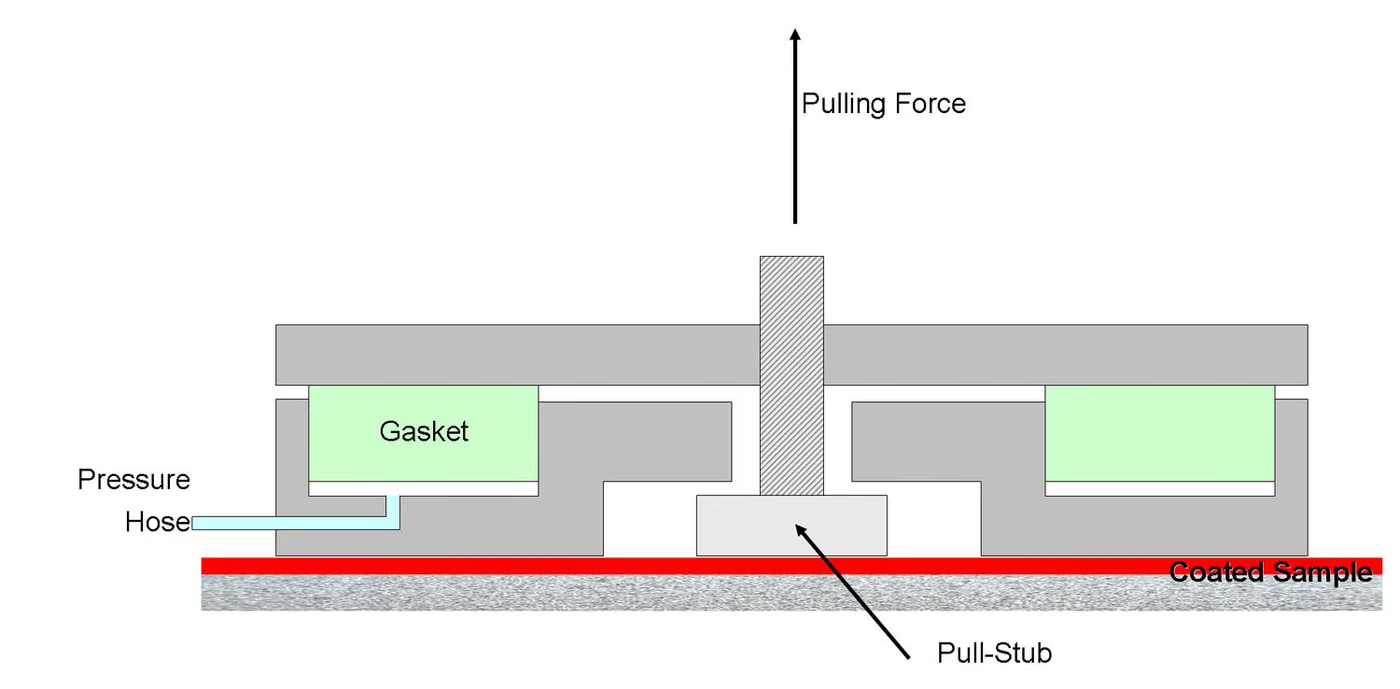
برای سنجش چسبندگی سه رویکرد به کار میرود که هر کدام اطلاعات متفاوتی میدهند. آزمون نوار سریع و برای کاربردهای میدانی مناسب است، اما مقیاسی تقریبی بهشمار میرود. آزمون خطخوردگی رفتار در محل تقاطع لایهها را نشان میدهد. روش کشش-جدایش (pull-off) نیز مقدار مقاومت را بهصورت عددی تولید میکند و برای مقایسه از همه مناسبتر است.
از منظر مکانیکی، انعطافپذیری (خمش سنبه)، مقاومت در برابر ضربه، سختی، سایش و مقاومت در برابر پرتاب سنگ اندازهگیری میشود. مقاومت در برابر پرتاب سنگ در صنعت خودرو جایگاه ویژهای دارد: در این آزمون برخورد دانههای سنگریزه با پوشش در شرایط واقعی جاده شبیهسازی میشود و نتیجه بر اساس اینکه پوشش همچنان از فلز زیرین محافظت میکند یا نه ارزیابی میشود.
از نظر ظاهری، درخشندگی و اختلاف رنگ بهصورت عددی پایش میشود. رنگ نه با چشم بلکه با دستگاه سنجش رنگ ارزیابی میشود و اختلاف رنگ بهصورت عدد بیان میشود؛ این امر امکان مقایسه بین دستهها و تأمینکنندگان مختلف را فراهم میکند.
از نظر مقاومت، پیرسازی تسریعشده (قوس زنون، لامپ فلورسنت UV)، رطوبت، میعان و مه نمکی اعمال میشود. نتیجه با مقیاسهای تاولزدگی، زنگزدگی، گسترش خراش و افت چسبندگی ارزیابی میشود؛ این مقیاسها در استانداردهای جداگانه تعریف شدهاند و باید در گزارش مشخص شود که کدام یک استفاده شده است.
در فرآیندهای صنعتی مانند پودر رنگ و پوشش الکتروفورتیک، چرخه پخت (دما و زمان) نتیجه را تعیین میکند. پوششی که ناکافی پخته شود خوب به نظر میرسد اما مقاومت شیمیایی و چسبندگی ضعیفی دارد؛ بنابراین اندازهگیری پروفایل کوره بخشی از کنترل کیفیت پوشش است.
گروههای روش در این حوزه
ضخامت
ضخامت فیلم خشک با روشهای مغناطیسی و غیرمغناطیسی؛ اندازهگیری چندنقطهای و ارزیابی توزیع.
چسبندگی
آزمون نوار، آزمون شطرنجی (cross-cut) و استحکام کندن.
استحکام مکانیکی
انعطافپذیری خمش روی میله، تغییر شکل سریع (ضربه)، سختی مداد و خراش، سایش تیبر، ضربه سنگ.
ظاهر
اندازهگیری براقیت (gloss)، محاسبه اختلاف رنگ، ارزیابی پوستپرتقالی و عیب سطح.
دوام محیطی
مه نمکی، رطوبت، میعان، پیرسازی با قوس زنون و UV فلورسنت، مقاومت شیمیایی و لکه.
مقیاسهای ارزیابی
مقیاسهای تاولزدن، درجه زنگزدگی، خزش از خط خراش و از دست دادن چسبندگی.
موارد رایج اشتباهگرفتهشده در این حوزه
- نتیجه پوشش به آمادهسازی سطح بستگی دارد؛ حتی اگر خود رنگ خوب باشد، آمادهسازی ضعیف نتیجه ضعیفی میدهد.
- نتیجه دوام بدون گزارش ضخامت قابل مقایسه نیست.
- آزمون نوار مقیاسی خشن است؛ برای مقایسه عددی روش کندن لازم است.
- ارزیابی رنگ با چشم امکانپذیر نیست؛ اندازهگیری عددی اختلاف رنگ لازم است.
- نتیجه پیرسازی بدون ذکر مقیاس ارزیابی قابل تفسیر نیست.
- اگر چرخه پخت ناقص باشد، پوشش خوب به نظر میرسد اما دوام آن ضعیف است؛ پروفایل کوره بخشی از کنترل کیفیت است.
این نتایج از کدام تصمیم پشتیبانی میکنند
- تأیید سیستم رنگ و انتخاب تأمینکننده
- کنترل فرآیند خط رنگ و پذیرش محموله
- پشتیبانی از ادعاهای دوام فضای باز و خودرو
- شناسایی عیوب ناشی از آمادهسازی سطح
- پایش ثبات رنگ و براقیت به تفکیک محموله
تست های مرتبط
پرسشهای متداول درباره Color
آیا ΔE 2 نتیجه خوبی است؟
بستگی به زمینه دارد. کدام فرمول (ΔE*ab یا ΔE00) استفاده میشود، کدام هندسه اندازهگیری انتخاب میشود و حد ارائه شده توسط مشخصات تعیینکننده است. دو فرمول اعداد متفاوتی را برای یک جفت تولید می کنند.