
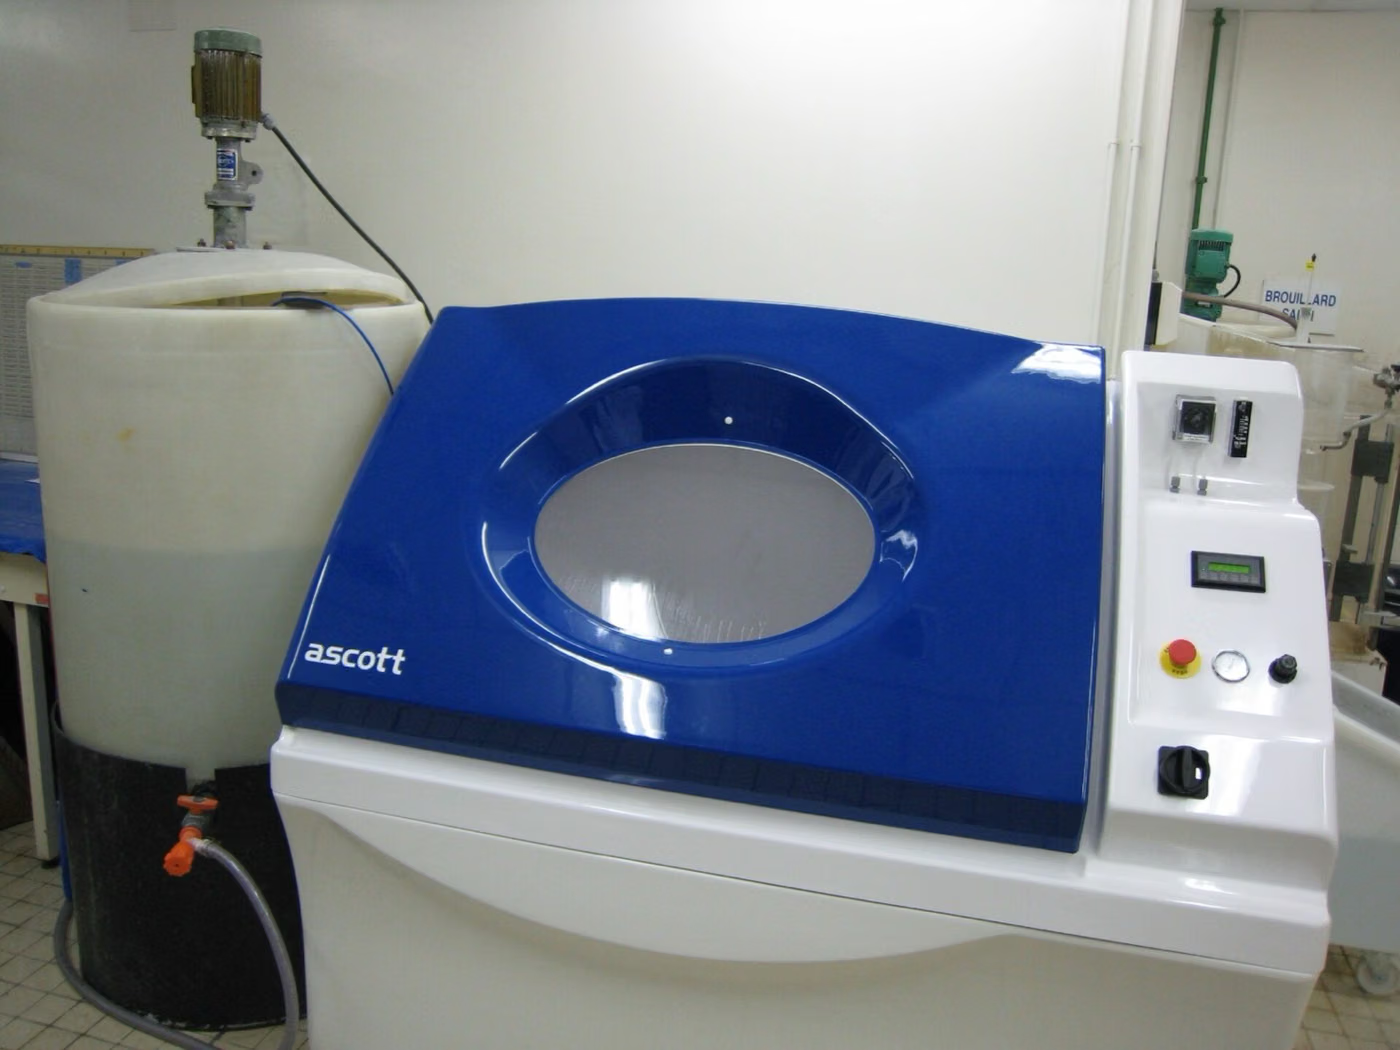
Tuz Sisi Testi (Salt Spray) Nedir?
Tuz sisi testi, numunenin kontrollü bir kabinde tuzlu çözelti sisine maruz bırakılarak korozyon dayanımının hızlandırılmış biçimde değerlendirildiği bir deneydir. Doğal atmosferde yıllar süren korozyon davranışı hakkında kısa sürede karşılaştırmalı veri sağlar.
Tuz Sisi Testi (Salt Spray) Amacı
Amaç, bir kaplama veya malzemenin korozif ortamda ne kadar süre koruma sağladığını belirlemek ve farklı kaplama sistemlerini aynı koşullar altında karşılaştırmaktır. Test mutlak ömür tahmini vermez; kalite kontrol ve şartname uygunluğu için kullanılır.
Tuz Sisi Testi (Salt Spray) Hangi Ürünlere Uygulanır?
- Boyalı ve kaplamalı metal parçalar
- Galvaniz ve çinko kaplamalar
- Otomotiv gövde ve bağlantı elemanları
- Beyaz eşya sac bileşenleri
- Dış ortamda kullanılan donanım ve bağlantı elemanları
Tuz Sisi Testi (Salt Spray) Hangi Sektörlerde Kullanılır?
Tuz Sisi Testi (Salt Spray) İçin İlgili Standartlar
- ASTM B117tuz sisi (salt spray) korozyon testi Testi
- ISO 9227tuz sisi korozyon testi Testi
- ASTM G85değiştirilmiş tuz sisi (döngüsel) testi Testi
- ISO 16701döngüsel korozyon testi Testi
- SAE J2334döngüsel laboratuvar korozyon testi Testi
- VDA 233-102otomotivde döngüsel korozyon testi Testi
- ASTM G48paslanmaz çeliklerde çukurcuk ve aralık korozyonu Testi
- ISO 6270kondensasyon ortamında dayanım Testi
Tuz Sisi Testi (Salt Spray) Koşulları
- Çözelti
- %5 NaCl (kütlece), ASTM B117 için pH 6,5–7,2
- Kabin sıcaklığı
- 35 °C ± 2 °C (nötr tuz sisi)
- Sis toplama debisi
- 80 cm² alanda 1,0–2,0 mL/saat
- Numune açısı
- Düşeyle 15°–30°
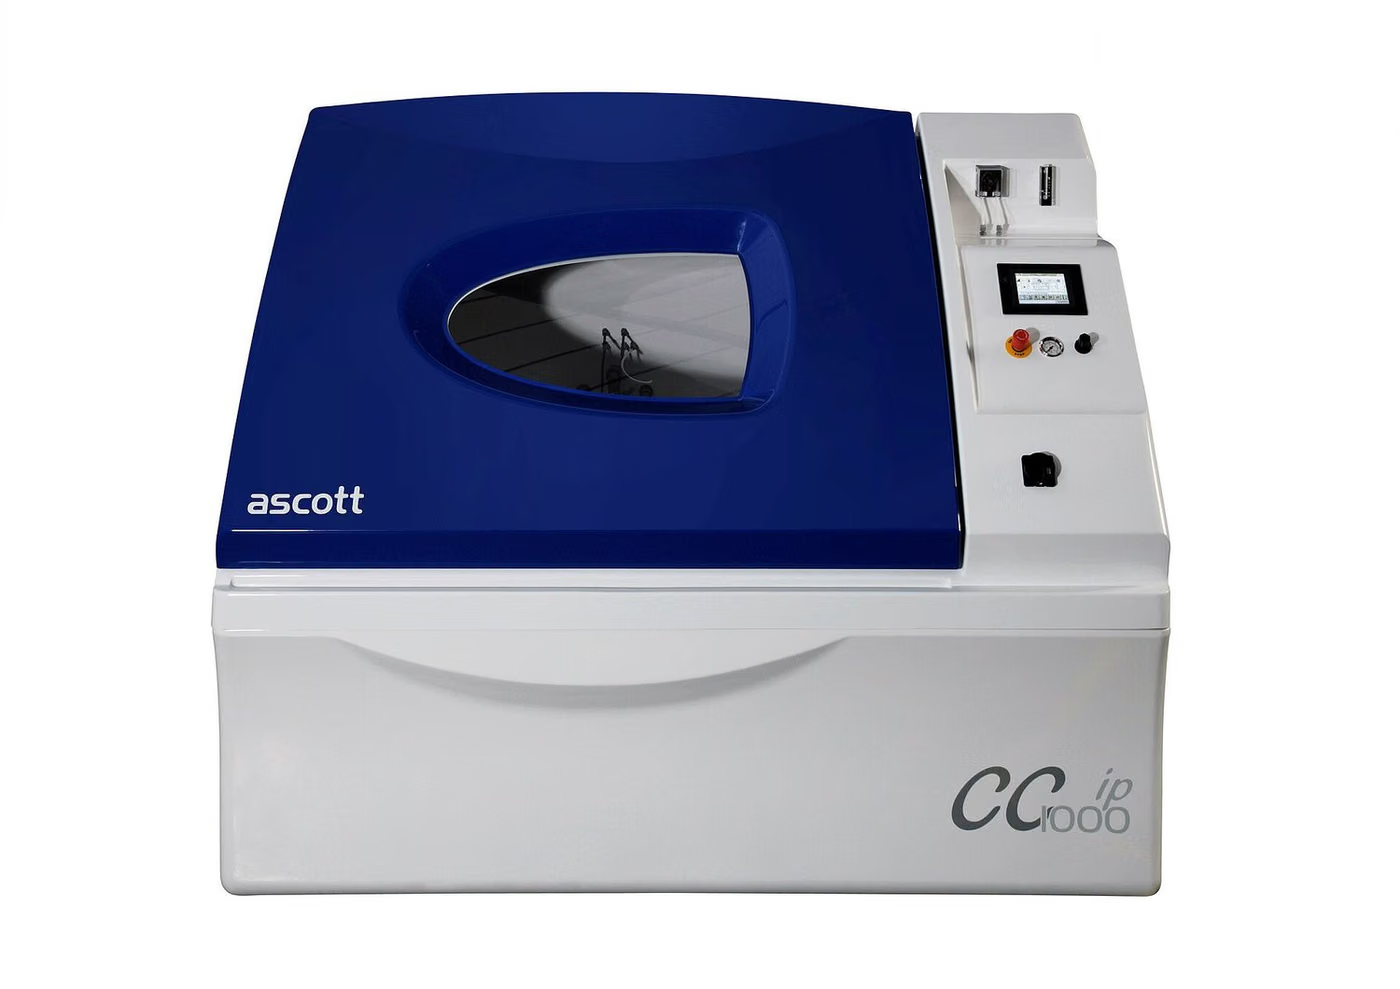
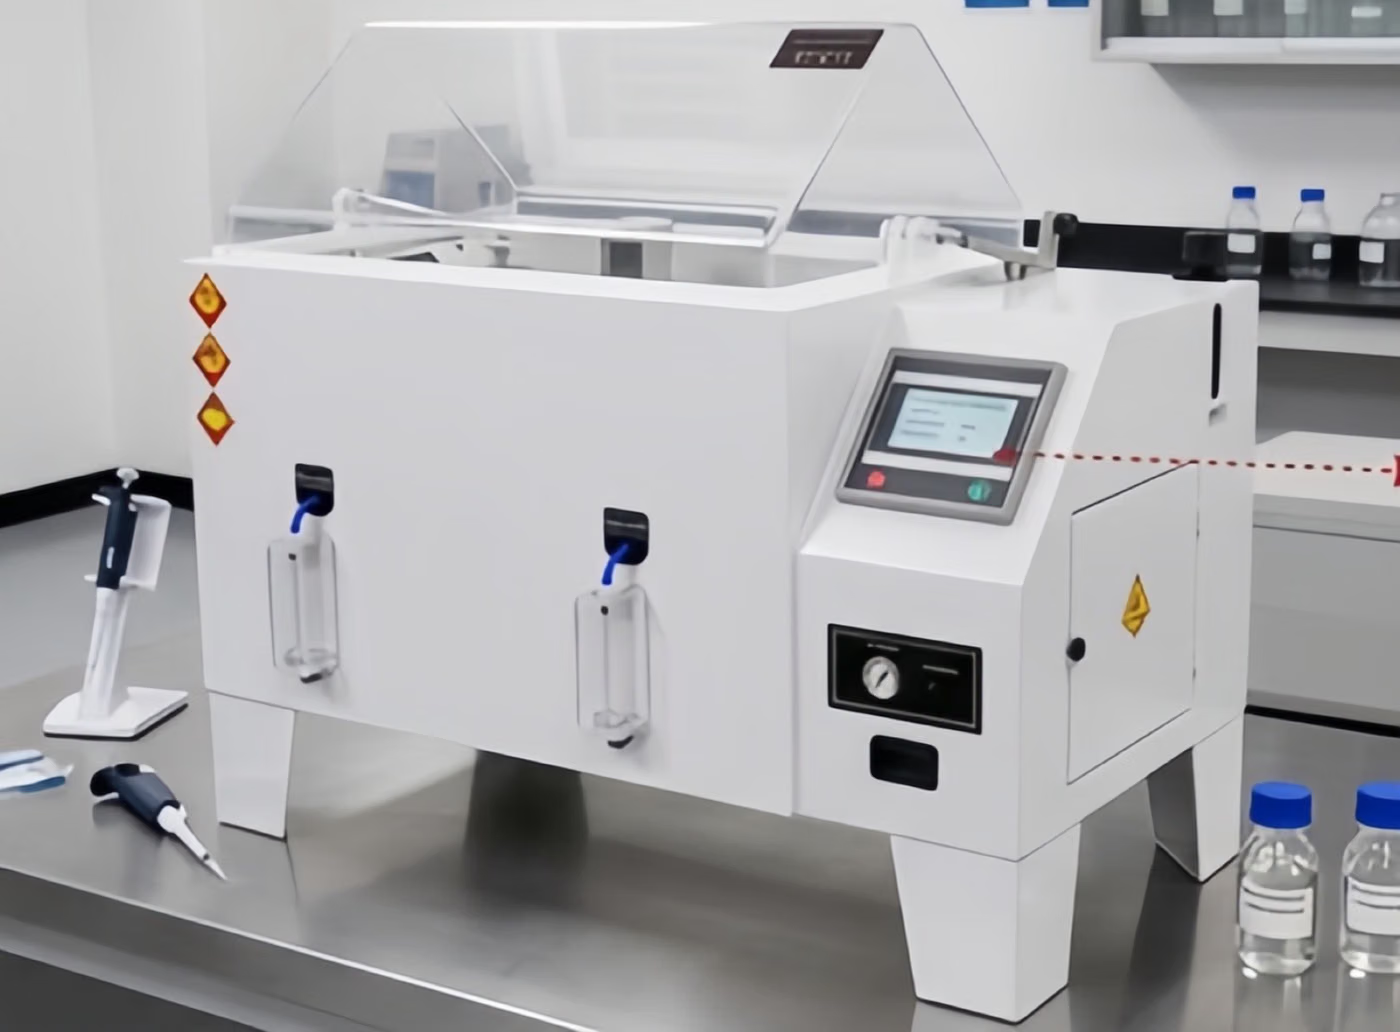
Tuz Sisi Testi (Salt Spray) Cihazı
- Tuz sisi kabini
- Atomizör ve basınçlı hava şartlandırma
- pH ve iletkenlik ölçer
- Sis toplama hunileri
Tuz Sisi Testi (Salt Spray) İçin Numune Gereksinimleri
- En az üç adet numune önerilir
- Numune yüzeyi test öncesi temiz ve kuru olmalı
- Kesit kenarları uygun şekilde maskelenmeli
- Boyutlar kabin raf düzenine uygun olmalı
Tuz Sisi Testi (Salt Spray) Süresi
Şartnameye göre 24, 48, 96, 240, 480, 720 veya 1000 saat gibi kademelerde uygulanır. Süre müşteri şartnamesi veya ürün standardıyla belirlenir.
Tuz Sisi Testi (Salt Spray) Prosedürü
- 1Numuneler temizlenir, işaretlenir ve gerekiyorsa kenarları maskelenir.
- 2Kabin koşulları (sıcaklık, çözelti, debi) doğrulanır.
- 3Numuneler tanımlı açıyla rafa yerleştirilir.
- 4Belirlenen süre boyunca kesintisiz sis uygulanır; ara kontrol noktalarında gözlem kaydedilir.
- 5Süre sonunda numuneler yıkanır, kurutulur ve değerlendirilir.
Tuz Sisi Testi (Salt Spray) Kabul Kriterleri
Kabul kriteri testin kendisinde değil, ürün standardında veya müşteri şartnamesinde tanımlanır. Yaygın kriterler: belirli süre sonunda kırmızı pas görülmemesi, çizik çevresinde belirlenen milimetreden fazla korozyon yayılımı olmaması.
Sonuçların Değerlendirilmesi
Değerlendirme görsel muayene ve kabarcıklanma, pas, çizik yayılımı gibi kusurların derecelendirilmesiyle yapılır. Sonuçlar karşılaştırmalıdır; farklı kabinlerde alınan sonuçlar birebir eşleştirilemez.
Tuz Sisi Testi (Salt Spray) Raporu
- Uygulanan standart ve revizyon yılı
- Kabin koşulları ve doğrulama kayıtları
- Maruz kalma süresi ve ara kontrol gözlemleri
- Numune tanımı ve fotoğraflar
- Değerlendirme sonucu
Akreditasyon
EUROLAB; laboratuvar deneylerinde ISO/IEC 17025, muayene ve gözetimde ISO/IEC 17020, sistem ve ürün belgelendirmesinde ISO/IEC 17021-1 ve ISO/IEC 17065 kapsamlarında, IAF ve ILAC çok taraflı tanınma anlaşmalarına taraf akreditasyon kuruluşlarından alınmış uluslararası tanınan akreditasyona sahiptir. Bu zincir, düzenlenen rapor ve belgelerin dünya genelinde kabul görmesini sağlar.
Bu testin akredite kapsamda sunulup sunulamayacağı ürününüze ve uygulanacak standarda göre değişir; akreditasyon metot bazında olduğu için kapsam teklif aşamasında yazılı olarak teyit edilir.
Kapsam ve yetkilerİlgili Mevzuat
- Ürün bazlı şartnameler
- Otomotiv OEM standartları (VDA, SAE)
Korozyon Testleri — Bu Deney Alanı Ne Yapar?
Aşağıdaki bölüm Tuz Sisi deneyinin ait olduğu alanı anlatır; bu deneyin kendi koşulları ve kabul ölçütleri yukarıdaki bölümlerde yer alır. Ürününüze özgü kapsam teklif aşamasında yazılı olarak netleştirilir.
Korozyon deneyleri, metal ve kaplamaların korozif ortamda ne kadar dayandığını hızlandırılmış koşullarda değerlendirir. Aile iki yaklaşımı barındırır ve aralarındaki fark alanın en önemli bilgisidir: sabit koşullu deneyler ve döngüsel deneyler.
Sabit koşullu tuz sisi (ASTM B117, ISO 9227) kabinde sürekli aynı ortamı korur: aynı tuz derişimi, aynı sıcaklık, sürekli ıslak yüzey. Bu yaklaşımın gücü TEKRARLANABİLİRLİĞİDİR; koşullar sıkı tanımlı olduğu için farklı laboratuvarların sonuçları birbirine yakın çıkar. Üretim tutarlılığının izlenmesinde ve tedarikçi karşılaştırmasında tam olarak istenen özellik budur.
Ancak gerçek atmosfer sabit değildir. Yüzey ıslanır, kurur, ısınır, soğur, UV alır, kirlenir. Islanma-kuruma çevrimi korozyon mekanizmasını değiştirir: kuruma sırasında tuz derişir, oksijen erişimi artar ve korozyon hızlanır. Sürekli ıslak bir yüzeyde oluşan hasar biçimi, çevrimli bir yüzeyde oluşandan farklıdır.
Döngüsel deneyler (SAE J2334, VDA 233-102, ASTM G85, ISO 16701) bu değişkenliği taklit eder ve sahadaki hasar biçimlerine daha yakın sonuç verir. Otomotiv sektörü büyük ölçüde bu yaklaşıma geçmiştir. Pratik sonuç şudur: aynı iki kaplama sabit ve döngüsel deneyde FARKLI SIRALAMA gösterebilir; hangi deneyin uygulandığı sonucu belirler.
Bu ailede hiçbir deney SÜRE VE KABUL ÖLÇÜTÜ tanımlamaz. Kaç saat uygulanacağı ve hangi hasar seviyesinin kabul edilebilir olduğu ürün standardından ya da müşteri şartnamesinden gelir. Değerlendirme ölçekleri ise ayrı standartlarda tanımlıdır: paslanma derecesi, kabarcıklanma, çizikten yayılma ve yapışma kaybı için farklı ölçekler kullanılır.
Kaplama tipine göre bakılan hasar değişir. Metalik kaplamalarda beyaz pas (kaplamanın kendi korozyonu) ile kırmızı pas (alt metale ulaşan korozyon) ayrı ayrı raporlanır ve şartnameler çoğunlukla ikisi için ayrı süre verir. Boyalı yüzeylerde çizikten yayılma ve kabarcıklanma öne çıkar.
Elektrokimyasal yöntemler ayrı bir gövdedir ve farklı bir soruya yanıt verir. Potansiyodinamik polarizasyon, elektrokimyasal impedans spektroskopisi ve çukurcuk potansiyeli ölçümleri korozyon MEKANİZMASINI ve hızını saatler içinde ortaya koyar; kabin deneyleri ise sonucu haftalar içinde görsel olarak verir. İkisi birbirinin alternatifi değil tamamlayıcısıdır.
Paslanmaz çeliklerde alanın özel bir alt gövdesi vardır: çukurcuk ve aralık korozyonu ile intergranüler korozyon deneyleri, malzemenin ısıl işlem kalitesinin ve kaynak sonrası durumunun göstergesidir.
Bu alanın yöntem grupları
Sabit koşullu tuz sisi
ASTM B117 ve ISO 9227 (NSS); tekrarlanabilir karşılaştırma ve proses kontrol için.
Asitlendirilmiş ve hızlandırılmış
ISO 9227 AASS ve CASS koşulları; dekoratif krom-nikel kaplamalarda tercih edilir.
Döngüsel korozyon
SAE J2334, VDA 233-102, ASTM G85 ve ISO 16701; ıslanma-kuruma çevrimleriyle saha davranışına yaklaşır.
Nem ve kondensasyon
Sabit nemli ısı, kondensasyon ve döngüsel nem deneyleri; kaplama kabarcıklanmasını ortaya çıkarır.
Elektrokimyasal
Polarizasyon, impedans spektroskopisi, çukurcuk ve aralık korozyonu potansiyel ölçümleri.
Paslanmaz çelik özel deneyleri
Çukurcuk ve aralık korozyonu, intergranüler korozyon; ısıl işlem ve kaynak kalitesinin göstergesi.
Değerlendirme ölçekleri
Paslanma derecesi, kabarcıklanma, çizikten yayılma ve yapışma kaybı ölçekleri; puanlama bu standartlardan gelir.
Bu alanda sık karıştırılanlar
- Kabin süresi saha ömrüne çevrilemez; güvenilir bir dönüşüm katsayısı yoktur.
- Sabit ve döngüsel deneyler farklı sıralama üretebilir; şartnamede hangisi yazılıysa o uygulanır.
- Süre ve kabul ölçütü belirtilmeyen bir korozyon raporu yorumlanamaz.
- Kaplama kalınlığı raporlanmazsa sonuç karşılaştırılamaz; kalınlık dayanımı doğrudan etkiler.
- Beyaz pas ile kırmızı pas farklı şey söyler; ikisi ayrı ayrı raporlanmalıdır.
- Kabin içindeki numune konumu ve açısı sonucu etkiler; standartlar bunu düzenler ve rapor belgelemelidir.
Bu alandaki sonuçlar hangi kararı besler
- Kaplama sistemi seçimi ve tedarikçi onayı
- Kaplama hattının proses kontrolü ve parti kabulü
- Otomotiv ve dış mekân ürünlerinde dayanıklılık kanıtı
- Saha korozyon hasarlarının değerlendirilmesi ve garanti kararı
- Paslanmaz çelikte ısıl işlem ve kaynak kalitesinin doğrulanması
İlgili Testler
Tuz Sisi Testi (Salt Spray) Hakkında Sık Sorulan Sorular
ASTM B117 ile ISO 9227 arasındaki fark nedir?
İkisi de nötr tuz sisi deneyi tanımlar ve koşullar büyük ölçüde örtüşür. Farklar çözelti hazırlama, pH aralığı, numune yerleşimi ve raporlama ayrıntılarındadır. Hangi standardın uygulanacağı ürün şartnamesine göre belirlenir.
Tuz sisi testi ürünün gerçek ömrünü verir mi?
Vermez. Test hızlandırılmış ve karşılaştırmalı bir deneydir; saha ömrüyle doğrudan bir dönüşüm katsayısı yoktur. Gerçek ortam davranışı için çevrimsel korozyon testleri daha temsili sonuç verir.
Kaç numune göndermeliyim?
Genellikle en az üç numune önerilir. Kesin adet, uygulanacak standarda ve şartnamenizdeki değerlendirme yöntemine bağlıdır; teklif aşamasında yazılı olarak bildirilir.