
Makroyapı İncelemesi Nedir?
Makroyapı incelemesi, numune kesitinin parlatılıp uygun makro dağlayıcı ile dağlandıktan sonra çıplak göz veya düşük büyütmede (tipik olarak 10x'e kadar) incelendiği değerlendirmedir.
Makroyapı İncelemesi Amacı
Amaç, akış çizgileri, segregasyon, gözeneklilik, çatlak ve kaynak nüfuziyeti gibi büyük ölçekli süreksizlikleri belirlemektir.
Makroyapı İncelemesi Hangi Ürünlere Uygulanır?
- Döküm ve dövme parçalar
- Kaynaklı birleşimler
- Haddelenmiş ürünler
- Isıl işlem görmüş kesitler
Makroyapı İncelemesi Hangi Sektörlerde Kullanılır?
Makroyapı İncelemesi İçin İlgili Standartlar
- ASTM E340
- ISO 17639
- ASTM E381
Makroyapı İncelemesi Koşulları
- Kesit
- Değerlendirilecek bölgeyi tam kesecek biçimde alınır
- Yüzey hazırlığı
- Zımparalama; gerekiyorsa parlatma
- Dağlama
- Makro dağlayıcı (örneğin sıcak seyreltik hidroklorik asit)
- Büyütme
- Çıplak göz veya düşük büyütme
Makroyapı İncelemesi Cihazı
- Kesme cihazı
- Zımpara tezgahı
- Makro dağlama banyosu ve çeker ocak
- Stereo mikroskop ve görüntüleme
Makroyapı İncelemesi İçin Numune Gereksinimleri
- Kesit tam kesit olmalı
- Yüzey düzgün zımparalanmalı
- Dağlama süresi kontrollü olmalı
- Kesit konumu belgelenmelidir
Makroyapı İncelemesi Süresi
Tipik olarak 1 gün.
Makroyapı İncelemesi Prosedürü
- 1Tam kesit alınır.
- 2Yüzey zımparalanır.
- 3Makro dağlayıcı uygulanır.
- 4Yüzey yıkanır ve kurutulur.
- 5Düşük büyütmede incelenir ve görüntülenir.
Makroyapı İncelemesi Kabul Kriterleri
Kabul kriteri ürün standardında veya kaynak şartnamesinde verilir; süreksizlik tipi ve boyutuna göre sınırlanır.
Sonuçların Değerlendirilmesi
Makro inceleme mikro incelemenin yerini almaz; ikisi farklı ölçekte bilgi verir ve genellikle birlikte yapılır.
Makroyapı İncelemesi Raporu
- Uygulanan standart
- Kesit tanımı
- Dağlama koşulları
- Makro görüntüler
- Süreksizlik değerlendirmesi
Akreditasyon
EUROLAB; laboratuvar deneylerinde ISO/IEC 17025, muayene ve gözetimde ISO/IEC 17020, sistem ve ürün belgelendirmesinde ISO/IEC 17021-1 ve ISO/IEC 17065 kapsamlarında, IAF ve ILAC çok taraflı tanınma anlaşmalarına taraf akreditasyon kuruluşlarından alınmış uluslararası tanınan akreditasyona sahiptir. Bu zincir, düzenlenen rapor ve belgelerin dünya genelinde kabul görmesini sağlar.
Bu testin akredite kapsamda sunulup sunulamayacağı ürününüze ve uygulanacak standarda göre değişir; akreditasyon metot bazında olduğu için kapsam teklif aşamasında yazılı olarak teyit edilir.
Kapsam ve yetkilerİlgili Mevzuat
- Ürün standartları
- Kaynak prosedür şartnameleri
Metal ve Metalurji Testleri — Bu Deney Alanı Ne Yapar?
Aşağıdaki bölüm Makroyapı deneyinin ait olduğu alanı anlatır; bu deneyin kendi koşulları ve kabul ölçütleri yukarıdaki bölümlerde yer alır. Ürününüze özgü kapsam teklif aşamasında yazılı olarak netleştirilir.
Metal ve metalurji deneyleri, bir metalin ya da kaynaklı bağlantının taşıyabileceği yükü, kırılma davranışını ve iç yapısını belirler. Bu ailenin çıktısı çoğu zaman ürünün kendisi hakkında değil MALZEMENİN kimliği hakkındadır: çelik gerçekten beyan edilen sınıfta mı, kaynak dikişi tasarımın beklediği dayanımı veriyor mu, dökümde kabul edilemez bir iç kusur var mı?
Alanın pratik önemi, bir metal parçanın arızasının nadiren kademeli olmasından gelir. Bir plastik parça deforme olur, eskir, çatlar ve genellikle uyarı verir. Bir kaynak dikişi ya da bağlantı elemanı ise çoğu zaman uyarısız kopar — özellikle yorulma ve gevrek kırılma söz konusuysa. Bu yüzden basınçlı ekipman, kaldırma donanımı, yapı çeliği ve boru hattı gibi alanlarda malzeme deneyleri tasarımın değil MEVZUATIN gereğidir.
Aile üç yöntem grubunu birleştirir ve üçü farklı sorulara yanıt verir. Mekanik deneyler malzemenin yük altındaki davranışını sayısallaştırır. Tahribatsız muayene parçayı bozmadan kusur arar. Metalografi ve kimyasal analiz ise malzemenin neden o davranışı gösterdiğini açıklar — tane yapısı, faz dağılımı, inklüzyon içeriği ve alaşım bileşimi üzerinden.
Bu deneylerin kabul ölçütü neredeyse hiçbir zaman deney standardından gelmez ve bu, alanı anlamanın anahtarıdır. Deney standardı ölçümün nasıl yapılacağını söyler; kabul edilebilir değerler ürün standardından, malzeme sınıfından ya da imalat kodundan gelir. ISO 6892-1 çekme deneyini nasıl yapacağınızı anlatır; o çeliğin kaç MPa akma dayanımı vermesi gerektiğini EN 10025 söyler. Bir rapor okunurken hangi ürün standardına göre değerlendirildiği esastır.
Numune alma bu alanda sonucun ayrılmaz parçasıdır. Aynı dökümden alınan iki numune, alındığı yön ve konuma göre farklı değer verebilir; haddelenmiş üründe hadde yönüne paralel ve dik numuneler farklı sonuç üretir. Bu yüzden ürün standartları numune alma konumunu ve yönünü ayrıca düzenler ve rapor bunu belgelemek zorundadır.
Bu alanın yöntem grupları
Mekanik deneyler
Çekme, basma, eğme, çentik darbe (Charpy), sertlik (Brinell, Vickers, Rockwell), yorulma, sünme ve kırılma tokluğu. Malzemenin yük altındaki davranışını sayısal olarak verir.
Tahribatsız muayene
Radyografi, ultrasonik muayene, penetrant, manyetik parçacık ve görsel muayene. Parçayı bozmadan yüzey ve iç kusurları arar; kaynaklı imalatın vazgeçilmez adımıdır.
Metalografi
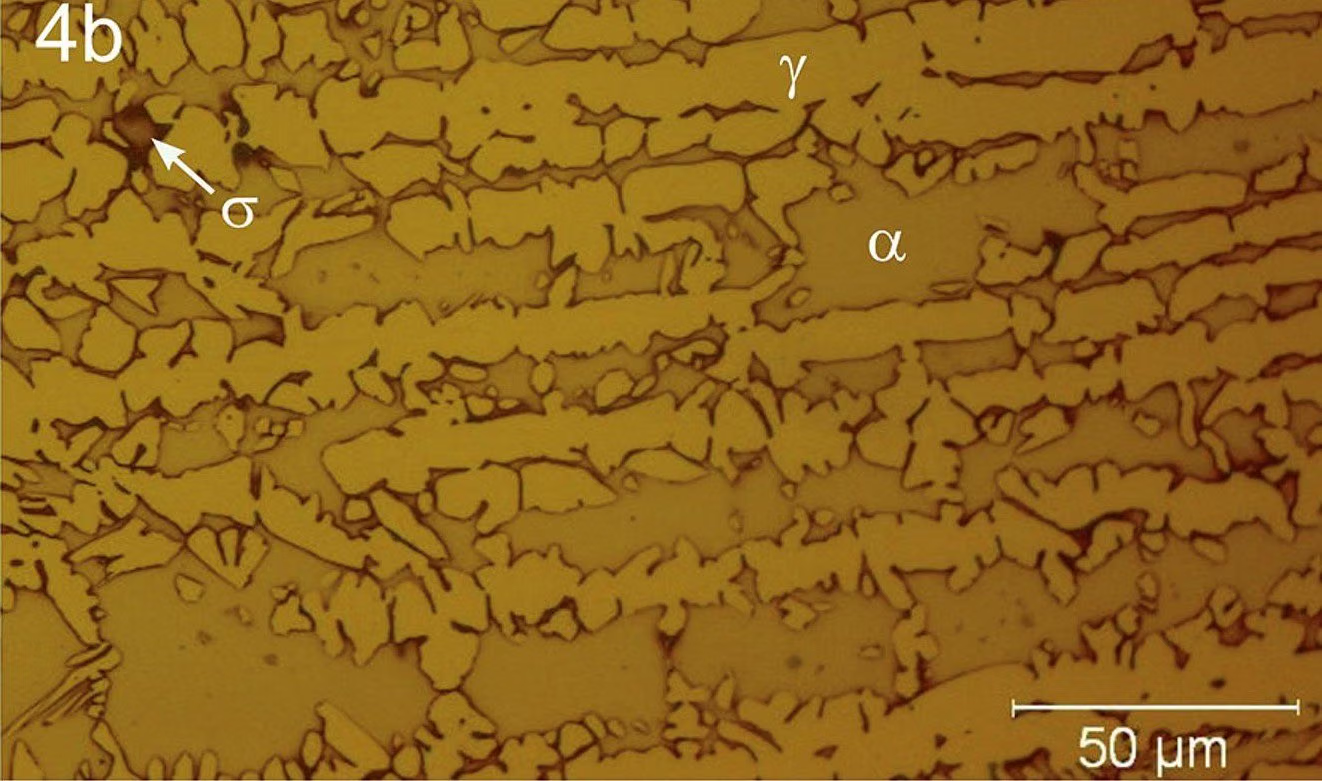
Numune hazırlığı, dağlama ve mikroskobik inceleme. Tane boyutu, faz dağılımı, inklüzyon içeriği, karbürleme derinliği ve kaynak ısı etkisi altındaki bölge değerlendirilir.
Kimyasal analiz
Optik emisyon spektrometresi ve ıslak kimya ile alaşım bileşimi doğrulanır; malzeme sınıfının teyidi buradan geçer.
Korozyon davranışı
Tuz sisi, çukurcuk ve aralık korozyonu, intergranüler korozyon deneyleri. Paslanmaz çeliklerde ısıl işlem kalitesinin göstergesi olabilir.
Bu alanda sık karıştırılanlar
- Malzeme sertifikası (EN 10204 3.1 gibi) bir deney raporu değildir; üreticinin beyanıdır. Kritik uygulamalarda bağımsız doğrulama yapılır ve bu ikisi karıştırılmamalıdır.
- ASTM ve ISO çekme deneyleri aynı büyüklükleri ölçer ama numune geometrileri farklıdır; sonuçlar birebir eşdeğer sayılmaz ve şartname hangisini istiyorsa o uygulanır.
- Sertlik ile dayanım arasındaki dönüşüm tabloları YAKLAŞIKTIR. Sertlikten akma dayanımı hesaplamak, malzeme kabulü için yeterli bir kanıt değildir.
- Tahribatsız muayenede "kusur bulunmadı" ifadesi, kusur olmadığı anlamına gelmez; yöntemin tespit sınırının altında kusur bulunabilir. Rapor uygulanan yöntemi ve hassasiyet seviyesini yazmalıdır.
- Kaynak dikişinin geçmesi, kaynakçının ya da prosedürün nitelendirilmiş olduğunu göstermez; ikisi ayrı süreçlerdir.
Bu alandaki sonuçlar hangi kararı besler
- Malzeme sertifikasının doğrulanması ve gelen malzeme kabulü
- Kaynaklı imalatın onaylanması; kaynakçı ve prosedür nitelendirmesi
- Basınçlı ekipman ve yapı elemanlarının imalat kontrolü
- Arıza analizi ve saha hasarlarının kök nedeninin belirlenmesi
- Isıl işlem ve yüzey işlem proseslerinin doğrulanması
İlgili Testler
Makroyapı İncelemesi Hakkında Sık Sorulan Sorular
Makroyapı hangi standarda göre yapılır?
Makroyapı, ASTM E340, ISO 17639 ve ASTM E381 kapsamında yürütülür. Uygulanacak sınır değerler ve kabul kriterleri ürün standardında tanımlanır; ürününüz için geçerli sürüm teklif aşamasında yazılı olarak teyit edilir.
Makroyapı hangi ürünlere uygulanır?
Başlıca döküm ve dövme parçalar, kaynaklı birleşimler, haddelenmiş ürünler ve ısıl işlem görmüş kesitler için uygulanır. Ürününüzün kapsama girip girmediği, teknik özellikleri ve kullanım amacı incelenerek belirlenir.
Makroyapı hangi koşullarda yapılır?
Belirleyici parametreler şunlardır: kesit — Değerlendirilecek bölgeyi tam kesecek biçimde alınır, yüzey hazırlığı — Zımparalama; gerekiyorsa parlatma ve dağlama — Makro dağlayıcı (örneğin sıcak seyreltik hidroklorik asit). Koşulların tamamı sayfadaki "Test Koşulları" bölümünde yer alır ve ürün standardına göre değişir.
Makroyapı için nasıl bir numune gerekir?
kesit tam kesit olmalı, yüzey düzgün zımparalanmalı ve dağlama süresi kontrollü olmalı. Numune adedi ürün standardına ve raporlanacak kapsama göre belirlenir.
Makroyapı ne kadar sürer?
Tipik olarak 1 gün. Bu süre deneyin kendisine aittir; numune hazırlığı, sıraya girme ve raporlama ayrıca değerlendirilir. Ürününüz için gerçekçi bir takvim teklifte verilir.
Makroyapı sonucunda neye göre "uygun" denir?
Kabul kriteri ürün standardında veya kaynak şartnamesinde verilir; süreksizlik tipi ve boyutuna göre sınırlanır.