
Che cos'è Failure Analysis?
L'analisi del danno è l'esame sistematico di un componente danneggiato mediante ispezione visiva, superficie di frattura (frattografia), metallografia, analisi chimica, durezza e prove meccaniche; Questo è lo studio in cui vengono determinati il meccanismo del danno e la causa principale.
Scopo di Failure Analysis
Lo scopo è determinare il meccanismo del guasto (fatica, sovraccarico, corrosione, tensocorrosione, scorrimento viscoso, frattura fragile) e la causa principale, definendo l'azione correttiva che ne impedirà il ripetersi.
A quali prodotti si applica Failure Analysis?
- Elementi della macchina fratturati
- Giunti saldati guasti
- Tubi e attrezzature corrosi
- Elementi di fissaggio prematuramente guasti
In quali settori si utilizza Failure Analysis?
Norme relative a Failure Analysis
- ASTM E2332 (guida alla frattografia)
- ASTM E3/E407 (metallografia)
- ISO 6892 / ISO 148 (prove meccaniche)
- ASTM E415 / ISO 11885 (analisi chimica)
Condizioni di Failure Analysis
- Passaggio 1
- Raccolta documenti: condizioni di servizio, storico di carico, registri di produzione
- Passaggio 2
- Esame visivo e stereo non distruttivo; la superficie della frattura è preservata
- Passaggio 3
- Frattografia (stereo e SEM), metallografia, analisi chimiche
- Passaggio 4
- Prove meccaniche e di durezza; analisi delle sollecitazioni se richiesta
Apparecchiatura per Failure Analysis
- Stereomicroscopio e imaging digitale
- Microscopio elettronico a scansione (SEM/EDS)
- Linea di preparazione metallografica
- Apparecchiature per analisi chimiche e prove meccaniche
Requisiti del campione per Failure Analysis
- La superficie di frattura non deve essere pulita o portata a contatto con se stessa
- La parte deve essere inviata così com'è, insieme a tutti i pezzi rotti
- Le condizioni di servizio e la cronologia dei guasti devono essere documentate
- Una parte di riferimento non danneggiata è utile per il confronto
Durata di Failure Analysis
2–6 settimane, a seconda dell'ambito.
Procedura di Failure Analysis
- 1Vengono raccolte la cronologia dei guasti e le condizioni di servizio.
- 2La parte viene esaminata in modo non distruttivo e documentata.
- 3La superficie della frattura viene esaminata frattograficamente.
- 4Vengono eseguite metallografia, analisi chimiche e prove meccaniche.
- 5Il meccanismo di fallimento è determinato.
- 6Vengono riportate la causa principale e le raccomandazioni sulle azioni correttive.
Criteri di accettazione di Failure Analysis
L'analisi dei guasti non è un test di conformità; il suo risultato non è il superamento/fallimento, ma il meccanismo di fallimento determinato e la causa principale.
Valutazione dei risultati
Pulire la superficie della frattura o mettere i pezzi in contatto tra loro distrugge le prove più preziose. Saltare alla causa principale partendo da un singolo risultato è un errore comune; il meccanismo deve essere supportato da molteplici risultati indipendenti.
Rapporto di Failure Analysis
- Cronologia dei guasti e condizioni di servizio
- Rilievi visivi e frattografici
- Risultati metallografici, chimici e meccanici
- Meccanismo di fallimento
- Valutazione delle cause profonde e raccomandazioni
Accreditamento
EUROLAB detiene un accreditamento riconosciuto a livello internazionale ottenuto da organismi di accreditamento parte degli accordi di riconoscimento multilaterale IAF e ILAC, secondo ISO / IEC 17025 per prove di laboratorio, ISO / IEC 17020 per ispezione e sorveglianza e ISO / IEC 17021-1 e ISO / IEC 17065 per certificazione di sistema e prodotto. Questa catena garantisce che i rapporti e i certificati emessi siano accettati in tutto il mondo.
Se questo test può essere offerto nell'ambito accreditato dipende dal prodotto e dallo standard applicato; poiché l'accreditamento è basato sul metodo, l'ambito viene confermato per iscritto in fase di offerta.
Ambito e autorizzazioniRegolamenti correlati
- Norme di prodotto e specifiche di fabbricazione
Prove su metalli e metallurgia — Cosa copre questo ambito di prova?
La sezione seguente descrive l'ambito a cui appartiene la prova Failure Analysis; le condizioni e i criteri di accettazione di questa prova specifica sono riportati nelle sezioni precedenti. L'ambito specifico del vostro prodotto viene confermato per iscritto in fase di offerta.
Le prove metalliche e metallurgiche determinano il carico che un metallo o un giunto saldato può sopportare, il suo modo di rottura e la sua struttura interna. Il risultato di questa famiglia riguarda spesso non il prodotto in sé ma l'identità del MATERIALE: l'acciaio è davvero della classe dichiarata, il cordone di saldatura fornisce la resistenza prevista dal progetto, il getto contiene un difetto interno inaccettabile?
L'importanza pratica dell'ambito deriva dal fatto che un componente metallico raramente cede in modo graduale. Un componente in plastica si deforma, invecchia, si fessura e di solito dà un preavviso. Un cordone di saldatura o un elemento di fissaggio, invece, spesso si rompe senza preavviso, soprattutto in caso di fatica e frattura fragile. Per questo, in ambiti come apparecchi a pressione, apparecchi di sollevamento, acciaio strutturale e condotte, la prova dei materiali è un obbligo NORMATIVO e non progettuale.
La famiglia riunisce tre gruppi di metodi, ciascuno dei quali risponde a una domanda diversa. Le prove meccaniche quantificano il comportamento del materiale sotto carico. L'esame non distruttivo cerca difetti senza danneggiare il pezzo. La metallografia e l'analisi chimica spiegano perché il materiale si comporta in quel modo — tramite struttura del grano, distribuzione delle fasi, contenuto di inclusioni e composizione della lega.
Il criterio di accettazione di queste prove quasi mai deriva dalla norma di prova, ed è questa la chiave per comprendere l'ambito. La norma di prova indica come effettuare la misura; i valori accettabili derivano dalla norma di prodotto, dalla classe del materiale o dal codice di fabbricazione. La ISO 6892-1 indica come eseguire una prova di trazione; la EN 10025 indica quale carico di snervamento deve fornire quell'acciaio. Nel leggere un rapporto, è essenziale sapere rispetto a quale norma di prodotto è stato valutato.
Il campionamento è parte inseparabile del risultato in questo ambito. Due provini prelevati dalla stessa colata possono dare valori diversi a seconda della direzione e della posizione di prelievo; nei prodotti laminati, i provini paralleli e perpendicolari alla direzione di laminazione producono risultati diversi. Le norme di prodotto disciplinano quindi anche la posizione e l'orientamento del campionamento, e il rapporto deve documentarlo.
Gruppi di metodi in questo ambito
Prove meccaniche
Trazione, compressione, flessione, impatto su intaglio (Charpy), durezza (Brinell, Vickers, Rockwell), fatica, scorrimento viscoso e tenacità a frattura. Forniscono il comportamento del materiale sotto carico in forma numerica.
Esame non distruttivo
Radiografia, esame a ultrasuoni, liquidi penetranti, particelle magnetiche ed esame visivo. Cerca difetti superficiali e interni senza danneggiare il pezzo ed è un passaggio indispensabile nella fabbricazione saldata.
Metallografia
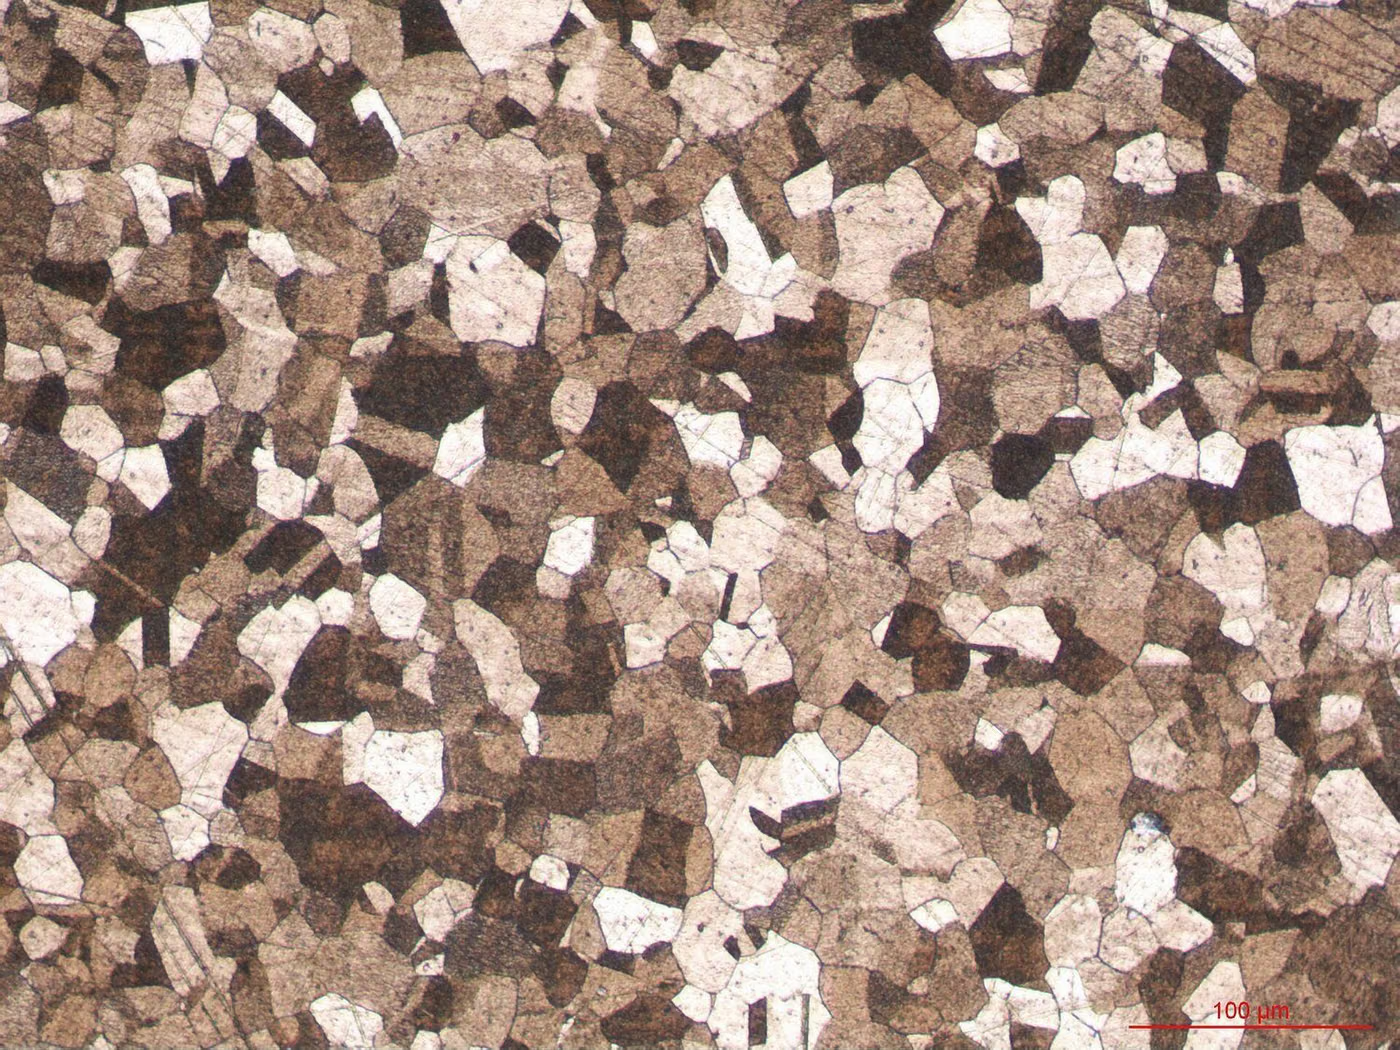
Preparazione del provino, attacco chimico ed esame microscopico. Si valutano dimensione del grano, distribuzione delle fasi, contenuto di inclusioni, profondità di cementazione e zona termicamente alterata della saldatura.
Analisi chimica
La composizione della lega è verificata mediante spettrometria a emissione ottica e chimica umida; la conferma della classe del materiale passa da questa fase.
Comportamento a corrosione
Prove in nebbia salina, di corrosione per vaiolatura e interstiziale, e di corrosione intergranulare. Negli acciai inossidabili possono indicare la qualità del trattamento termico.
Confusioni frequenti in questo ambito
- Un certificato materiale (come EN 10204 3.1) non è un rapporto di prova; è la dichiarazione del produttore. Nelle applicazioni critiche si esegue una verifica indipendente, e le due cose non vanno confuse.
- Le prove di trazione ASTM e ISO misurano le stesse grandezze ma usano geometrie di provino diverse; i risultati non sono considerati direttamente equivalenti, e si applica quanto richiesto dalla specifica.
- Le tabelle di conversione tra durezza e resistenza sono APPROSSIMATIVE. Calcolare il carico di snervamento dalla durezza non è una prova sufficiente per l'accettazione del materiale.
- Nell'esame non distruttivo, "nessun difetto rilevato" non significa che non ci siano difetti; possono essere presenti difetti al di sotto del limite di rilevazione del metodo. Il rapporto deve indicare il metodo applicato e il livello di sensibilità.
- Il superamento di un cordone di saldatura non dimostra che il saldatore o la procedura siano qualificati; sono processi distinti.
Quali decisioni supportano questi risultati
- Verifica del certificato materiale e accettazione del materiale in ingresso
- Approvazione della fabbricazione saldata; qualificazione del saldatore e della procedura
- Controllo di fabbricazione di apparecchi a pressione e componenti strutturali
- Analisi dei guasti e determinazione della causa radice dei danni sul campo
- Verifica dei processi di trattamento termico e superficiale
Test correlati
Domande frequenti su Failure Analysis
Devo pulire la parte prima di inviarla per l'analisi dei guasti?
No. La superficie della frattura non deve essere pulita, spazzolata, né i pezzi rotti messi in contatto tra loro; queste azioni distruggono la prova più importante che mostra il meccanismo di fallimento. Il pezzo deve essere inviato così com'è, asciutto e protetto.