
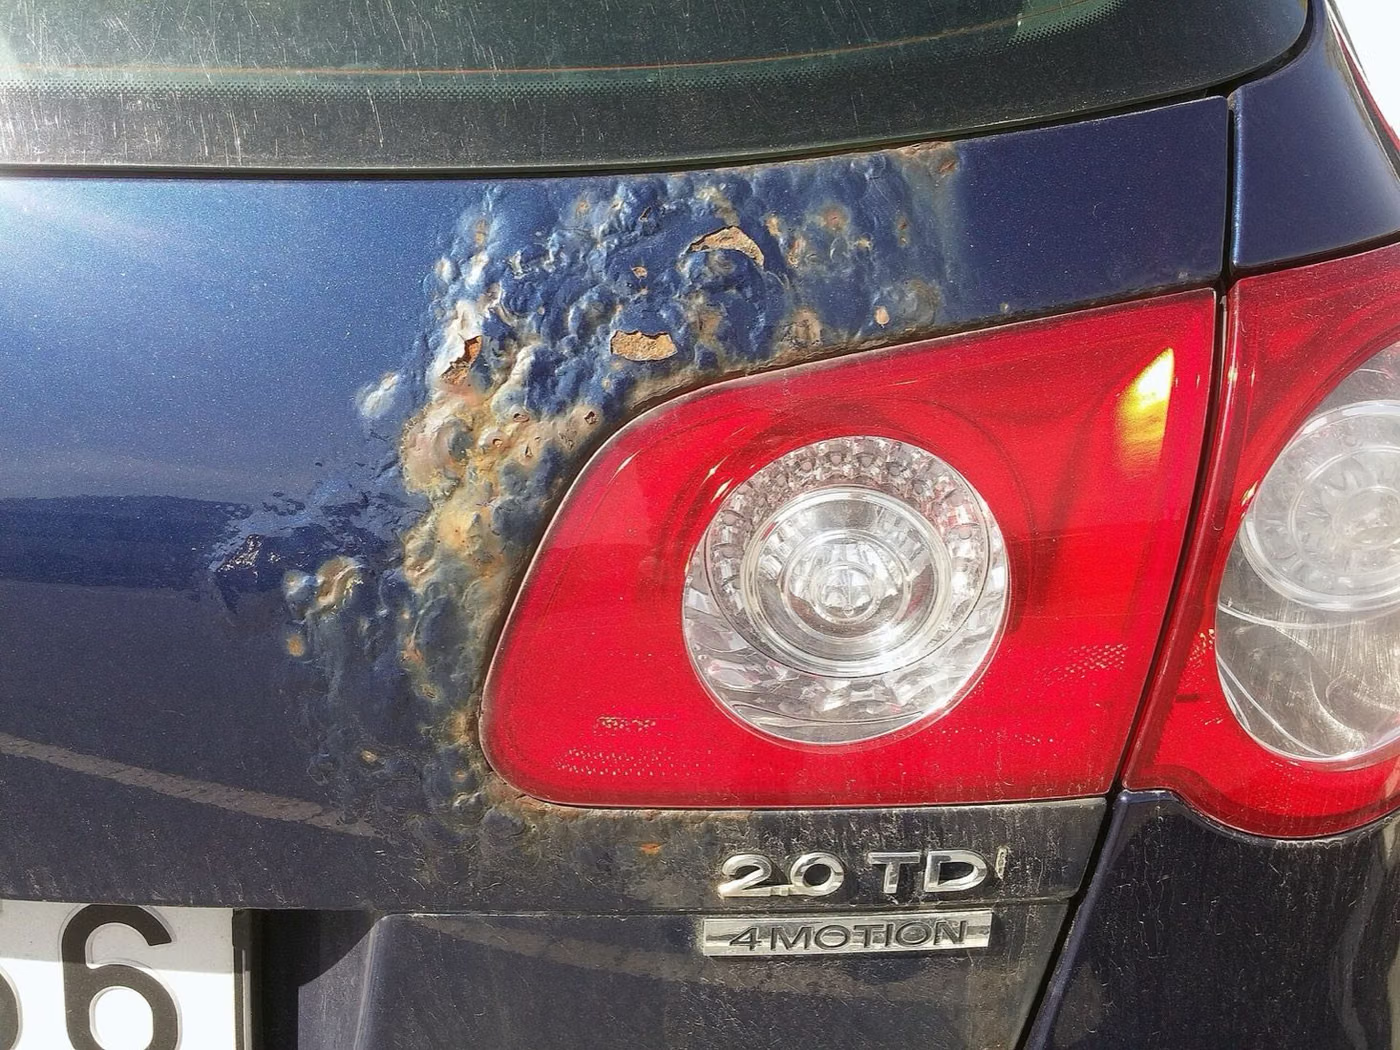
Was ist Filiformkorrosion?
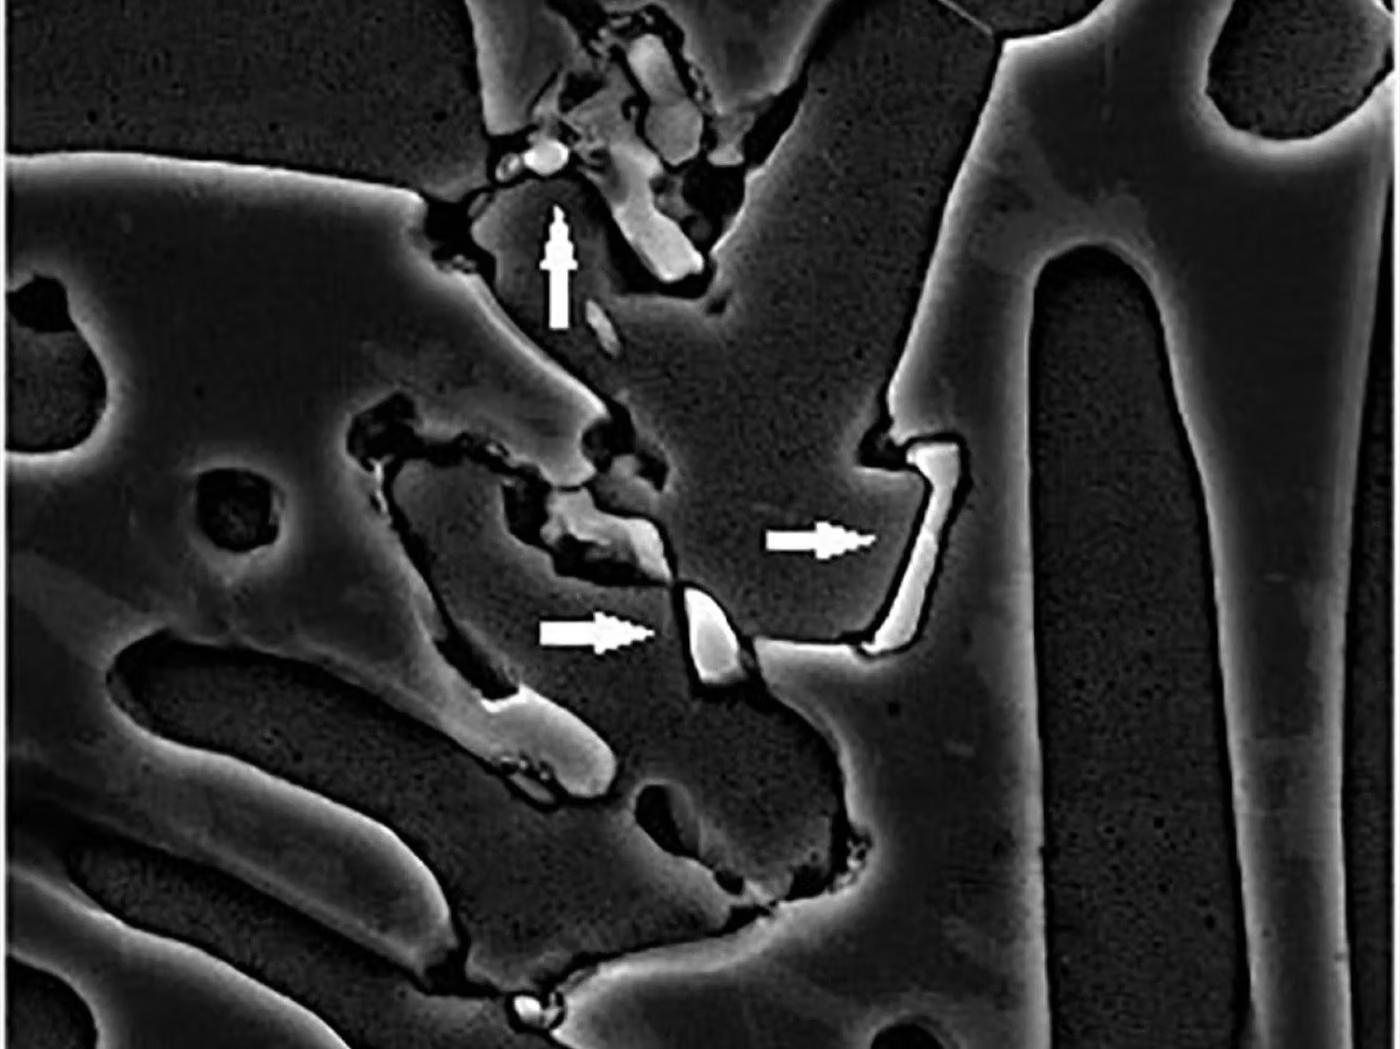
Der Filiform-Korrosionstest misst Korrosion, die an einer Schadensstelle unter Farbe oder Beschichtung beginnt und sich in fadenförmigen Verzweigungen fortsetzt. Sie hängt direkt mit der Haftung der Beschichtung auf dem Untergrund zusammen.
Zweck von Filiformkorrosion
Der Zweck besteht darin, die Fähigkeit des Beschichtungssystems zu beurteilen, die Ausbreitung von Korrosion nach einem Ritz- oder Steinschlageinschlag zu begrenzen.
Bei welchen Produkten wird Filiformkorrosion angewendet?
- Lackierte Automobilblechteile
- Pulverbeschichtete Oberflächen
- Beschichtete Aluminiumprofile
- Weiße Ware-Panels
In welchen Branchen wird Filiformkorrosion eingesetzt?
Normen zu Filiformkorrosion
- ISO 4623-1
- ISO 4623-2
- ASTM D2803
- ASTM B117tuz sisi (salt spray) korozyon testi prüfen
- ISO 9227tuz sisi korozyon testi prüfen
- ASTM G85modifizierter Salznebeltest (zyklisch). prüfen
- ASTM G48Lochfraß und Spaltkorrosion in rostfreien Stählen prüfen
- ISO 16701zyklischer Korrosionstest prüfen
- ISO 6270Festigkeit in Kondensationsumgebung prüfen
- SAE J2334zyklische Laborkorrosionsprüfung prüfen
- VDA 233-102Zyklische Korrosionsprüfung in der Automobilindustrie prüfen
Prüfbedingungen für Filiformkorrosion
- frontaler Schaden
- Kratzer oder Löcher entsprechend der Norm bis auf das Grundmetall
- Initialisierung
- Einwirkung von Säure oder Salzlösung über einen definierten Zeitraum
- Ausbreitungsphase
- Aufbewahrung bei der in der Norm definierten Temperatur und relativen Luftfeuchtigkeit
- Zeit
- In der Spezifikation definierte Gesamtzeit
Prüfgerät für Filiformkorrosion
- Feuchte-/Klimakammer
- Anreißwerkzeug (Standardgeometrie)
- Optische Messung und Mikroskop
- Schichtdickenmessgerät
Probenanforderungen für Filiformkorrosion
- Im Allgemeinen mindestens drei Exemplare
- Geometrie und Ausrichtung des Anreißers müssen der Norm entsprechen
- Die Trockenfilmdicke muss aufgezeichnet werden
- Kanten müssen maskiert werden
Dauer von Filiformkorrosion
In der Regel 500 – 1000 Stunden, einschließlich der Initiierungs- und Ausbreitungsphase.
Ablauf von Filiformkorrosion
- 1Die Schichtdicke wird gemessen und der Ritz erstellt.
- 2Die Initiationsphase wird angewendet.
- 3Die Proben werden bei der definierten Temperatur und Luftfeuchtigkeit in die Vermehrungsphase gebracht.
- 4Nach Ablauf der definierten Dauer wird die Beschichtung abgezogen und die Ausbreitung gemessen.
- 5Es werden die durchschnittliche und maximale Filamentlänge berechnet.
Annahmekriterien für Filiformkorrosion
Das Akzeptanzkriterium wird in der Spezifikation als maximale durchschnittliche oder maximale Einzelfilamentlänge (mm) angegeben.
Auswertung der Ergebnisse
Die Filamentlängen werden vom Ritz aus gemessen und statistisch ausgewertet. Eine hohe Ausbreitung weist auf eine schwache Haftung zwischen Beschichtung und Untergrund hin.
Prüfbericht zu Filiformkorrosion
- Standard angewendet
- Schreibgeometrie und Initiierungsbedingungen
- Bedingungen und Dauer der Ausbreitungsphase
- Durchschnittliche und maximale Filamentlänge
- Fotografien
Akkreditierung
EUROLAB verfügt über eine international anerkannte Akkreditierung, die von Akkreditierungsstellen erhalten wurde, die Vertragspartei der multilateralen Anerkennungsvereinbarungen IAF und ILAC sind, gemäß ISO/IEC 17025 für Labortests, ISO/IEC 17020 für Inspektion und Überwachung sowie ISO/IEC 17021-1 und ISO/IEC 17065 für System- und Produktzertifizierung. Diese Kette stellt sicher, dass die ausgestellten Berichte und Zertifikate weltweit akzeptiert werden.
Ob dieser Test im akkreditierten Rahmen angeboten werden kann, hängt von Ihrem Produkt und der angewandten Norm ab; Da die Akkreditierung methodenbasiert erfolgt, wird der Umfang bereits im Angebotsstadium schriftlich bestätigt.
Geltungsbereich und BerechtigungenVerwandte Vorschriften
- Spezifikationen für Automobil-OEM-Lackierungen
Korrosionstests — Was umfasst dieser Prüfbereich?
Der folgende Abschnitt beschreibt das Gebiet, zu dem der Test Filiformkorrosion gehört; die Bedingungen und Abnahmekriterien dieses konkreten Tests stehen in den obigen Abschnitten. Der für Ihr Produkt spezifische Umfang wird schriftlich im Angebotsstadium festgelegt.
Korrosionsprüfungen bewerten unter beschleunigten Bedingungen, wie lange Metalle und Beschichtungen in korrosiver Umgebung halten. Die Familie umfasst zwei Ansätze, und der Unterschied zwischen ihnen ist das wichtigste Wissen dieses Bereichs: Prüfungen mit konstanten Bedingungen und zyklische Prüfungen.
Die Salzsprühprüfung mit konstanten Bedingungen (ASTM B117, ISO 9227) hält in der Kammer durchgehend dieselbe Umgebung: dieselbe Salzkonzentration, dieselbe Temperatur, eine dauerhaft feuchte Oberfläche. Die Stärke dieses Ansatzes ist seine WIEDERHOLBARKEIT; da die Bedingungen eng definiert sind, liegen die Ergebnisse verschiedener Labore nahe beieinander. Genau diese Eigenschaft wird bei der Überwachung der Fertigungskonsistenz und beim Lieferantenvergleich gewünscht.
Doch die reale Atmosphäre ist nicht konstant. Eine Oberfläche wird nass, trocknet, erwärmt sich, kühlt ab, erhält UV-Strahlung und verschmutzt. Der Nass-Trocken-Zyklus verändert den Korrosionsmechanismus: Beim Trocknen konzentriert sich das Salz, der Sauerstoffzutritt nimmt zu und die Korrosion beschleunigt sich. Die Schadensform auf einer dauerhaft feuchten Oberfläche unterscheidet sich von der auf einer zyklisch benetzten.
Zyklische Prüfungen (SAE J2334, VDA 233-102, ASTM G85, ISO 16701) ahmen diese Variabilität nach und liefern Ergebnisse, die näher an den im Feld beobachteten Schadensmustern liegen. Die Automobilbranche ist weitgehend zu diesem Ansatz übergegangen. Die praktische Konsequenz: Dieselben zwei Beschichtungen können in konstanten und zyklischen Prüfungen UNTERSCHIEDLICH RANGIEREN; welche Prüfung angewendet wurde, bestimmt das Ergebnis.
Keine Prüfung in dieser Familie definiert eine DAUER ODER EIN ABNAHMEKRITERIUM. Wie viele Stunden sie angewendet wird und welcher Schadensgrad akzeptabel ist, ergibt sich aus der Produktnorm oder der Kundenspezifikation. Die Bewertungsskalen sind in gesonderten Normen definiert: für Rostgrad, Blasenbildung, Unterwanderung vom Ritz und Haftungsverlust werden unterschiedliche Skalen verwendet.
Die gesuchte Schadensart hängt vom Beschichtungstyp ab. Bei metallischen Beschichtungen werden Weißrost (Korrosion der Beschichtung selbst) und Rotrost (bis zum Grundmetall reichende Korrosion) getrennt berichtet, und Spezifikationen geben meist für beide eine gesonderte Dauer an. Bei lackierten Oberflächen stehen Unterwanderung vom Ritz und Blasenbildung im Vordergrund.
Elektrochemische Methoden bilden einen eigenen Bereich und beantworten eine andere Frage. Potentiodynamische Polarisation, elektrochemische Impedanzspektroskopie und Lochfraßpotenzialmessungen zeigen den MECHANISMUS und die Geschwindigkeit der Korrosion innerhalb von Stunden; Kammerprüfungen liefern das Ergebnis visuell über Wochen. Beide ergänzen sich, statt Alternativen zu sein.
Nichtrostende Stähle haben einen eigenen Teilbereich: Lochfraß- und Spaltkorrosions- sowie interkristalline Korrosionsprüfungen zeigen die Qualität der Wärmebehandlung und den Zustand nach dem Schweißen an.
Methodengruppen in diesem Bereich
Salzsprühnebel bei konstanten Bedingungen
ASTM B117 und ISO 9227 (NSS); für wiederholbaren Vergleich und Prozesskontrolle.
Angesäuert und beschleunigt
Die AASS- und CASS-Bedingungen nach ISO 9227; bevorzugt bei dekorativen Chrom-Nickel-Beschichtungen.
Zyklische Korrosion
SAE J2334, VDA 233-102, ASTM G85 und ISO 16701; nähert sich dem Feldverhalten durch Nass-Trocken-Zyklen an.
Feuchte und Kondensation
Prüfungen mit stationärer feuchter Wärme, Kondensation und zyklischer Feuchte; diese decken Blasenbildung der Beschichtung auf.
Elektrochemisch
Polarisation, Impedanzspektroskopie, Messungen des Lochfraß- und Spaltkorrosionspotenzials.
Spezifische Prüfungen für nichtrostenden Stahl
Lochfraß- und Spaltkorrosion, interkristalline Korrosion; Indikatoren für Wärmebehandlungs- und Schweißqualität.
Bewertungsskalen
Skalen für Rostgrad, Blasenbildung, Unterwanderung vom Ritz und Haftungsverlust; die Bewertungen stammen aus diesen Normen.
Häufig verwechselt in diesem Bereich
- Die Lebensdauer in der Testkammer lässt sich nicht auf die Lebensdauer im Feld umrechnen; es gibt keinen zuverlässigen Umrechnungsfaktor.
- Feste und zyklische Versuche können zu unterschiedlichen Reihenfolgen führen; es gilt die in der Leistungsbeschreibung festgelegte Reihenfolge.
- Ein Korrosionsbericht ohne angegebene Dauer und Abnahmekriterium kann nicht interpretiert werden.
- Wird die Beschichtungsdicke nicht angegeben, ist das Ergebnis nicht vergleichbar; die Dicke beeinflusst die Dauerhaftigkeit direkt.
- Weißrost und Rotrost sagen etwas anderes aus; beide müssen getrennt berichtet werden.
- Position und Winkel der Probe in der Kammer beeinflussen das Ergebnis; Normen regeln dies, und der Bericht muss es dokumentieren.
Welche Entscheidungen diese Ergebnisse unterstützen
- Auswahl des Beschichtungssystems und Lieferantenfreigabe
- Prozesskontrolle der Beschichtungslinie und Chargenabnahme
- Dauerhaftigkeitsnachweis für Automobil- und Außenprodukte
- Bewertung von Feldkorrosionsschäden und Garantieentscheidungen
- Verifizierung der Wärmebehandlungs- und Schweißqualität bei nichtrostendem Stahl
Verwandte Tests
Häufige Fragen zu Filiformkorrosion
Nach welchem Standard ist Filiformkorrosion hergestellt?
Filiformkorrosion wird im Bereich ISO 4623-1, ISO 4623-2 und ASTM D2803 ausgeführt. Die anzuwendenden Grenzwerte und Akzeptanzkriterien sind in der Produktnorm festgelegt; Die für Ihr Produkt gültige Version wird im Angebotsstadium schriftlich bestätigt.
Für welche Produkte gilt Filiformkorrosion?
Wird hauptsächlich auf Lackierte Automobilblechteile, Pulverbeschichtete Oberflächen, Beschichtete Aluminiumprofile und Weiße Ware-Panels angewendet. Ob Ihr Produkt in den Geltungsbereich fällt, wird anhand der technischen Spezifikationen und des Verwendungszwecks festgestellt.
Unter welchen Bedingungen wird Filiformkorrosion durchgeführt?
Die bestimmenden Parameter sind: frontaler Schaden — Kratzer oder Löcher entsprechend der Norm bis auf das Grundmetall, Initialisierung — Einwirkung von Säure oder Salzlösung über einen definierten Zeitraum und Ausbreitungsphase — Aufbewahrung bei der in der Norm definierten Temperatur und relativen Luftfeuchtigkeit. Die vollständigen Bedingungen finden Sie im Abschnitt „Testbedingungen“ auf der Seite und variieren je nach Produktstandard.
Welche Art von Beispiel wird für Filiformkorrosion benötigt?
Im Allgemeinen mindestens drei Exemplare, Geometrie und Ausrichtung des Anreißers müssen der Norm entsprechen und Die Trockenfilmdicke muss aufgezeichnet werden. Die Anzahl der Proben richtet sich nach der Produktnorm und dem zu meldenden Umfang.
Wie lange dauert Filiformkorrosion?
In der Regel 500 – 1000 Stunden, einschließlich der Initiierungs- und Ausbreitungsphase. Diese Dauer gehört zum Experiment selbst; Probenvorbereitung, Warteschlangen und Berichterstellung werden ebenfalls bewertet. Im Angebot finden Sie einen realistischen Zeitplan für Ihr Produkt.
Wie heißt das Filiformkorrosion-Ergebnis „angemessen“?
Das Akzeptanzkriterium wird in der Spezifikation als maximale durchschnittliche oder maximale Einzelfilamentlänge (mm) angegeben.