
Mandrel Bükme Testi Nedir?
Mandrel bükme deneyinde kaplanmış ince bir sac, belirli çaptaki bir silindir (mandrel) üzerinde bükülür ve kaplamada çatlama veya kalkma olup olmadığı incelenir. Konik mandrelde çap boyunca değiştiği için, çatlamanın başladığı çap doğrudan okunabilir.
Mandrel Bükme Testi Amacı
Amaç, kaplamanın altlıkla birlikte şekil değiştirebilme yeteneğini değerlendirmektir. Boyandıktan sonra bükülen veya servis sırasında deforme olan parçalarda bu özellik belirleyicidir.
Mandrel Bükme Testi Hangi Ürünlere Uygulanır?
- Boyalı sac ürünler (coil coating)
- Toz boyalı metal parçalar
- Beyaz eşya panelleri
- Cephe kaplama sacları
- Boyalı profiller
Mandrel Bükme Testi Hangi Sektörlerde Kullanılır?
Mandrel Bükme Testi İçin İlgili Standartlar
- ISO 1519 (boyalar ve vernikler — bükme deneyi, silindirik mandrel)
- ISO 6860 (bükme deneyi — konik mandrel)
- ASTM D522 (organik kaplamalarda mandrel bükme)
- EN 13523-7 (bobin kaplama — çatlama direnci)
Mandrel Bükme Testi Koşulları
- Mandrel
- Silindirik (sabit çap) veya konik (değişken çap)
- Bükme
- Standartta tanımlı sürede ve düzgün hareketle
- Şartlandırma
- Numuneler standart atmosferde şartlandırılır
- Değerlendirme
- Bükme bölgesinde çatlama ve kalkma; büyüteçle
Mandrel Bükme Testi Cihazı
- Silindirik mandrel seti
- Konik mandrel cihazı
- Şartlandırma kabini
- Büyüteç
- Kaplama kalınlığı ölçer
Mandrel Bükme Testi İçin Numune Gereksinimleri
- Numune, partiyi veya üretimi temsil edecek biçimde alınmalıdır.
- Numune tanımı, malzeme cinsi ve varsa üretim yönü bildirilmelidir.
- Uygulanacak standart ve varsa müşteri şartnamesi numuneyle birlikte iletilmelidir.
- Deney tahribatlı olabilir; gereken numune sayısı önceden teyit edilmelidir.
- Taşıma sırasında deneye girecek yüzeyler korunmalıdır.
Mandrel Bükme Testi Süresi
Deney dakikalar sürer; şartlandırma süresi bunun öncesine eklenir.
Mandrel Bükme Testi Prosedürü
- 1Numuneler kesilir ve kaplama kalınlığı ölçülür.
- 2Numuneler standart atmosferde şartlandırılır.
- 3Uygun mandrel seçilir.
- 4Numune mandrel üzerinde tanımlı sürede bükülür.
- 5Bükme bölgesi büyüteçle incelenir.
- 6Konik mandrelde çatlamanın başladığı konum ölçülür.
- 7Sonuç, çatlama görülmeyen en küçük çap veya çatlama uzunluğu olarak raporlanır.
Mandrel Bükme Testi Kabul Kriterleri
Yöntem standardı deneyin nasıl yapılacağını tanımlar, sonucun kaç olması gerektiğini değil. Kabul sınırı malzeme veya ürün standardından, müşteri şartnamesinden ya da ilgili mevzuattan gelir; bu yüzden sayfa sayısal sınır vermez.
Sonuçların Değerlendirilmesi
Sonuç, kaplamanın çatlamadan büküldüğü en küçük mandrel çapı ile verilir. Kabul değeri ürün şartnamesinden gelir. Altlık kalınlığı ve sertliği sonucu etkiler; karşılaştırmalar aynı altlıkla yapılmalıdır.
Mandrel Bükme Testi Raporu
- Numune tanımı, malzeme/ürün bilgisi ve varsa parti numarası
- Numune hazırlama yöntemi ve şartlandırma koşulları
- Uygulanan standart ve deney koşulları
- Kullanılan cihaz ve kalibrasyon durumu
- Ölçüm sonuçları ve birimleri
- Ölçüm belirsizliği (talep edilmişse)
- Sonucun yalnızca deneye sunulan numuneye ait olduğu beyanı
Akreditasyon
EUROLAB; laboratuvar deneylerinde ISO/IEC 17025, muayene ve gözetimde ISO/IEC 17020, sistem ve ürün belgelendirmesinde ISO/IEC 17021-1 ve ISO/IEC 17065 kapsamlarında, IAF ve ILAC çok taraflı tanınma anlaşmalarına taraf akreditasyon kuruluşlarından alınmış uluslararası tanınan akreditasyona sahiptir. Bu zincir, düzenlenen rapor ve belgelerin dünya genelinde kabul görmesini sağlar.
Bu testin akredite kapsamda sunulup sunulamayacağı ürününüze ve uygulanacak standarda göre değişir; akreditasyon metot bazında olduğu için kapsam teklif aşamasında yazılı olarak teyit edilir.
Kapsam ve yetkilerİlgili Mevzuat
- Ürün ailesine göre uygulanan uyumlaştırılmış standartlar
- AB 765/2008 (piyasa gözetimi ve akreditasyon çerçevesi)
- İlgili ürün yönetmelikleri ve müşteri şartnameleri
Boya ve Kaplama Testleri — Bu Deney Alanı Ne Yapar?
Aşağıdaki bölüm Mandrel Bend deneyinin ait olduğu alanı anlatır; bu deneyin kendi koşulları ve kabul ölçütleri yukarıdaki bölümlerde yer alır. Ürününüze özgü kapsam teklif aşamasında yazılı olarak netleştirilir.
Boya ve kaplama deneyleri, kaplamanın yüzeye tutunmasını, mekanik dayanımını ve ortam etkilerine direncini ölçer. Kaplama ince bir katman olduğu için sonuçlar hem malzemeye hem UYGULAMA KALİTESİNE bağlıdır; aynı boya farklı yüzey hazırlığında tamamen farklı sonuç verir.
Bu ikili bağımlılık alanın en önemli bilgisidir. Bir kaplama arızası çoğunlukla boyanın kendisinden değil yüzey hazırlığından kaynaklanır: yağ kalıntısı, yetersiz pürüzlendirme, oksit tabakası ya da nem. Bu yüzden kaplama deneyleri yalnızca ürünü değil prosesi de değerlendirir ve sonuçlar proses kontrolü için kullanılır.
KAPLAMA KALINLIĞI alanda tekrarlanan bir değişkendir. Pek çok dayanım sonucu kalınlıkla doğrudan ilişkilidir; ince bir bölge korozyonun başlangıç noktası olur. Bu yüzden kalınlık ölçümü diğer deneylerin yanında rutin olarak raporlanır ve genellikle birden fazla noktadan alınır — özellikle karmaşık geometrilerde kenar ve köşelerde kalınlık düşer.
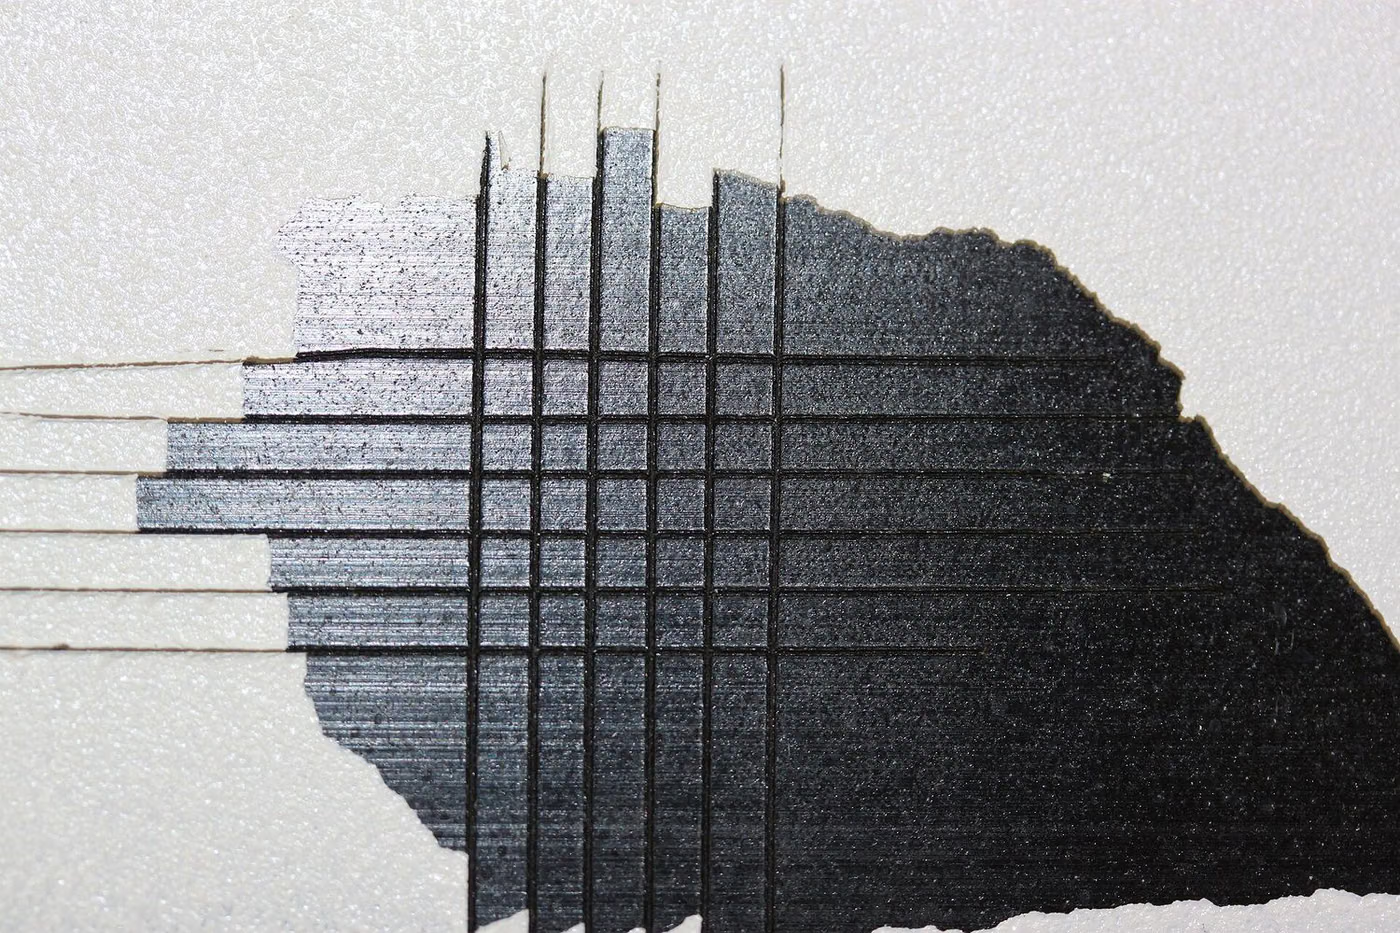
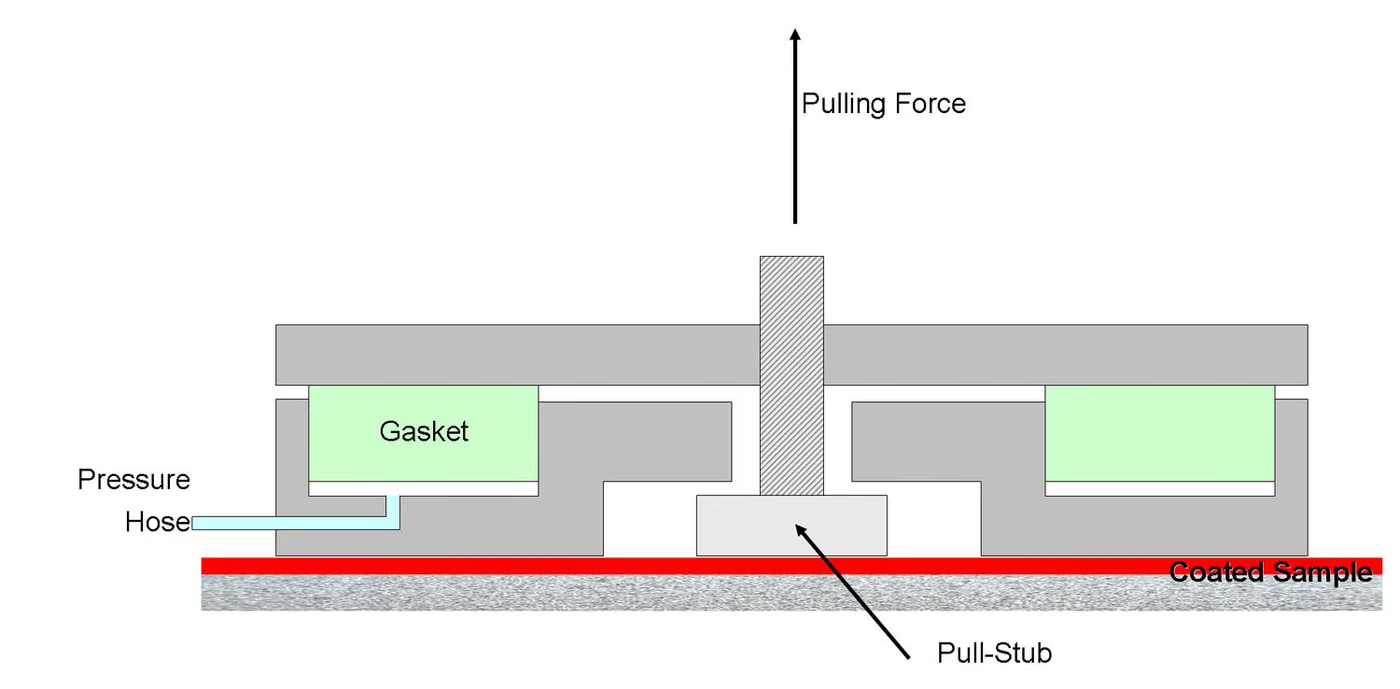
Yapışma tarafında üç yaklaşım kullanılır ve her biri farklı bilgi verir. Bant deneyi hızlı ve saha uygulamasına elverişlidir ama kaba bir ölçektir. Çizik deneyi katman kesişimlerinde davranışı gösterir. Çekip koparma (pull-off) yöntemi ise sayısal bir dayanım değeri üretir ve karşılaştırma için en uygun olanıdır.
Mekanik tarafta esneklik (mandrel eğme), darbe dayanımı, sertlik, aşınma ve taş çarpma direnci ölçülür. Taş çarpma otomotivde özel bir yere sahiptir: gerçek yol koşullarında kaplamaya çarpan çakıl taneleri benzetilir ve sonuç, kaplamanın alt metali korumaya devam edip etmediğine göre değerlendirilir.
Görünüm tarafında parlaklık ve renk farkı SAYISAL olarak izlenir. Renk, göz kararıyla değil renk ölçüm cihazıyla değerlendirilir ve renk farkı bir sayı olarak ifade edilir; bu, farklı partilerin ve farklı tedarikçilerin karşılaştırılmasını mümkün kılar.
Dayanım tarafında hızlandırılmış yaşlandırma (ksenon ark, floresan UV), nem, kondensasyon ve tuz sisi uygulanır. Sonuç kabarcıklanma, paslanma, çizikten yayılma ve yapışma kaybı ölçekleriyle değerlendirilir; bu ölçekler ayrı standartlarda tanımlıdır ve raporda hangisinin kullanıldığı belirtilmelidir.
Toz boya ve elektroforetik kaplama gibi endüstriyel proseslerde pişirme çevrimi (sıcaklık ve süre) sonucun belirleyicisidir. Eksik pişmiş bir kaplama iyi görünür ama kimyasal dayanımı ve yapışması zayıftır; bu yüzden fırın profil ölçümü kaplama kalite kontrolünün parçasıdır.
Bu alanın yöntem grupları
Kalınlık
Manyetik ve manyetik olmayan yöntemlerle kuru film kalınlığı; çoklu nokta ölçümü ve dağılım değerlendirmesi.
Yapışma
Bant deneyi, çizik (cross-cut) deneyi ve çekip koparma dayanımı.
Mekanik dayanım
Mandrel eğme esnekliği, hızlı deformasyon (darbe), kalem ve çizilme sertliği, Taber aşınma, taş çarpma.
Görünüm
Parlaklık (gloss) ölçümü, renk farkı hesabı, portakal kabuğu ve yüzey kusur değerlendirmesi.
Ortam dayanımı
Tuz sisi, nem, kondensasyon, ksenon ark ve floresan UV yaşlandırma, kimyasal ve leke dayanımı.
Değerlendirme ölçekleri
Kabarcıklanma, paslanma derecesi, çizikten yayılma ve yapışma kaybı ölçekleri.
Bu alanda sık karıştırılanlar
- Kaplama sonucu yüzey hazırlığına bağlıdır; boyanın kendisi iyi olsa da hazırlık kötüyse sonuç kötü çıkar.
- Kalınlık raporlanmayan bir dayanım sonucu karşılaştırılamaz.
- Bant deneyi kaba bir ölçektir; sayısal karşılaştırma için çekip koparma yöntemi gerekir.
- Renk değerlendirmesi göz kararıyla yapılamaz; sayısal renk farkı ölçümü gerekir.
- Değerlendirme ölçeği belirtilmeyen bir yaşlandırma sonucu yorumlanamaz.
- Pişirme çevrimi eksikse kaplama iyi görünür ama dayanımı zayıftır; fırın profili kalite kontrolün parçasıdır.
Bu alandaki sonuçlar hangi kararı besler
- Boya sistemi onayı ve tedarikçi seçimi
- Boya hattının proses kontrolü ve parti kabulü
- Dış mekân ve otomotiv dayanıklılık iddialarının desteklenmesi
- Yüzey hazırlığı kaynaklı hataların tespiti
- Renk ve parlaklık tutarlılığının parti bazında izlenmesi
İlgili Testler
Mandrel Bükme Testi Hakkında Sık Sorulan Sorular
T-bend deneyiyle aynı mı?
Benzer amaca hizmet eder ama düzenek farklıdır. T-bend'de sac kendi üzerine katlanır ve katlama sayısıyla derecelendirilir; bobin kaplama sektöründe yaygındır.
Kalın kaplamalarda uygulanır mı?
Yöntem ince sac üzerindeki nispeten ince kaplamalar için tasarlanmıştır. Kalın endüstriyel kaplamalarda esneklik başka yöntemlerle değerlendirilir.