
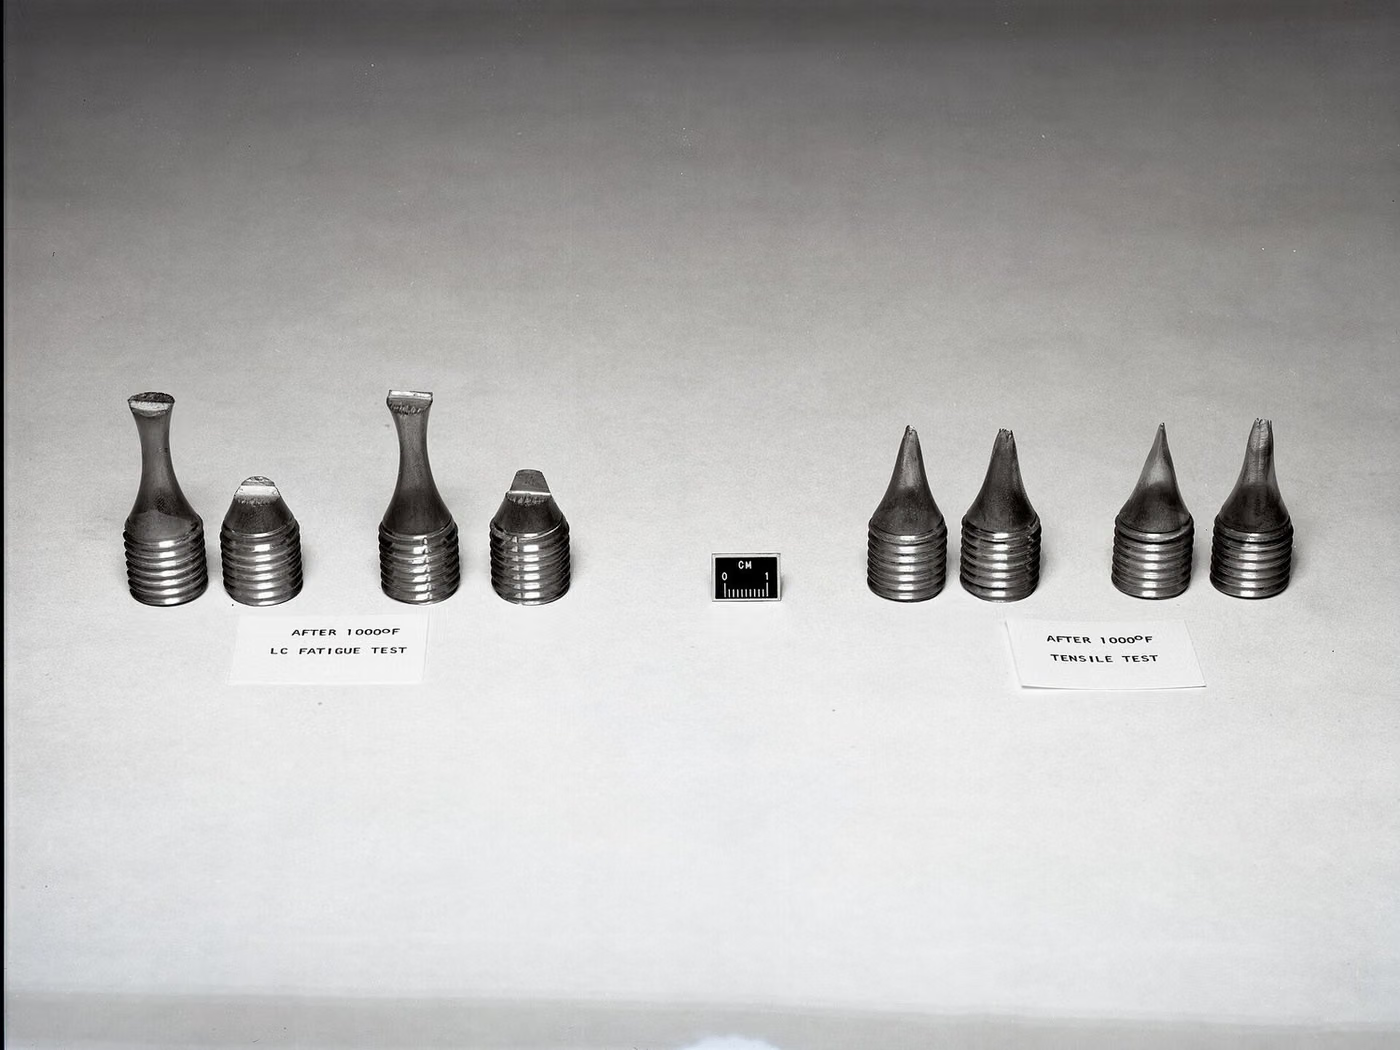
Was ist Ermüdung?
Der Ermüdungstest ist ein Test, bei dem wiederholt Belastungen unterhalb der statischen Festigkeit auf eine Probe ausgeübt werden und gleichzeitig die Anzahl der Zyklen bis zum Versagen bestimmt wird. Die Ergebnisse werden als Spannungs-Zyklus-Kurve (Wöhlerlinie) dargestellt.
Zweck von Ermüdung
Der Zweck besteht darin, die Lebensdauer von Teilen vorherzusagen, die unter wiederholter Belastung arbeiten, und die Ermüdungsfestigkeitsgrenze für die Konstruktion zu bestimmen.
Bei welchen Produkten wird Ermüdung angewendet?
- Wellen, Achsen und Antriebskomponenten
- Federn und Befestigungselemente
- Geschweißte Strukturverbindungen
- Luft- und Raumfahrt- und Automobilkomponenten
- Druckbehälter und Rohre
In welchen Branchen wird Ermüdung eingesetzt?
Normen zu Ermüdung
- ISO 1099
- ISO 1143
- ASTM E466
- ASTM E606
- ISO 12107
Prüfbedingungen für Ermüdung
- Ladetyp
- Axiale Spannung – Kompression, rotierende Biegung oder Torsion
- Stressverhältnis
- R = σmin/σmax; in der Spezifikation definiert
- Frequenz
- So gewählt, dass eine Erwärmung verhindert wird; typischerweise 5–100 Hz
- Beendigung
- Bruch oder Erreichen der definierten Anzahl von Zyklen (z. B. 10⁷)
Prüfgerät für Ermüdung
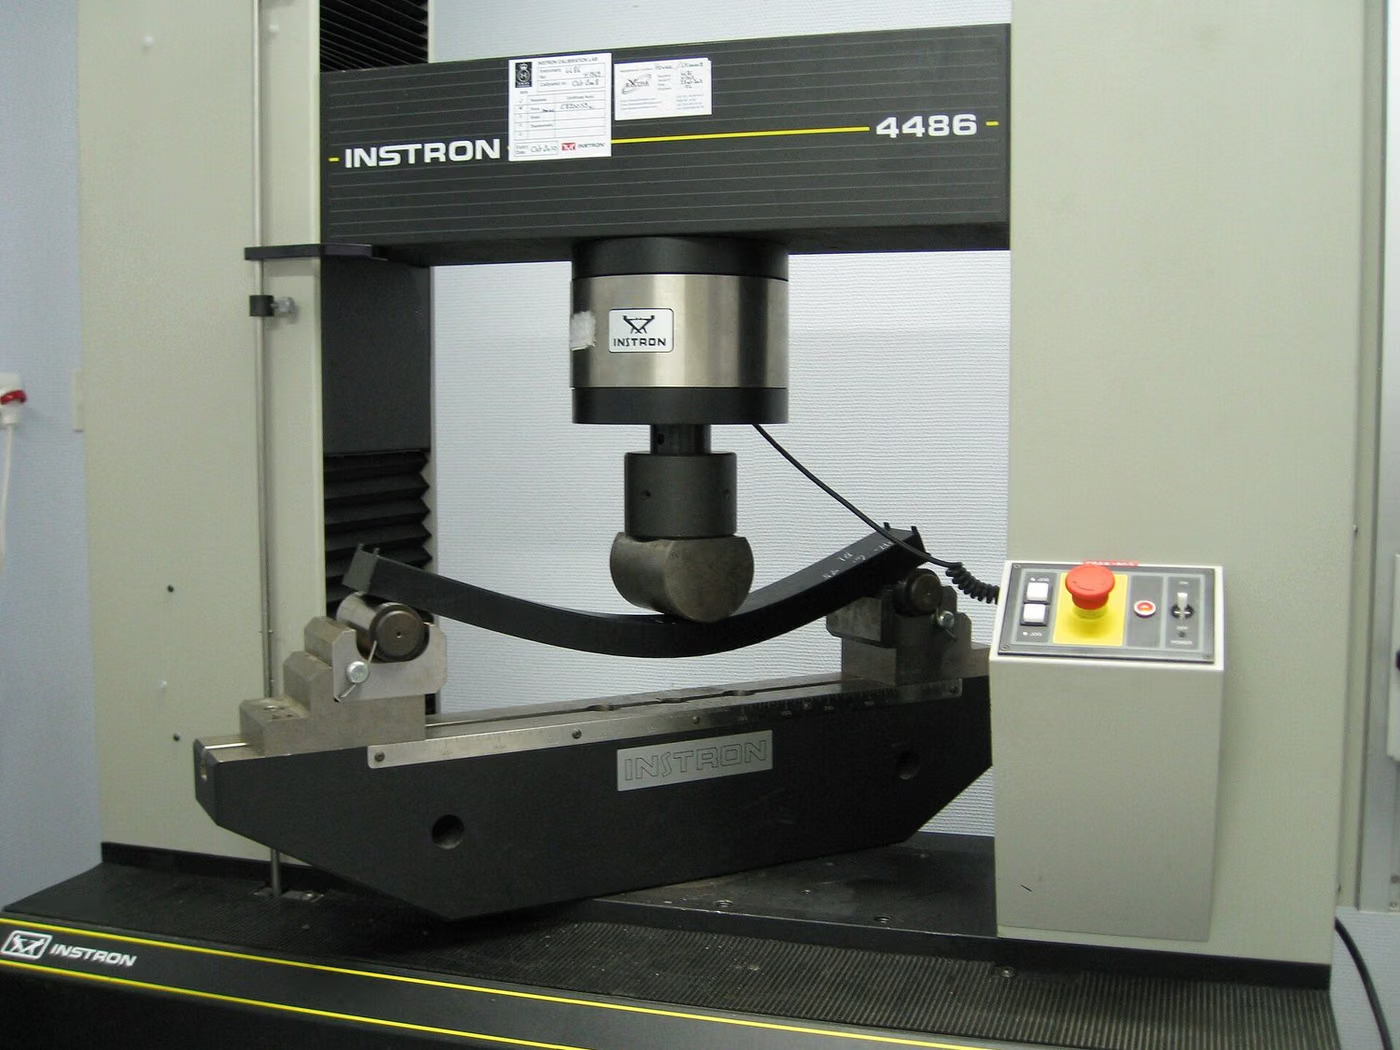
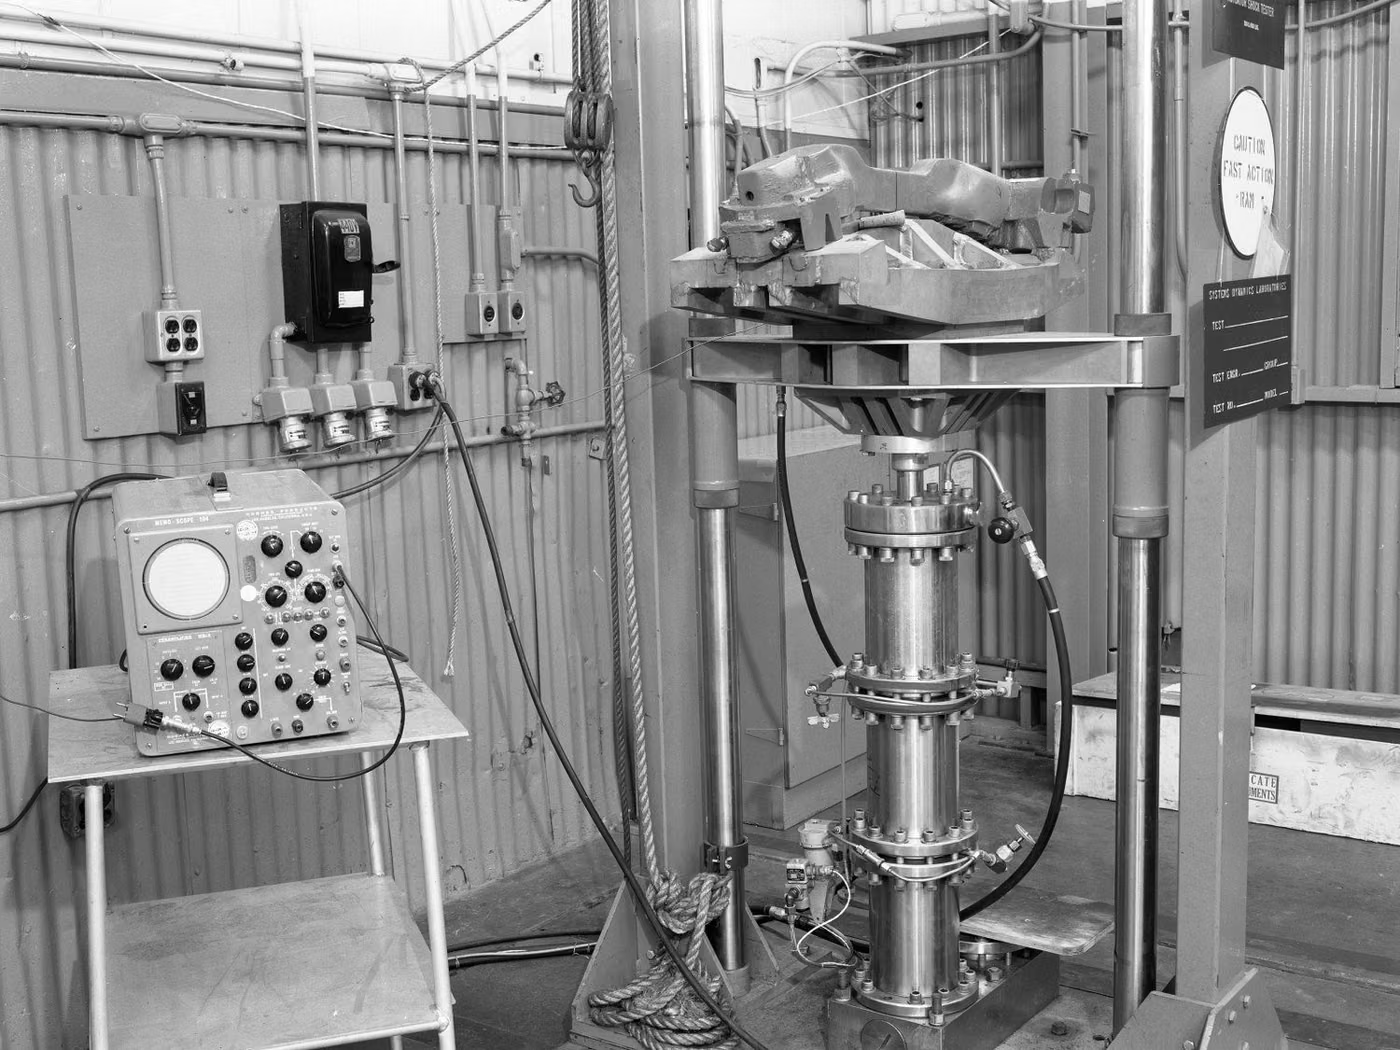
- Servohydraulische oder Resonanzermüdungsmaschine
- Rotations-Biege-Ermüdungsmaschine
- Zyklenzähler und automatische Abschaltung
- Temperaturüberwachung
Probenanforderungen für Ermüdung
- Die Probenoberfläche muss auf die in der Norm definierte Rauheit bearbeitet werden
- Die Oberfläche muss einwandfrei sein, wenn keine Kerben oder Unebenheiten vorgesehen sind
- Für eine Wöhlerkurve sind Proben mit mehreren Spannungsniveaus erforderlich
- Es werden mindestens drei Exemplare pro Level empfohlen
Dauer von Ermüdung
Dies ist ein Langzeittest. Ein 10⁷-Zyklus-Test kann je nach Häufigkeit mehrere Tage bis mehrere Wochen dauern.
Ablauf von Ermüdung
- 1Die Proben werden bearbeitet und ihre Abmessungen gemessen.
- 2Es werden Stressniveaus und das Stressverhältnis ermittelt.
- 3Die Probe wird axial in der Maschine montiert.
- 4Die wiederholte Belastung wird mit der definierten Häufigkeit gestartet.
- 5Die Belastung setzt den Bruch oder den Beendigungszyklus fort.
- 6Die Anzahl der Zyklen für jede Stufe wird aufgezeichnet und die Wöhlerkurve wird aufgezeichnet.
Annahmekriterien für Ermüdung
Als Akzeptanzkriterium wird in der Spezifikation eine Mindestanzahl von Zyklen bei einem bestimmten Spannungsniveau bzw. eine Mindestermüdungsfestigkeit angegeben.
Auswertung der Ergebnisse
Wöhlerkurve und Streuung werden gemeinsam ausgewertet. Ein Bruch am Griff oder an einer Diskontinuität kann das Ergebnis ungültig machen; Die Bruchfläche wird untersucht, um den Ausgangspunkt zu bestimmen.
Prüfbericht zu Ermüdung
- Angewendeter Standard und Belastungstyp
- Stresslevel und Stressverhältnis
- Frequenz und Umgebungsbedingungen
- Anzahl der Zyklen für jede Probe
- Wöhlerkurve und Bruchflächenbeurteilung
Akkreditierung
EUROLAB verfügt über eine international anerkannte Akkreditierung, die von Akkreditierungsstellen erhalten wurde, die Vertragspartei der multilateralen Anerkennungsvereinbarungen IAF und ILAC sind, gemäß ISO/IEC 17025 für Labortests, ISO/IEC 17020 für Inspektion und Überwachung sowie ISO/IEC 17021-1 und ISO/IEC 17065 für System- und Produktzertifizierung. Diese Kette stellt sicher, dass die ausgestellten Berichte und Zertifikate weltweit akzeptiert werden.
Ob dieser Test im akkreditierten Rahmen angeboten werden kann, hängt von Ihrem Produkt und der angewandten Norm ab; Da die Akkreditierung methodenbasiert erfolgt, wird der Umfang bereits im Angebotsstadium schriftlich bestätigt.
Geltungsbereich und BerechtigungenVerwandte Vorschriften
- Spezifikationen für Luft- und Raumfahrt- und Automobilkomponenten
- Konstruktionsnormen für Druckbehälter
Metall- und Metallurgieprüfung — Was umfasst dieser Prüfbereich?
Der folgende Abschnitt beschreibt das Gebiet, zu dem der Test Ermüdung gehört; die Bedingungen und Abnahmekriterien dieses konkreten Tests stehen in den obigen Abschnitten. Der für Ihr Produkt spezifische Umfang wird schriftlich im Angebotsstadium festgelegt.
Metall- und metallurgische Prüfungen ermitteln, welche Last ein Metall oder eine Schweißverbindung tragen kann, wie es versagt und wie seine innere Struktur aussieht. Das Ergebnis dieser Familie betrifft oft nicht das Produkt selbst, sondern die Identität des WERKSTOFFS: Entspricht der Stahl wirklich der angegebenen Güte, liefert die Schweißnaht die vom Design angenommene Festigkeit, enthält der Guss einen unzulässigen inneren Fehler?
Die praktische Bedeutung des Bereichs ergibt sich daraus, dass ein Metallteil selten allmählich versagt. Ein Kunststoffteil verformt sich, altert, reißt und gibt meist eine Vorwarnung. Eine Schweißnaht oder ein Verbindungselement hingegen bricht oft ohne Vorwarnung — besonders bei Ermüdung und Sprödbruch. Deshalb ist Materialprüfung in Bereichen wie Druckgeräten, Hebezeugen, Baustahl und Rohrleitungen eine Anforderung der VORSCHRIFT und nicht des Designs.
Die Familie vereint drei Methodengruppen, von denen jede eine andere Frage beantwortet. Mechanische Prüfungen quantifizieren das Verhalten des Werkstoffs unter Last. Zerstörungsfreie Prüfung sucht nach Fehlern, ohne das Teil zu beschädigen. Metallografie und chemische Analyse erklären, warum sich der Werkstoff so verhält — über Korngefüge, Phasenverteilung, Einschlussgehalt und Legierungszusammensetzung.
Das Abnahmekriterium dieser Prüfungen stammt fast nie aus der Prüfnorm, und das ist der Schlüssel zum Verständnis des Bereichs. Die Prüfnorm sagt, wie die Messung durchzuführen ist; die zulässigen Werte stammen aus der Produktnorm, der Werkstoffgüte oder dem Fertigungskodex. ISO 6892-1 sagt, wie man einen Zugversuch durchführt; EN 10025 sagt, welche Streckgrenze dieser Stahl liefern muss. Beim Lesen eines Berichts ist entscheidend, gegen welche Produktnorm bewertet wurde.
Die Probenahme ist in diesem Bereich untrennbar mit dem Ergebnis verbunden. Zwei Proben aus derselben Schmelze können je nach Entnahmerichtung und -ort unterschiedliche Werte liefern; bei Walzprodukten liefern Proben parallel und quer zur Walzrichtung unterschiedliche Ergebnisse. Produktnormen regeln daher auch Entnahmeort und -richtung, und der Bericht muss dies dokumentieren.
Methodengruppen in diesem Bereich
Mechanische Tests
Zug-, Druck-, Biege-, Kerbschlag- (Charpy), Härte- (Brinell, Vickers, Rockwell), Ermüdungs-, Kriech- und Bruchzähigkeitsprüfung. Diese liefern das Verhalten des Werkstoffs unter Last in Zahlenform.
Zerstörungsfreie Prüfung
Durchstrahlungsprüfung, Ultraschallprüfung, Eindringprüfung, Magnetpulverprüfung und Sichtprüfung. Sie sucht Oberflächen- und innere Fehler, ohne das Teil zu beschädigen, und ist ein unverzichtbarer Schritt bei geschweißten Konstruktionen.
Metallografie
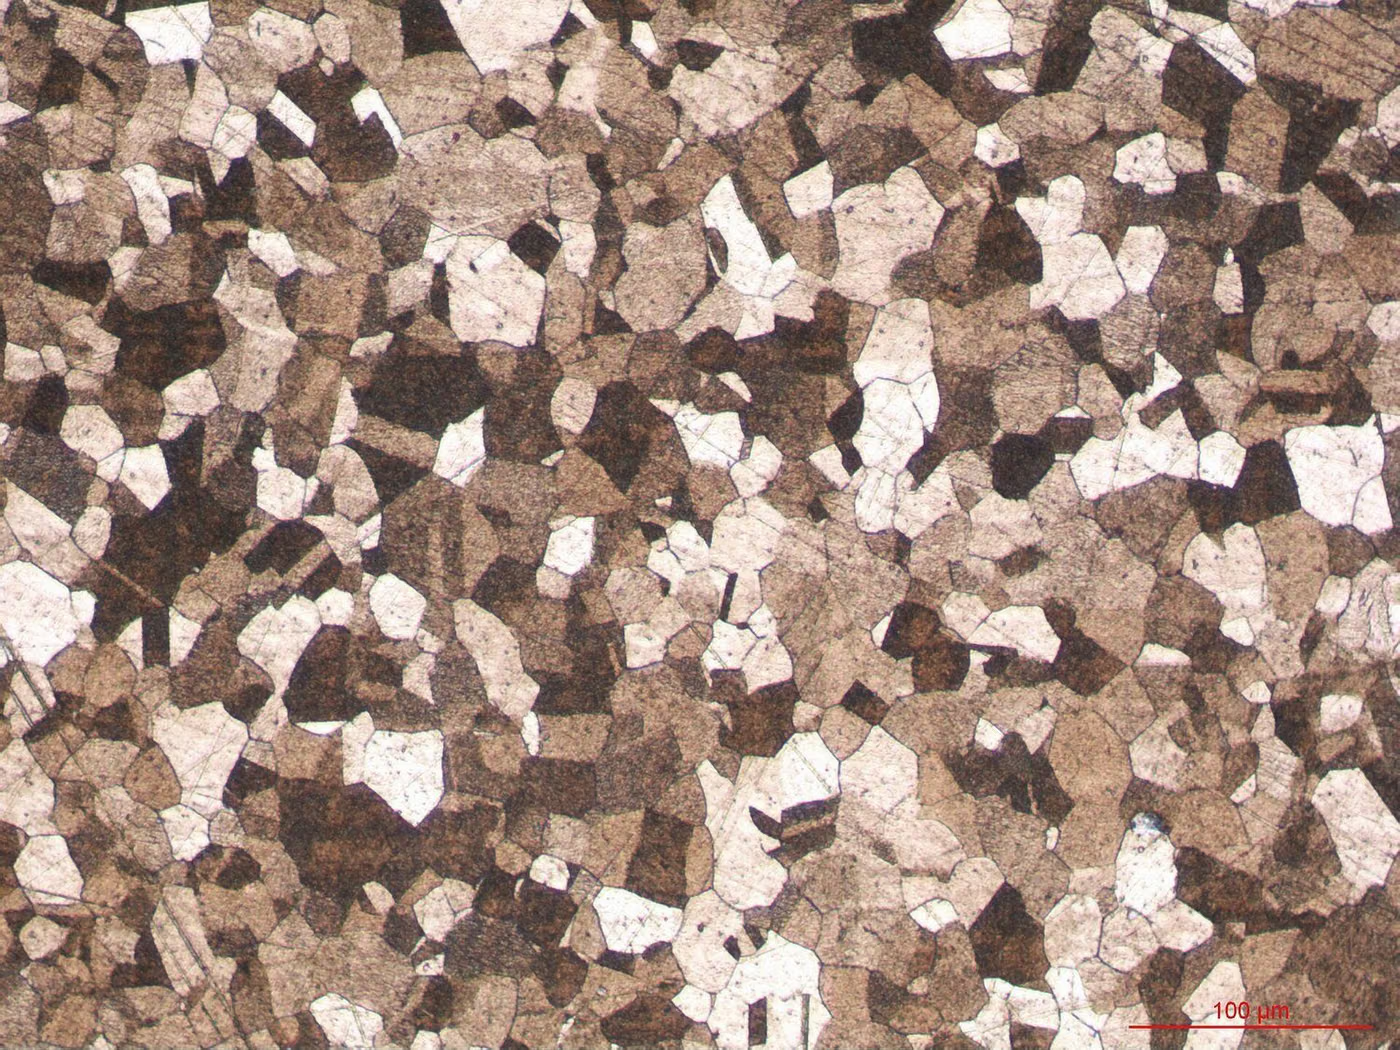
Probenvorbereitung, Ätzung und mikroskopische Untersuchung. Beurteilt werden Korngröße, Phasenverteilung, Einschlussgehalt, Einsatzhärtetiefe und die Wärmeeinflusszone der Schweißung.
Chemische Analyse
Die Legierungszusammensetzung wird mittels optischer Emissionsspektrometrie und Nasschemie verifiziert; die Bestätigung der Werkstoffgüte läuft über diesen Schritt.
Korrosionsverhalten
Salzsprühnebel-, Lochfraß- und Spaltkorrosions- sowie interkristalline Korrosionsprüfungen. Bei nichtrostenden Stählen können diese die Qualität der Wärmebehandlung anzeigen.
Häufig verwechselt in diesem Bereich
- Ein Werkstoffzertifikat (wie EN 10204 3.1) ist kein Prüfbericht; es ist die Erklärung des Herstellers. Bei kritischen Anwendungen wird eine unabhängige Verifizierung durchgeführt, und beides darf nicht verwechselt werden.
- ASTM- und ISO-Zugversuche messen dieselben Größen, verwenden aber unterschiedliche Probengeometrien; die Ergebnisse gelten nicht als direkt äquivalent, angewendet wird, was die Spezifikation verlangt.
- Umrechnungstabellen zwischen Härte und Festigkeit sind NÄHERUNGSWEISE. Die Berechnung der Streckgrenze aus der Härte ist kein ausreichender Nachweis für die Werkstoffabnahme.
- Bei der zerstörungsfreien Prüfung bedeutet "kein Fehler gefunden" nicht, dass kein Fehler vorhanden ist; Fehler unterhalb der Nachweisgrenze der Methode können vorhanden sein. Der Bericht muss die angewandte Methode und die Empfindlichkeitsstufe angeben.
- Das Bestehen einer Schweißnaht zeigt nicht, dass der Schweißer oder das Verfahren qualifiziert ist; das sind getrennte Prozesse.
Welche Entscheidungen diese Ergebnisse unterstützen
- Prüfung des Werkstoffzertifikats und Wareneingangsprüfung
- Freigabe der Schweißkonstruktion; Schweißer- und Verfahrensqualifikation
- Fertigungskontrolle von Druckgeräten und Baukomponenten
- Schadensanalyse und Ermittlung der Grundursache von Feldschäden
- Verifizierung von Wärmebehandlungs- und Oberflächenbehandlungsprozessen
Verwandte Tests
Häufige Fragen zu Ermüdung
Wie lange dauert der Ermüdungstest?
Dies hängt von der angestrebten Zyklenzahl und der Frequenz ab. Tests mit hohem Zyklus (10⁷) können Wochen dauern; Die Terminplanung wird daher bereits in der Angebotsphase geklärt.