
Was ist Gefüge?
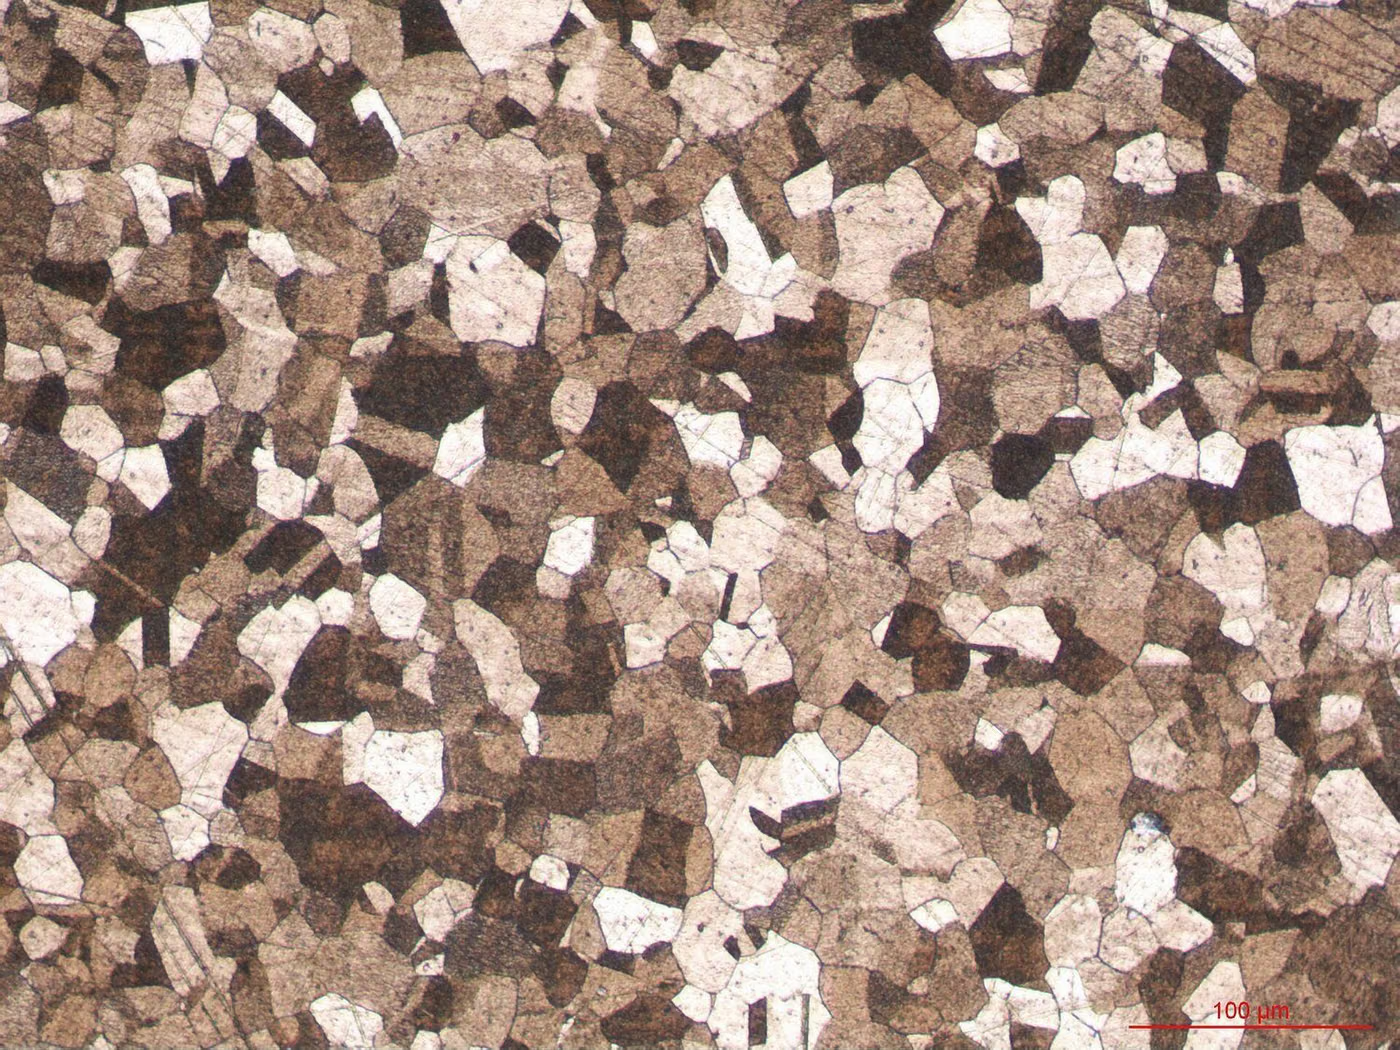
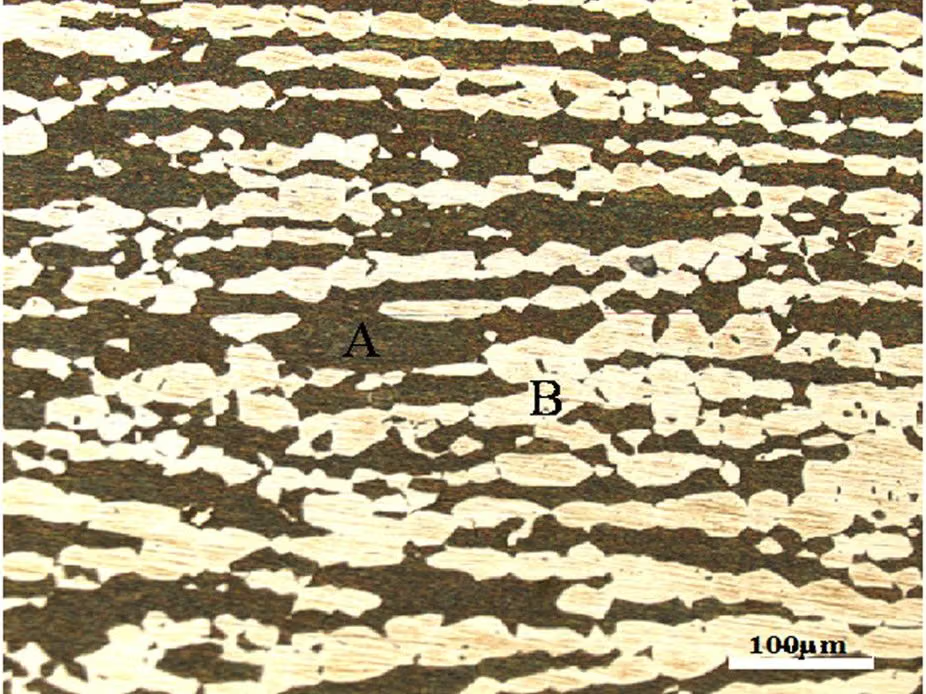
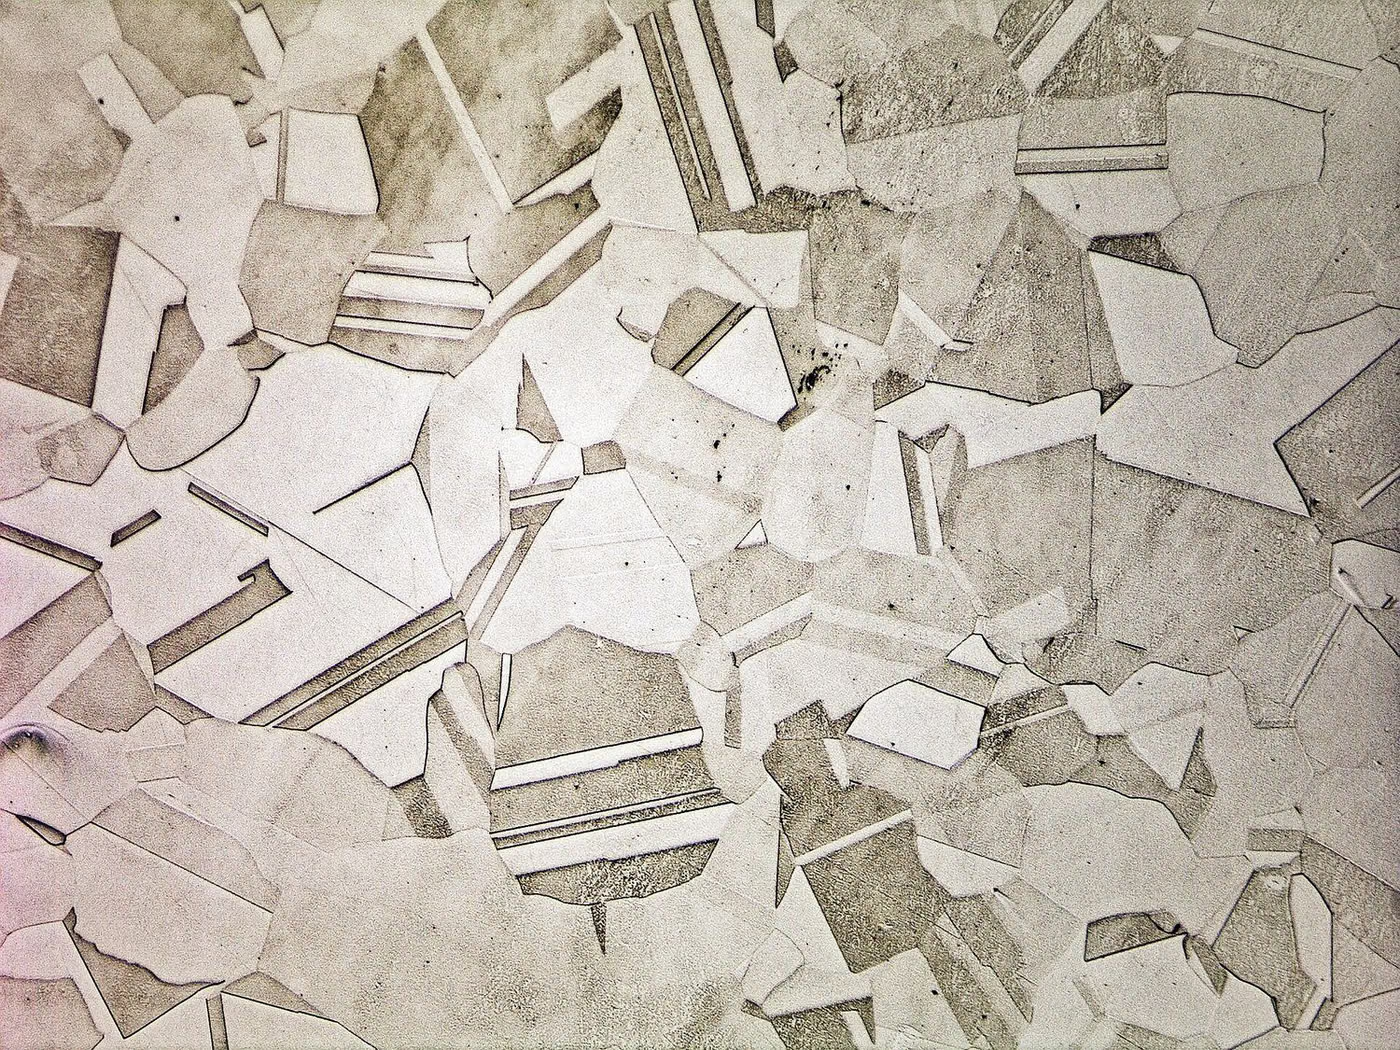
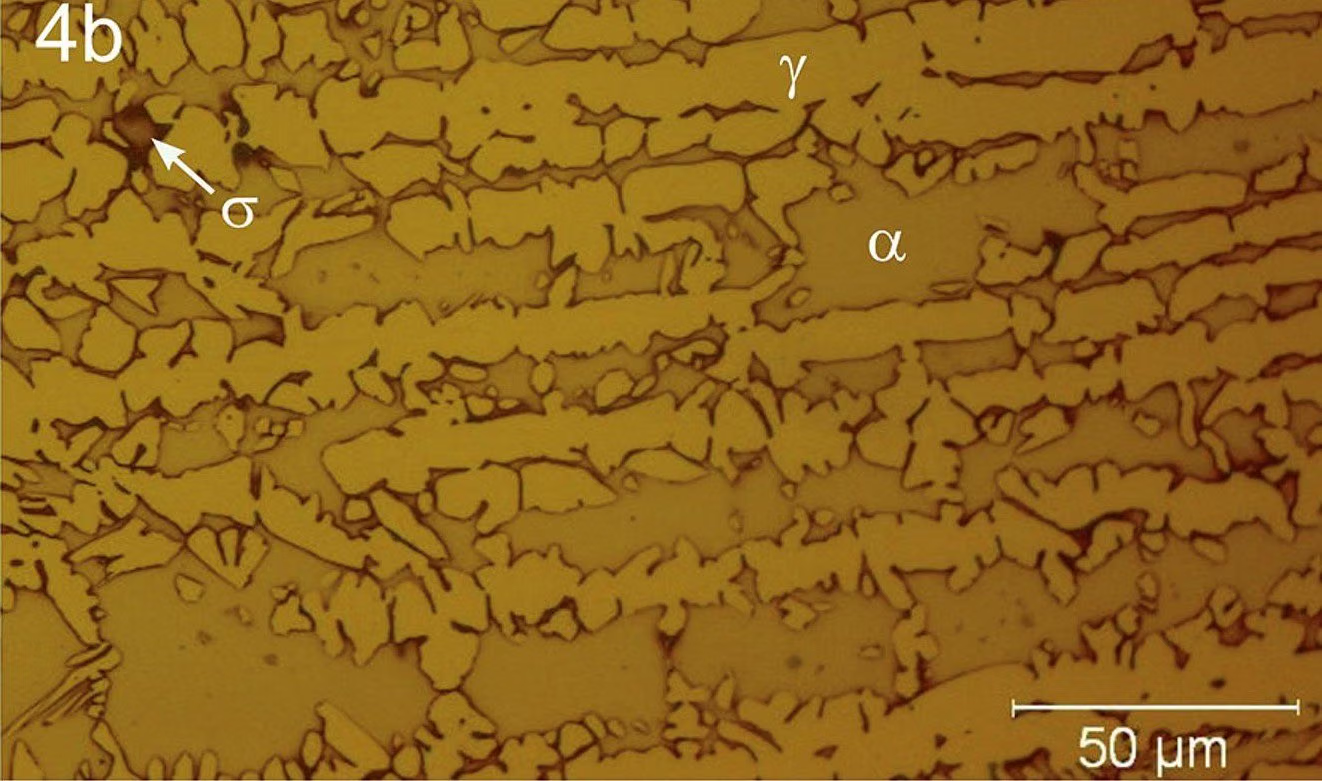
Bei der Mikrostrukturuntersuchung handelt es sich um eine metallografische Beurteilung, bei der ein Abschnitt einer Metallprobe durch Schneiden, Montieren, Schleifen, Polieren und Ätzen vorbereitet und unter einem optischen oder Elektronenmikroskop untersucht wird.
Zweck von Gefüge
Der Zweck besteht darin, durch Bestimmung der Phasenverteilung, der Kornstruktur, des Wärmebehandlungszustands und der Diskontinuitäten zu überprüfen, ob das Material die erwartete Struktur aufweist.
Bei welchen Produkten wird Gefüge angewendet?
- Stahl- und Gussteile
- Wärmebehandelte Komponenten
- Schweißverbindungen
- Guss- und Schmiedeprodukte
In welchen Branchen wird Gefüge eingesetzt?
Normen zu Gefüge
- ASTM E3
- ASTM E407
- ISO 17639
- ASTM E883
Prüfbedingungen für Gefüge
- Abschnitt
- Entnommen aus der zu untersuchenden Region gemäß ASTM E3
- Polieren
- Abgestufte Schleifpapiere und Diamant-/Aluminiumoxid-Suspension
- Radierung
- Dem Material entsprechendes Ätzmittel; definiert in ASTM E407
- Vergrößerung
- Ausgewählt und gemeldet entsprechend der zu bewertenden Immobilie
Prüfgerät für Gefüge
- Schneidemaschine (mit Kühlmittel)
- Heiß- oder Kaltmontagepresse
- Automatische Schleif- und Poliermaschine
- Inverses metallurgisches Mikroskop und Bildgebungssystem
Probenanforderungen für Gefüge
- Abschnittsrichtung und -position müssen definiert werden
- Beim Schneiden dürfen keine thermischen Schäden auftreten
- Auf Kantenhaltigkeit muss geachtet werden
- Das Ätzmittel muss passend zum Material gewählt werden
Dauer von Gefüge
Typischerweise 1–2 Tage für die Probenvorbereitung und -untersuchung.
Ablauf von Gefüge
- 1Der Ausschnitt stammt aus der entsprechenden Region.
- 2Die Probe ist montiert.
- 3Es werden abgestufte Schleif- und Polierarbeiten durchgeführt.
- 4Es wird mit dem entsprechenden Ätzmittel geätzt.
- 5Es wird unter dem Mikroskop untersucht und es werden Bilder aufgenommen.
Annahmekriterien für Gefüge
Das Akzeptanzkriterium ist in der Produktnorm oder -spezifikation definiert: die erwartete Phasenstruktur und ein akzeptables Maß an Diskontinuität.
Auswertung der Ergebnisse
Durch falsches Schneiden oder Überätzen entstehen Artefakte. Zur Beurteilung des Randbereichs ist eine randsichere Montage zwingend erforderlich.
Prüfbericht zu Gefüge
- Angewandte Standards
- Lage und Richtung des Abschnitts
- Vorbereitungs- und Ätzbedingungen
- Vergrößerte Mikrostrukturbilder
- Beurteilung und Interpretation
Akkreditierung
EUROLAB verfügt über eine international anerkannte Akkreditierung, die von Akkreditierungsstellen erhalten wurde, die Vertragspartei der multilateralen Anerkennungsvereinbarungen IAF und ILAC sind, gemäß ISO/IEC 17025 für Labortests, ISO/IEC 17020 für Inspektion und Überwachung sowie ISO/IEC 17021-1 und ISO/IEC 17065 für System- und Produktzertifizierung. Diese Kette stellt sicher, dass die ausgestellten Berichte und Zertifikate weltweit akzeptiert werden.
Ob dieser Test im akkreditierten Rahmen angeboten werden kann, hängt von Ihrem Produkt und der angewandten Norm ab; Da die Akkreditierung methodenbasiert erfolgt, wird der Umfang bereits im Angebotsstadium schriftlich bestätigt.
Geltungsbereich und BerechtigungenVerwandte Vorschriften
- Produktnormen und Herstellungsspezifikationen
Metall- und Metallurgieprüfung — Was umfasst dieser Prüfbereich?
Der folgende Abschnitt beschreibt das Gebiet, zu dem der Test Gefüge gehört; die Bedingungen und Abnahmekriterien dieses konkreten Tests stehen in den obigen Abschnitten. Der für Ihr Produkt spezifische Umfang wird schriftlich im Angebotsstadium festgelegt.
Metall- und metallurgische Prüfungen ermitteln, welche Last ein Metall oder eine Schweißverbindung tragen kann, wie es versagt und wie seine innere Struktur aussieht. Das Ergebnis dieser Familie betrifft oft nicht das Produkt selbst, sondern die Identität des WERKSTOFFS: Entspricht der Stahl wirklich der angegebenen Güte, liefert die Schweißnaht die vom Design angenommene Festigkeit, enthält der Guss einen unzulässigen inneren Fehler?
Die praktische Bedeutung des Bereichs ergibt sich daraus, dass ein Metallteil selten allmählich versagt. Ein Kunststoffteil verformt sich, altert, reißt und gibt meist eine Vorwarnung. Eine Schweißnaht oder ein Verbindungselement hingegen bricht oft ohne Vorwarnung — besonders bei Ermüdung und Sprödbruch. Deshalb ist Materialprüfung in Bereichen wie Druckgeräten, Hebezeugen, Baustahl und Rohrleitungen eine Anforderung der VORSCHRIFT und nicht des Designs.
Die Familie vereint drei Methodengruppen, von denen jede eine andere Frage beantwortet. Mechanische Prüfungen quantifizieren das Verhalten des Werkstoffs unter Last. Zerstörungsfreie Prüfung sucht nach Fehlern, ohne das Teil zu beschädigen. Metallografie und chemische Analyse erklären, warum sich der Werkstoff so verhält — über Korngefüge, Phasenverteilung, Einschlussgehalt und Legierungszusammensetzung.
Das Abnahmekriterium dieser Prüfungen stammt fast nie aus der Prüfnorm, und das ist der Schlüssel zum Verständnis des Bereichs. Die Prüfnorm sagt, wie die Messung durchzuführen ist; die zulässigen Werte stammen aus der Produktnorm, der Werkstoffgüte oder dem Fertigungskodex. ISO 6892-1 sagt, wie man einen Zugversuch durchführt; EN 10025 sagt, welche Streckgrenze dieser Stahl liefern muss. Beim Lesen eines Berichts ist entscheidend, gegen welche Produktnorm bewertet wurde.
Die Probenahme ist in diesem Bereich untrennbar mit dem Ergebnis verbunden. Zwei Proben aus derselben Schmelze können je nach Entnahmerichtung und -ort unterschiedliche Werte liefern; bei Walzprodukten liefern Proben parallel und quer zur Walzrichtung unterschiedliche Ergebnisse. Produktnormen regeln daher auch Entnahmeort und -richtung, und der Bericht muss dies dokumentieren.
Methodengruppen in diesem Bereich
Mechanische Tests
Zug-, Druck-, Biege-, Kerbschlag- (Charpy), Härte- (Brinell, Vickers, Rockwell), Ermüdungs-, Kriech- und Bruchzähigkeitsprüfung. Diese liefern das Verhalten des Werkstoffs unter Last in Zahlenform.
Zerstörungsfreie Prüfung
Durchstrahlungsprüfung, Ultraschallprüfung, Eindringprüfung, Magnetpulverprüfung und Sichtprüfung. Sie sucht Oberflächen- und innere Fehler, ohne das Teil zu beschädigen, und ist ein unverzichtbarer Schritt bei geschweißten Konstruktionen.
Metallografie
Probenvorbereitung, Ätzung und mikroskopische Untersuchung. Beurteilt werden Korngröße, Phasenverteilung, Einschlussgehalt, Einsatzhärtetiefe und die Wärmeeinflusszone der Schweißung.
Chemische Analyse
Die Legierungszusammensetzung wird mittels optischer Emissionsspektrometrie und Nasschemie verifiziert; die Bestätigung der Werkstoffgüte läuft über diesen Schritt.
Korrosionsverhalten
Salzsprühnebel-, Lochfraß- und Spaltkorrosions- sowie interkristalline Korrosionsprüfungen. Bei nichtrostenden Stählen können diese die Qualität der Wärmebehandlung anzeigen.
Häufig verwechselt in diesem Bereich
- Ein Werkstoffzertifikat (wie EN 10204 3.1) ist kein Prüfbericht; es ist die Erklärung des Herstellers. Bei kritischen Anwendungen wird eine unabhängige Verifizierung durchgeführt, und beides darf nicht verwechselt werden.
- ASTM- und ISO-Zugversuche messen dieselben Größen, verwenden aber unterschiedliche Probengeometrien; die Ergebnisse gelten nicht als direkt äquivalent, angewendet wird, was die Spezifikation verlangt.
- Umrechnungstabellen zwischen Härte und Festigkeit sind NÄHERUNGSWEISE. Die Berechnung der Streckgrenze aus der Härte ist kein ausreichender Nachweis für die Werkstoffabnahme.
- Bei der zerstörungsfreien Prüfung bedeutet "kein Fehler gefunden" nicht, dass kein Fehler vorhanden ist; Fehler unterhalb der Nachweisgrenze der Methode können vorhanden sein. Der Bericht muss die angewandte Methode und die Empfindlichkeitsstufe angeben.
- Das Bestehen einer Schweißnaht zeigt nicht, dass der Schweißer oder das Verfahren qualifiziert ist; das sind getrennte Prozesse.
Welche Entscheidungen diese Ergebnisse unterstützen
- Prüfung des Werkstoffzertifikats und Wareneingangsprüfung
- Freigabe der Schweißkonstruktion; Schweißer- und Verfahrensqualifikation
- Fertigungskontrolle von Druckgeräten und Baukomponenten
- Schadensanalyse und Ermittlung der Grundursache von Feldschäden
- Verifizierung von Wärmebehandlungs- und Oberflächenbehandlungsprozessen
Verwandte Tests
Häufige Fragen zu Gefüge
Nach welchem Standard ist Gefüge hergestellt?
Gefüge wird im Bereich ASTM E3, ASTM E407, ISO 17639 und ASTM E883 ausgeführt. Die anzuwendenden Grenzwerte und Akzeptanzkriterien sind in der Produktnorm festgelegt; Die für Ihr Produkt gültige Version wird im Angebotsstadium schriftlich bestätigt.
Für welche Produkte gilt Gefüge?
Wird hauptsächlich auf Stahl- und Gussteile, Wärmebehandelte Komponenten, Schweißverbindungen und Guss- und Schmiedeprodukte angewendet. Ob Ihr Produkt in den Geltungsbereich fällt, wird anhand der technischen Spezifikationen und des Verwendungszwecks festgestellt.
Unter welchen Bedingungen wird Gefüge durchgeführt?
Die bestimmenden Parameter sind: Abschnitt — Entnommen aus der zu untersuchenden Region gemäß ASTM E3, Polieren — Abgestufte Schleifpapiere und Diamant-/Aluminiumoxid-Suspension und Radierung — Dem Material entsprechendes Ätzmittel; definiert in ASTM E407. Die vollständigen Bedingungen finden Sie im Abschnitt „Testbedingungen“ auf der Seite und variieren je nach Produktstandard.
Welche Art von Beispiel wird für Gefüge benötigt?
Abschnittsrichtung und -position müssen definiert werden, Beim Schneiden dürfen keine thermischen Schäden auftreten und Auf Kantenhaltigkeit muss geachtet werden. Die Anzahl der Proben richtet sich nach der Produktnorm und dem zu meldenden Umfang.
Wie lange dauert Gefüge?
Typischerweise 1–2 Tage für die Probenvorbereitung und -untersuchung. Diese Dauer gehört zum Experiment selbst; Probenvorbereitung, Warteschlangen und Berichterstellung werden ebenfalls bewertet. Im Angebot finden Sie einen realistischen Zeitplan für Ihr Produkt.
Wie heißt das Gefüge-Ergebnis „angemessen“?
Das Akzeptanzkriterium ist in der Produktnorm oder -spezifikation definiert: die erwartete Phasenstruktur und ein akzeptables Maß an Diskontinuität.