
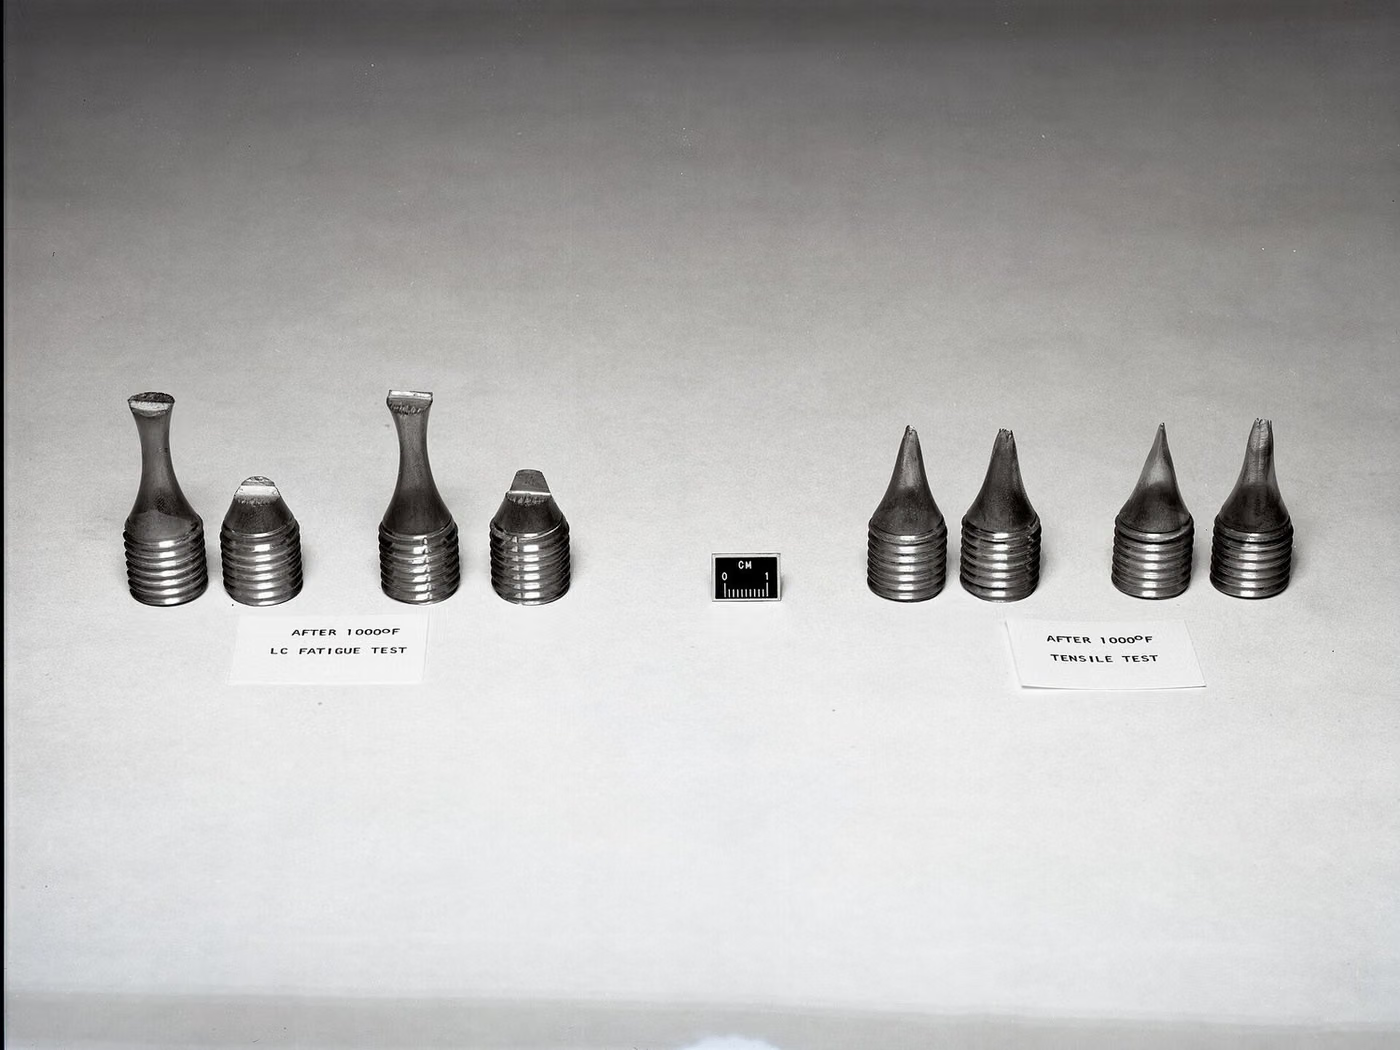
疲勞是什麼?
疲勞試驗是一種對樣品重複施加低於靜態強度的應力,同時確定失效循環次數的試驗。結果以應力循環 (S-N) 曲線的形式呈現。
疲勞的目的
目的是預測在重複負載下運行的零件的壽命並確定設計的疲勞強度極限。
疲勞適用於哪些產品?
- 軸、輪軸和傳動系統部件
- 彈簧和緊固件
- 焊接結構接頭
- 航空航天和汽車零件
- 壓力容器及管道
疲勞應用於哪些行業?
與疲勞相關的標準
- ISO 1099
- ISO 1143
- ASTM E466
- ASTM E606
- ISO 12107
疲勞的測試條件
- 裝載類型
- 軸向拉伸-壓縮、旋轉彎曲或扭轉
- 應力比
- R = σ最小/σ最大;規格中定義
- 頻率
- 選擇以防止加熱;通常為 5–100 Hz
- 終止
- 斷裂,或達到規定的循環次數(例如 10⁷)
疲勞的測試設備
- 伺服液壓或共振疲勞機
- 旋轉彎曲疲勞機
- 循環計數器和自動關機
- 溫度監測
疲勞的樣品要求
- 樣品表面必須加工至標準中規定的粗糙度
- 如果不希望有凹口或不連續性,則表面必須完美無缺
- S-N 曲線需要處於多個應力水平的樣本
- 建議每個級別至少三個樣本
疲勞的測試時程
這是一個長期的測試。 10⁷ 週期測試可能需要幾天到幾週的時間,具體取決於頻率。
疲勞的測試程序
- 1加工樣品並測量其尺寸。
- 2決定應力水平和應力比。
- 3樣本軸向安裝在機器中。
- 4以定義的頻率開始重複載入。
- 5加載繼續斷裂或終止循環。
- 6記錄每個等級的循環數並繪製 S-N 曲線。
疲勞的允收準則
規範中給出的驗收標準為指定應力水準下的最小循環次數或最小疲勞強度。
結果評估
S-N 曲線和散點圖一起評估。手柄處或不連續處的斷裂可能會使結果無效;檢查斷裂表面以確定起始點。
疲勞測試報告
- 適用標準及裝載類型
- 應力水平和應力比
- 頻率和環境條件
- 每個樣本的循環次數
- S-N 曲線與斷裂面評估
認證
EUROLAB 擁有 IAF 和 ILAC 多邊認可安排締約方認證機構獲得的國際認可認證,根據 ISO/IEC 17025 實驗室測試、ISO/IEC 17020 檢查和監督以及 ISO/IEC 17021-1 和 ISO/IEC 17065 系統和產品認證。該鏈條確保所發布的報告和證書在全球範圍內得到接受。
是否可以在認可範圍內提供此測試取決於您的產品和所採用的標準;由於認證是基於方法的,因此範圍在報價階段以書面形式確認。
範圍和授權相關規定
- 航空航天和汽車零件規格
- 壓力容器設計標準
金屬與冶金測試 — 此測試領域涵蓋哪些內容?
以下段落說明 疲勞 測試所屬的領域;此測試本身的條件與允收標準列於上方各節。您產品專屬的範圍將在報價階段以書面確認。
金屬與冶金測試決定金屬或焊接接頭能承受的負載、破壞方式及內部結構。此族群的結果通常不是針對產品本身,而是針對材料的身分:鋼材是否真為所宣稱的等級、焊縫是否具備設計所預期的強度、鑄件是否含有不可接受的內部缺陷?
此領域的實務重要性源自一項事實:金屬零件很少是漸進式損壞的。塑膠零件會變形、老化、開裂,通常會有預兆。相對地,焊縫或緊固件往往在毫無預警下斷裂——尤其涉及疲勞與脆性斷裂時。因此在壓力設備、起重設備、結構鋼與管線等領域,材料測試是法規的要求,而非設計上的選擇。
此族群結合三類方法群組,各自回答不同的問題。機械測試量化材料在負載下的行為。非破壞性檢測在不損壞零件的情況下尋找缺陷。金相分析與化學分析則解釋材料為何呈現該行為——透過晶粒結構、相分布、夾雜物含量與合金成分來說明。
這些測試的允收標準幾乎從不來自測試標準本身,這正是理解此領域的關鍵。測試標準說明如何進行量測;可接受的數值則來自產品標準、材料等級或製造規範。ISO 6892-1 說明如何進行拉伸試驗;EN 10025 則說明該鋼材應具備多少 MPa 的降伏強度。閱讀報告時,判斷依據的是哪一項產品標準至關重要。
取樣在此領域是結果不可分割的一部分。取自同一爐次的兩個試片,可能因取樣方向與位置不同而得出不同數值;在軋製產品中,平行與垂直於軋延方向的試片會產生不同結果。因此產品標準也規範取樣位置與方向,報告必須記載此資訊。
此領域的方法群組
機械測試
拉伸、壓縮、彎曲、缺口衝擊(夏比)、硬度(布氏、維氏、洛氏)、疲勞、潛變與破壞韌性。這些以數值形式呈現材料在負載下的行為。
非破壞性檢測
射線檢測、超音波檢測、滲透檢測、磁粒檢測與目視檢測。在不損壞零件的情況下尋找表面與內部缺陷,是焊接製造不可或缺的步驟。
金相分析
試片製備、蝕刻與顯微檢驗。評估晶粒尺寸、相分布、夾雜物含量、滲碳深度與焊接熱影響區。
化學分析
以光學發射光譜儀與濕式化學驗證合金成分;材料等級的確認即透過此步驟完成。
腐蝕行為
鹽霧、孔蝕與縫隙腐蝕、晶間腐蝕測試。在不鏽鋼中,這些可作為熱處理品質的指標。
此領域常見混淆之處
- 材料證書(如 EN 10204 3.1)並非測試報告,而是製造商的聲明。在關鍵應用中會進行獨立驗證,兩者不應混淆。
- ASTM 與 ISO 拉伸試驗量測相同的物理量,但採用不同的試片幾何形狀;結果不被視為直接等同,實際採用哪一種以規格書要求為準。
- 硬度與強度之間的換算表僅為近似值。以硬度推算降伏強度不足以作為材料允收的充分證據。
- 在非破壞性檢測中,「未發現缺陷」並不代表沒有缺陷;可能存在低於該方法偵測極限的缺陷。報告必須註明所用方法與靈敏度等級。
- 焊縫合格並不代表焊工或焊接程序已獲得資格認證;兩者是各自獨立的過程。
這些結果支持哪些決策
- 驗證材料證書並允收進廠材料
- 焊接製造核准;焊工與焊接程序資格認證
- 壓力設備與結構構件的製造管制
- 故障分析與現場損壞根本原因判定
- 驗證熱處理與表面處理製程
相關測試
關於疲勞的常見問題
疲勞測試需要多長時間?
這取決於目標週期數和頻率。高週期 (10⁷) 測試可能需要數週時間;因此,日程安排在報價階段就明確了。