
絲狀腐蝕是什麼?
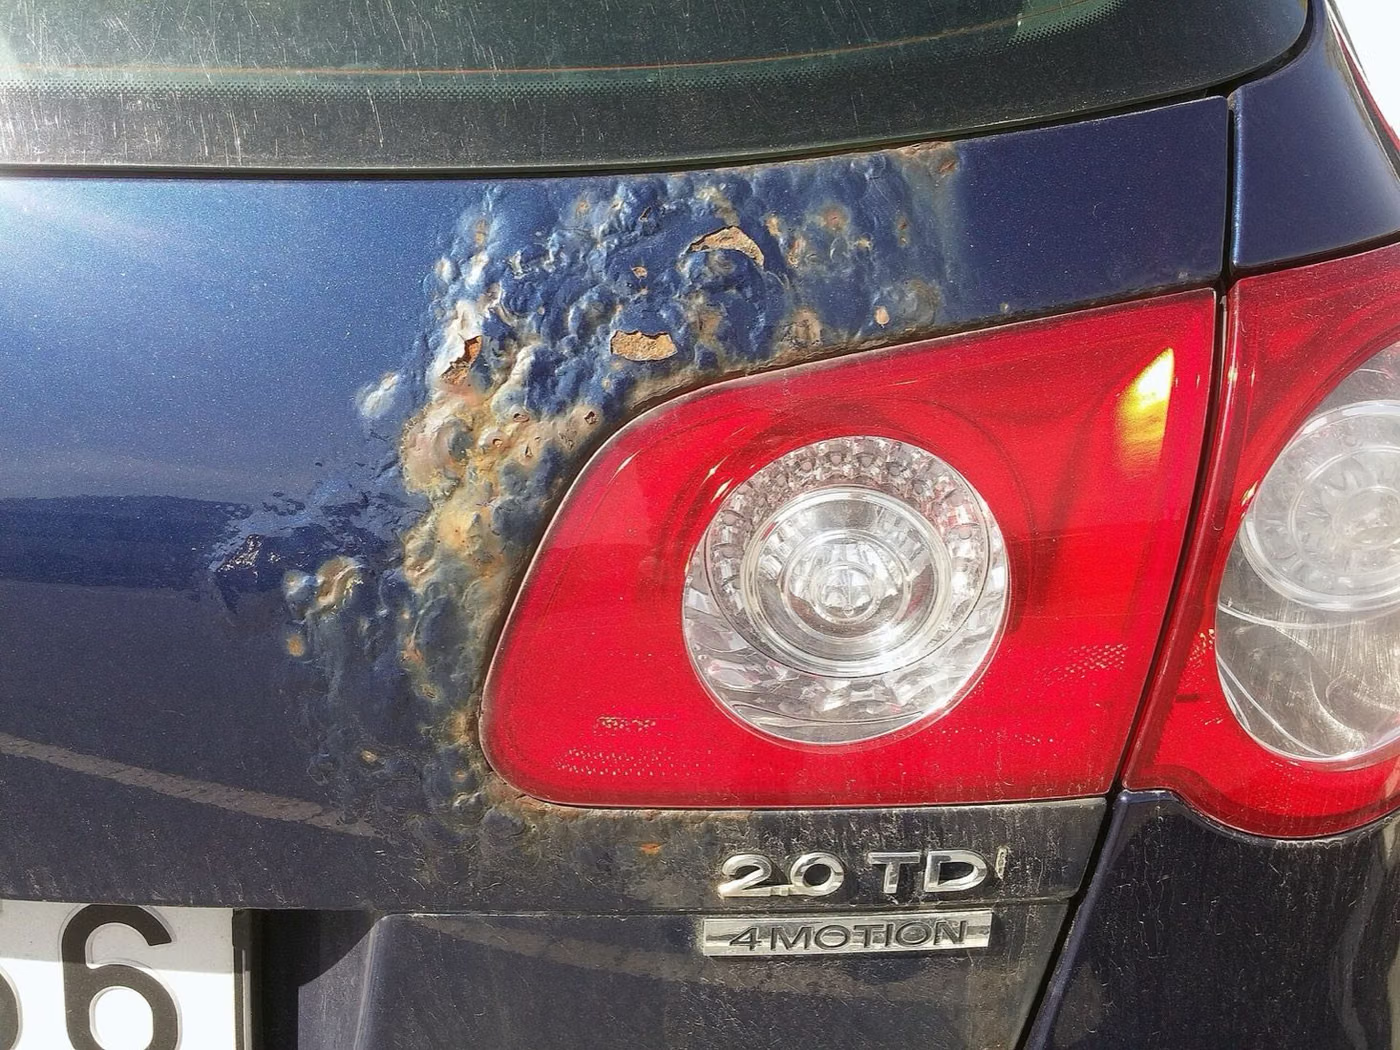
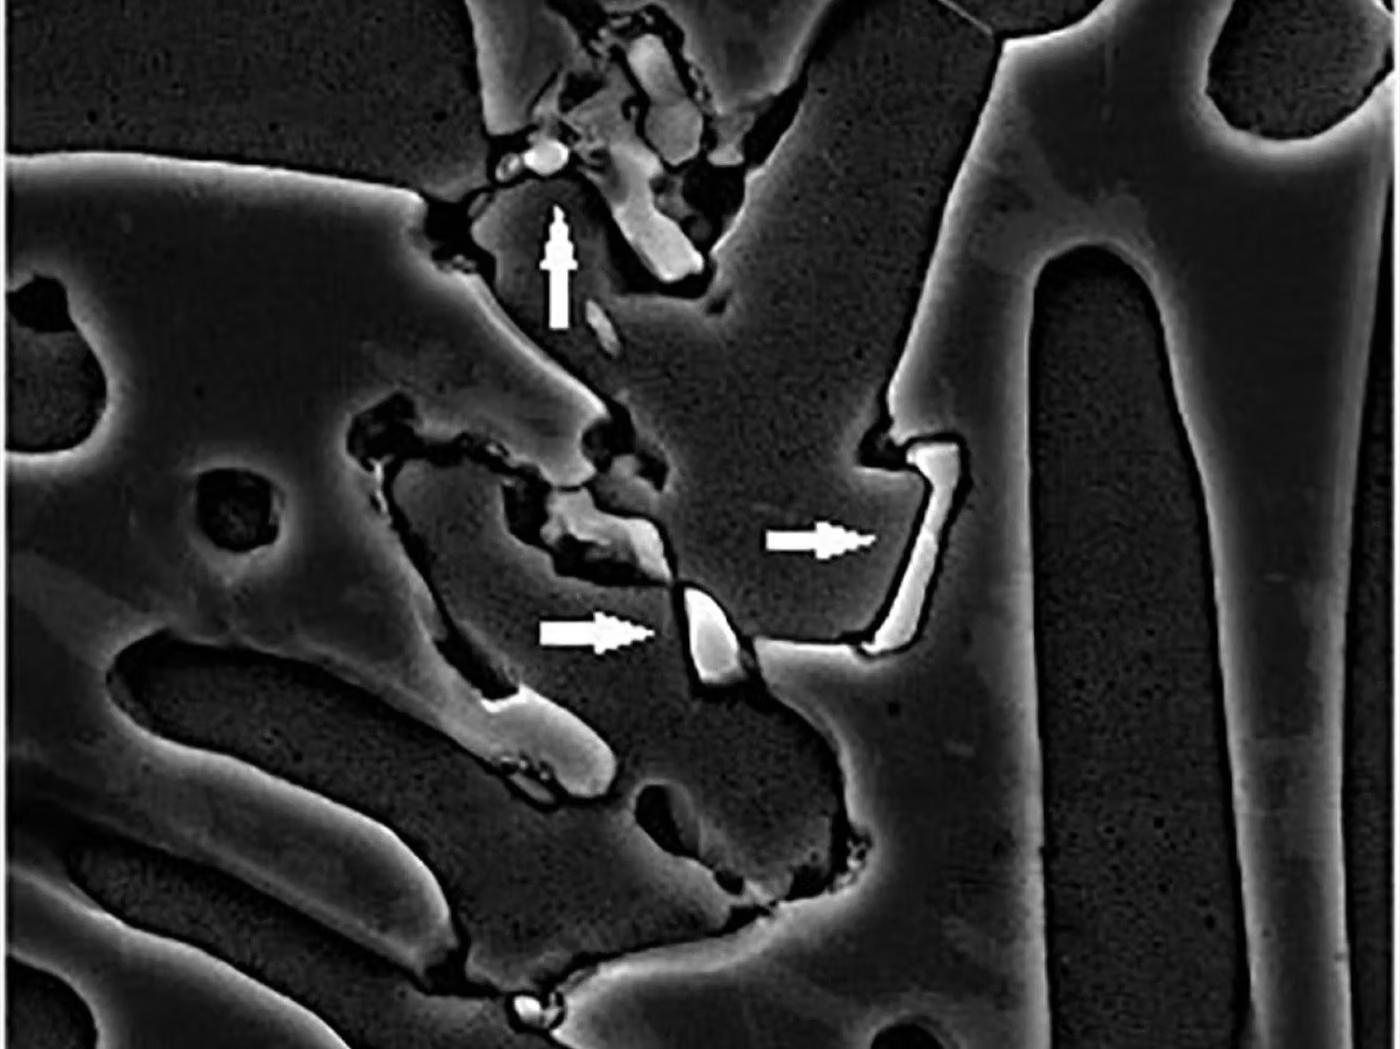
絲狀腐蝕測試測量從油漆或塗層下的損壞點開始並以線狀分支發展的腐蝕。它與塗層與基材的附著力直接相關。
絲狀腐蝕的目的
目的是評估塗層系統在劃線或石片衝擊後限制腐蝕蔓延的能力。
絲狀腐蝕適用於哪些產品?
- 塗漆汽車鈑金件
- 粉體塗裝表面
- 塗層鋁型材
- 白色家電面板
絲狀腐蝕應用於哪些行業?
與絲狀腐蝕相關的標準
- ISO 4623-1
- ISO 4623-2
- ASTM D2803
- ASTM B117tuz sisi (salt spray) korozyon testi 測試
- ISO 9227tuz sisi korozyon testi 測試
- ASTM G85改良的鹽霧(循環)測試 測試
- ASTM G48不銹鋼的點蝕和縫隙腐蝕 測試
- ISO 16701循環腐蝕試驗 測試
- ISO 6270凝露環境強度 測試
- SAE J2334循環實驗室腐蝕測試 測試
- VDA 233-102汽車循環腐蝕測試 測試
絲狀腐蝕的測試條件
- 正面損傷
- 符合標準的刮痕或孔洞,直至基底金屬
- 初始化
- 暴露於酸或鹽溶液一段規定的時間
- 傳播階段
- 保持在標準規定的溫度和相對濕度下
- 时间
- 規範中定義的總時間
絲狀腐蝕的測試設備
- 濕度/氣候室
- 劃線工具(標準幾何形狀)
- 光學測量和顯微鏡
- 塗層測厚儀
絲狀腐蝕的樣品要求
- 一般至少三個樣本
- 劃線幾何形狀和方向必須符合標準
- 必須記錄乾膜厚度
- 邊緣必須被遮蓋
絲狀腐蝕的測試時程
通常為 500 – 1000 小時,包括起始階段和傳播階段。
絲狀腐蝕的測試程序
- 1測量塗層厚度並進行劃線。
- 2應用啟動階段。
- 3樣品在規定的溫度和濕度下置於繁殖階段。
- 4在規定的持續時間結束時,剝離塗層並測量鋪展。
- 5計算平均和最大細絲長度。
絲狀腐蝕的允收準則
規範中給出的驗收標準為最大平均或最大單絲長度(毫米)。
結果評估
細絲長度從劃線處測量並進行統計評估。高鋪展顯示塗層與基材的附著力較弱。
絲狀腐蝕測試報告
- 適用標準
- 劃線幾何形狀和引發條件
- 傳播階段條件和持續時間
- 平均和最大燈絲長度
- 照片
認證
EUROLAB 擁有 IAF 和 ILAC 多邊認可安排締約方認證機構獲得的國際認可認證,根據 ISO/IEC 17025 實驗室測試、ISO/IEC 17020 檢查和監督以及 ISO/IEC 17021-1 和 ISO/IEC 17065 系統和產品認證。該鏈條確保所發布的報告和證書在全球範圍內得到接受。
是否可以在認可範圍內提供此測試取決於您的產品和所採用的標準;由於認證是基於方法的,因此範圍在報價階段以書面形式確認。
範圍和授權相關規定
- 汽車 OEM 油漆規格
腐蝕測試 — 此測試領域涵蓋哪些內容?
以下段落說明 絲狀腐蝕 測試所屬的領域;此測試本身的條件與允收標準列於上方各節。您產品專屬的範圍將在報價階段以書面確認。
腐蚀测试在加速条件下评估金属及涂层在腐蚀环境中的耐受时长。该系列包含两种方法,二者之间的差异是该领域最重要的知识:恒定条件测试与循环测试。
恒定条件盐雾测试(ASTM B117、ISO 9227)在整个测试过程中于箱内保持相同环境:相同的盐浓度、相同的温度、持续潮湿的表面。这种方法的优势在于其可重复性;由于条件被严格定义,不同实验室得出的结果彼此接近。这正是监控生产一致性及比较供应商时所需要的特性。
但真实大气并非恒定不变。表面会湿润、干燥、受热、冷却、受紫外线照射并沾染污物。干湿循环会改变腐蚀机理:干燥过程中盐分浓缩,氧气可及性增加,腐蚀加速。持续潮湿表面的损伤形态与周期性受潮表面的损伤形态不同。
循环测试(SAE J2334、VDA 233-102、ASTM G85、ISO 16701)模拟这种变化性,所得结果更接近现场观察到的损伤模式。汽车行业已在很大程度上转向这一方法。实际后果是:同样的两种涂层在恒定试验和循环试验中可能排序不同;采用哪种测试决定了结果。
该系列中没有任何测试规定持续时间或验收标准。施加多少小时以及可接受的损伤程度来自产品标准或客户规范。评估等级则在独立的标准中规定:锈蚀程度、起泡、划痕扩展及附着力损失分别采用不同的等级标度。
所关注的损伤类型因涂层类型而异。对于金属镀层,白锈(镀层本身的腐蚀)与红锈(腐蚀到达基材)须分别报告,规范通常对两者分别给出不同的测试时长。对于涂漆表面,划痕扩展与起泡则更受关注。
电化学方法是一个独立的领域,回答的是不同的问题。动电位极化、电化学阻抗谱及点蚀电位测量能在数小时内揭示腐蚀机理及速率;而箱式试验则需数周才能以可视方式给出结果。二者是互补关系,而非相互替代。
不锈钢在该领域有一个特殊的子分支:点蚀、缝隙腐蚀及晶间腐蚀测试可反映热处理质量及焊后状态。
此領域的方法群組
恒定条件盐雾
ASTM B117及ISO 9227(NSS);用于可重复比较及工艺控制。
酸化及加速
ISO 9227的AASS及CASS条件;常用于装饰性铬镍镀层。
循环腐蚀
SAE J2334、VDA 233-102、ASTM G85及ISO 16701;通过干湿循环逼近现场行为。
湿度与凝露
稳态湿热、凝露及循环湿度测试;可揭示涂层起泡现象。
电化学
极化、阻抗谱、点蚀及缝隙腐蚀电位测量。
不锈钢专项测试
点蚀及缝隙腐蚀、晶间腐蚀;热处理及焊接质量的指标。
评估等级
锈蚀程度、起泡、划痕扩展及附着力损失的等级标度;评分依据这些标准给出。
此領域常見混淆之處
- 舱内使用时间无法换算为现场使用寿命;目前尚无可靠的换算系数。
- 固定测试与循环测试可能会产生不同的排序;应以规格书中载明的顺序为准。
- 未注明持续时间及验收标准的腐蚀报告无法解读。
- 若未报告涂层厚度,结果无法比较;厚度直接影响耐久性。
- 白锈与红锈说明的问题不同;二者须分别报告。
- 样品在箱体中的位置及角度会影响结果;标准对此有规定,报告须予以记录。
這些結果支持哪些決策
- 涂层体系选择及供应商认可
- 涂装线工艺控制及批次验收
- 汽车及户外产品耐久性证据
- 现场腐蚀损伤评估及保修决策
- 不锈钢热处理及焊接质量验证
相關測試
關於絲狀腐蝕的常見問題
絲狀腐蝕是根據什麼標準制定的?
絲狀腐蝕 在範圍 ISO 4623-1, ISO 4623-2 與 ASTM D2803 中執行。產品標準中規定了適用的限值和驗收標準;對您的產品有效的版本在報價階段以書面形式確認。
絲狀腐蝕適用於哪些產品?
主要應用於塗漆汽車鈑金件, 粉體塗裝表面, 塗層鋁型材 與 白色家電面板。您的產品是否包含在範圍內是透過檢查其技術規格和預期用途來確定的。
絲狀腐蝕 在什麼條件下完成?
確定參數是:正面損傷 — 符合標準的刮痕或孔洞,直至基底金屬, 初始化 — 暴露於酸或鹽溶液一段規定的時間 與 傳播階段 — 保持在標準規定的溫度和相對濕度下。完整的條款位於頁面的「測試條件」部分,並根據產品標準的不同而有所不同。
絲狀腐蝕 需要什麼類型的樣本?
一般至少三個樣本, 劃線幾何形狀和方向必須符合標準 與 必須記錄乾膜厚度。樣品數量根據產品標準和報告範圍決定。
絲狀腐蝕需要多久時間?
通常為 500 – 1000 小時,包括起始階段和傳播階段。.此持續時間屬於實驗本身;也評估了樣本製備、排隊和報告。報價中給出了適合您的產品的實際時間表。
什麼是稱為「適當」的 絲狀腐蝕 結果?
規範中給出的驗收標準為最大平均或最大單絲長度(毫米)。.