
Qu'est-ce que Décarburation ?
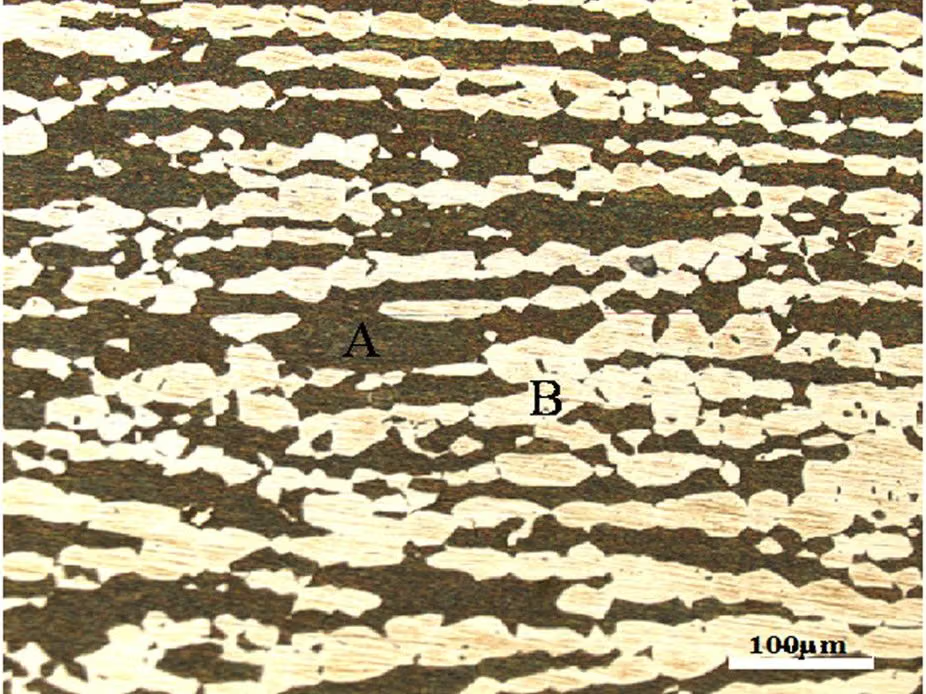
La détermination de la profondeur de décarburation est un test dans lequel la couche de perte de carbone formée sur la surface de l'acier lors d'un traitement thermique ou d'un formage à chaud est mesurée sur une coupe métallographique ou via un profil de microdureté.
Objectif de Décarburation
Le but est de vérifier que la perte de carbone en surface ne dépasse pas la limite de spécification ; la couche décarburée réduit la dureté de surface et la résistance à la fatigue.
À quels produits Décarburation s'applique-t-il ?
- Aciers à ressort
- Pièces d'engrenage et d'arbre
- Pièces forgées à chaud
- Barre et fil traités thermiquement
Dans quels secteurs Décarburation est-il utilisé ?
Normes relatives à Décarburation
- ASTM E1077
- ISO 3887
- ISO 6507 (pour profil de microdureté)
Conditions de Décarburation
- Méthode
- Mesure métallographique ou profil de microdureté
- Section
- Perpendiculairement à la surface, à des endroits représentatifs
- Gravure
- Agent de gravure qui révèle la couche de perte de carbone (généralement du nital)
- Mesures
- Les profondeurs de décarburation complète et partielle sont indiquées séparément
Équipement pour Décarburation
- Microscope métallurgique
- Machine d'essai de microdureté
- Plate-forme de montage à rétention de bord
- Système de mesure calibré
Exigences d'échantillon pour Décarburation
- La coupe doit être prise perpendiculairement à la surface
- La rétention des bords est essentielle ; l'arrondi fausse la mesure
- La mesure doit être effectuée à un nombre suffisant d'endroits
- La surface de l'échantillon doit être non usinée avant l'essai
Durée de Décarburation
Généralement 1 à 2 jours.
Procédure de Décarburation
- 1Une coupe perpendiculaire à la surface est prise et montée avec rétention de bord.
- 2La section est polie et gravée.
- 3La profondeur est mesurée aux endroits définis.
- 4Un profil de microdureté est réalisé si nécessaire.
- 5Les profondeurs maximale et moyenne sont indiquées.
Critères d'acceptation de Décarburation
Le critère d'acceptation est donné dans la norme ou la spécification du produit comme une profondeur de décarburation maximale.
Évaluation des résultats
La décarburation complète (couche ferritique) et la décarburation partielle ont des profondeurs différentes ; laquelle les limites de spécification doivent être clarifiées.
Rapport de Décarburation
- Norme et méthode appliquée
- Emplacements des sections
- Conditions de gravure
- Valeurs de profondeur totale et partielle
- Micro-images
Accréditation
EUROLAB détient une accréditation internationalement reconnue obtenue auprès des organismes d'accréditation parties aux accords de reconnaissance multilatérale de l'IAF et de l'ILAC, selon ISO/IEC 17025 pour les tests en laboratoire, ISO/IEC 17020 pour l'inspection et la surveillance, et ISO/IEC 17021-1 et ISO/IEC 17065 pour la certification des systèmes et des produits. Cette chaîne garantit que les rapports et certificats délivrés sont acceptés dans le monde entier.
La possibilité de proposer ce test dans le cadre d'une accréditation dépend de votre produit et de la norme appliquée ; l'accréditation étant méthodologique, le périmètre est confirmé par écrit au stade du devis.
Portée et autorisationsRèglements connexes
- Normes de produits
Essais métaux et métallurgie — Que couvre ce domaine d'essai ?
La section ci-dessous décrit le domaine auquel appartient l'essai Décarburation ; les conditions et critères d'acceptation de cet essai figurent dans les sections ci-dessus. Le périmètre propre à votre produit est confirmé par écrit au stade du devis.
Les essais métalliques et métallurgiques déterminent la charge qu'un métal ou un assemblage soudé peut supporter, son mode de rupture et sa structure interne. Le résultat de cette famille concerne souvent non le produit lui-même mais l'identité du MATÉRIAU : l'acier est-il vraiment de la nuance déclarée, le cordon de soudure délivre-t-il la résistance attendue par la conception, la pièce coulée contient-elle un défaut interne inacceptable ?
L'importance pratique du domaine tient au fait qu'une pièce métallique rompt rarement de façon progressive. Une pièce plastique se déforme, vieillit, se fissure et donne généralement un signe avant-coureur. Un cordon de soudure ou un élément de fixation, en revanche, rompt souvent sans avertissement — surtout en cas de fatigue et de rupture fragile. C'est pourquoi, dans des domaines comme les équipements sous pression, les appareils de levage, l'acier de construction et les canalisations, l'essai de matériau est une exigence de la RÉGLEMENTATION et non de la conception.
La famille réunit trois groupes de méthodes, chacun répondant à une question différente. Les essais mécaniques quantifient le comportement du matériau sous charge. Le contrôle non destructif recherche les défauts sans endommager la pièce. La métallographie et l'analyse chimique expliquent pourquoi le matériau se comporte ainsi — via la structure du grain, la répartition des phases, la teneur en inclusions et la composition de l'alliage.
Le critère d'acceptation de ces essais ne provient presque jamais de la norme d'essai, et c'est la clé pour comprendre ce domaine. La norme d'essai indique comment effectuer la mesure ; les valeurs acceptables proviennent de la norme produit, de la nuance du matériau ou du code de fabrication. L'ISO 6892-1 explique comment réaliser un essai de traction ; l'EN 10025 indique la limite d'élasticité que cet acier doit fournir. À la lecture d'un rapport, la norme produit par rapport à laquelle il a été évalué est essentielle.
L'échantillonnage fait partie intégrante du résultat dans ce domaine. Deux éprouvettes prélevées sur la même coulée peuvent donner des valeurs différentes selon la direction et l'endroit du prélèvement ; dans les produits laminés, les éprouvettes parallèles et perpendiculaires au sens de laminage donnent des résultats différents. Les normes produit régissent donc aussi l'emplacement et l'orientation du prélèvement, et le rapport doit le documenter.
Groupes de méthodes dans ce domaine
Essais mécaniques
Traction, compression, flexion, résilience sur éprouvette entaillée (Charpy), dureté (Brinell, Vickers, Rockwell), fatigue, fluage et ténacité à la rupture. Elles donnent le comportement du matériau sous charge sous forme numérique.
Contrôle non destructif
Radiographie, examen par ultrasons, ressuage, magnétoscopie et examen visuel. Elle recherche les défauts de surface et internes sans endommager la pièce et constitue une étape indispensable des constructions soudées.
Métallographie
Préparation de l'éprouvette, attaque chimique et examen microscopique. La taille du grain, la répartition des phases, la teneur en inclusions, la profondeur de cémentation et la zone affectée thermiquement de la soudure sont évaluées.
Analyse chimique
La composition de l'alliage est vérifiée par spectrométrie d'émission optique et par chimie humide ; la confirmation de la nuance du matériau passe par cette étape.
Comportement à la corrosion
Essais au brouillard salin, de corrosion caverneuse et par piqûres, et de corrosion intergranulaire. Dans les aciers inoxydables, ils peuvent indiquer la qualité du traitement thermique.
Confusions fréquentes dans ce domaine
- Un certificat matière (comme l'EN 10204 3.1) n'est pas un rapport d'essai ; c'est la déclaration du fabricant. Pour les applications critiques, une vérification indépendante est réalisée, et les deux ne doivent pas être confondus.
- Les essais de traction ASTM et ISO mesurent les mêmes grandeurs mais utilisent des géométries d'éprouvette différentes ; les résultats ne sont pas considérés comme directement équivalents, et c'est ce que demande le cahier des charges qui est appliqué.
- Les tables de conversion entre dureté et résistance sont APPROXIMATIVES. Calculer la limite d'élasticité à partir de la dureté n'est pas une preuve suffisante pour l'acceptation du matériau.
- Dans le contrôle non destructif, « aucun défaut trouvé » ne signifie pas qu'il n'y a pas de défaut ; des défauts en dessous de la limite de détection de la méthode peuvent être présents. Le rapport doit indiquer la méthode appliquée et le niveau de sensibilité.
- La réussite d'un cordon de soudure ne prouve pas que le soudeur ou le mode opératoire est qualifié ; ce sont des processus distincts.
Quelles décisions ces résultats étayent
- Vérification du certificat matière et acceptation des matières entrantes
- Approbation de la fabrication soudée ; qualification du soudeur et du mode opératoire
- Contrôle de fabrication des équipements sous pression et des éléments structurels
- Analyse de défaillance et détermination de la cause première des dommages sur le terrain
- Vérification des procédés de traitement thermique et de surface
Tests associés
Questions fréquentes sur Décarburation
Selon quelle norme Décarburation est-il fabriqué ?
Décarburation est exécuté dans la portée ASTM E1077, ISO 3887 et ISO 6507 (pour profil de microdureté). Les valeurs limites et les critères d'acceptation à appliquer sont définis dans la norme produit ; La version valable pour votre produit est confirmée par écrit au stade de l'offre.
À quels produits Décarburation s'applique-t-il ?
Principalement appliqué à Aciers à ressort, Pièces d'engrenage et d'arbre, Pièces forgées à chaud et Barre et fil traités thermiquement. La question de savoir si votre produit est inclus dans le champ d'application est déterminée en examinant ses spécifications techniques et son utilisation prévue.
Dans quelles conditions Décarburation est-il effectué ?
Les paramètres déterminants sont : Méthode — Mesure métallographique ou profil de microdureté, Section — Perpendiculairement à la surface, à des endroits représentatifs et Gravure — Agent de gravure qui révèle la couche de perte de carbone (généralement du nital). Les conditions complètes se trouvent dans la section « Conditions de test » sur la page et varient en fonction de la norme du produit.
Quel type d'échantillon est nécessaire pour Décarburation ?
La coupe doit être prise perpendiculairement à la surface, La rétention des bords est essentielle ; l'arrondi fausse la mesure et La mesure doit être effectuée à un nombre suffisant d'endroits. Le nombre d'échantillons est déterminé en fonction de la norme du produit et de la portée à déclarer.
Combien de temps prend Décarburation ?
Généralement 1 à 2 jours. Cette durée appartient au test lui-même ; la préparation des échantillons, la mise en file d’attente et les rapports sont également évalués. Un calendrier réaliste de votre produit est donné dans l'offre.
Quel est le résultat Décarburation appelé « approprié » ?
Le critère d'acceptation est donné dans la norme ou la spécification du produit comme une profondeur de décarburation maximale.