
Qu'est-ce que Épaisseur de revêtement ?
La mesure de l'épaisseur du revêtement est une mesure dans laquelle l'épaisseur du revêtement est déterminée par des méthodes d'induction magnétique (ISO 2178), de courants de Foucault (ISO 2360), de fluorescence des rayons X (ISO 3497) ou de section transversale métallographique (ISO 1463).
Objectif de Épaisseur de revêtement
Le but est de vérifier que l'épaisseur du revêtement répond à la valeur minimale indiquée dans la norme ou la spécification du produit ; l'épaisseur détermine directement la résistance à la corrosion.
À quels produits Épaisseur de revêtement s'applique-t-il ?
- Produits en acier galvanisé
- Surfaces peintes et thermolaquées
- Revêtements électrolytiques
- Aluminium anodisé
Dans quels secteurs Épaisseur de revêtement est-il utilisé ?
Normes relatives à Épaisseur de revêtement
- ISO 2178
- ISO 2360
- ISO 1463
- ISO 3497
- ISO 1461 (galvanisation à chaud)
Conditions de Épaisseur de revêtement
- Méthode
- Induction magnétique, courants de Foucault, XRF ou coupe métallographique
- Étalonnage
- Avec des normes d'épaisseur certifiées, sur le support
- Nombre de mesures
- Un nombre défini de mesures sur des zones de référence définies dans la norme produit
- Rapports
- Mesures individuelles, moyenne locale et moyenne globale
Équipement pour Épaisseur de revêtement
- Jauge d'épaisseur de revêtement magnétique/à courants de Foucault
- Module de revêtement XRF
- Ligne de préparation métallographique et microscope
- Feuilles d'étalonnage d'épaisseur certifiées
Exigences d'échantillon pour Épaisseur de revêtement
- La surface doit être propre et sèche
- Le type et l'épaisseur du support doivent être connus
- La mesure ne doit pas être effectuée dans des zones présentant des effets de courbure ou de bord.
- Les zones de référence doivent être choisies selon la norme du produit
Durée de Épaisseur de revêtement
La mesure non destructive prend des heures ; la coupe transversale métallographique prend 1 à 2 jours.
Procédure de Épaisseur de revêtement
- 1La méthode et l'instrument appropriés sont sélectionnés.
- 2L'instrument est calibré sur le substrat.
- 3Des zones de référence sont déterminées.
- 4Le nombre de mesures défini est effectué.
- 5Les moyennes locales et globales sont calculées et comparées.
Critères d'acceptation de Épaisseur de revêtement
Le critère d'acceptation est donné dans la norme produit ; par exemple, la norme ISO 1461 définit l'épaisseur minimale locale et moyenne du revêtement en fonction de la classe d'épaisseur.
Évaluation des résultats
Les méthodes non destructives sont sensibles au type de substrat, à sa géométrie et à la rugosité de la surface. En cas de litige, la section efficace métallographique est utilisée comme méthode de référence.
Rapport de Épaisseur de revêtement
- Norme et méthode appliquée
- Dossiers d’instruments et d’étalonnage
- Domaines de référence
- Mesures individuelles et moyennes
- Incertitude de mesure
Accréditation
EUROLAB détient une accréditation internationalement reconnue obtenue auprès des organismes d'accréditation parties aux accords de reconnaissance multilatérale de l'IAF et de l'ILAC, selon ISO/IEC 17025 pour les tests en laboratoire, ISO/IEC 17020 pour l'inspection et la surveillance, et ISO/IEC 17021-1 et ISO/IEC 17065 pour la certification des systèmes et des produits. Cette chaîne garantit que les rapports et certificats délivrés sont acceptés dans le monde entier.
La possibilité de proposer ce test dans le cadre d'une accréditation dépend de votre produit et de la norme appliquée ; l'accréditation étant méthodologique, le périmètre est confirmé par écrit au stade du devis.
Portée et autorisationsRèglements connexes
- Exigences de galvanisation ISO 1461
- Normes de produits
Essais de peinture et de revêtement — Que couvre ce domaine d'essai ?
La section ci-dessous décrit le domaine auquel appartient l'essai Épaisseur de revêtement ; les conditions et critères d'acceptation de cet essai figurent dans les sections ci-dessus. Le périmètre propre à votre produit est confirmé par écrit au stade du devis.
Les essais de peinture et de revêtement mesurent l'adhérence d'un revêtement à la surface, sa durabilité mécanique et sa résistance aux effets environnementaux. Comme un revêtement est une couche mince, les résultats dépendent à la fois du matériau et de la QUALITÉ D'APPLICATION ; la même peinture donne un résultat totalement différent selon la préparation de surface.
Cette double dépendance est la connaissance la plus importante du domaine. Une défaillance de revêtement provient généralement non de la peinture elle-même mais de la préparation de surface : résidu d'huile, rugosité insuffisante, couche d'oxyde ou humidité. Les essais de revêtement évaluent donc non seulement le produit mais aussi le procédé, et les résultats servent au contrôle du procédé.
L'ÉPAISSEUR DU REVÊTEMENT est une variable récurrente dans ce domaine. De nombreux résultats de résistance sont directement liés à l'épaisseur ; une zone trop fine devient le point de départ de la corrosion. C'est pourquoi la mesure de l'épaisseur est systématiquement consignée dans les rapports, parallèlement aux autres essais, et est généralement effectuée en plusieurs points — l'épaisseur diminuant notamment au niveau des bords et des angles dans les géométries complexes.
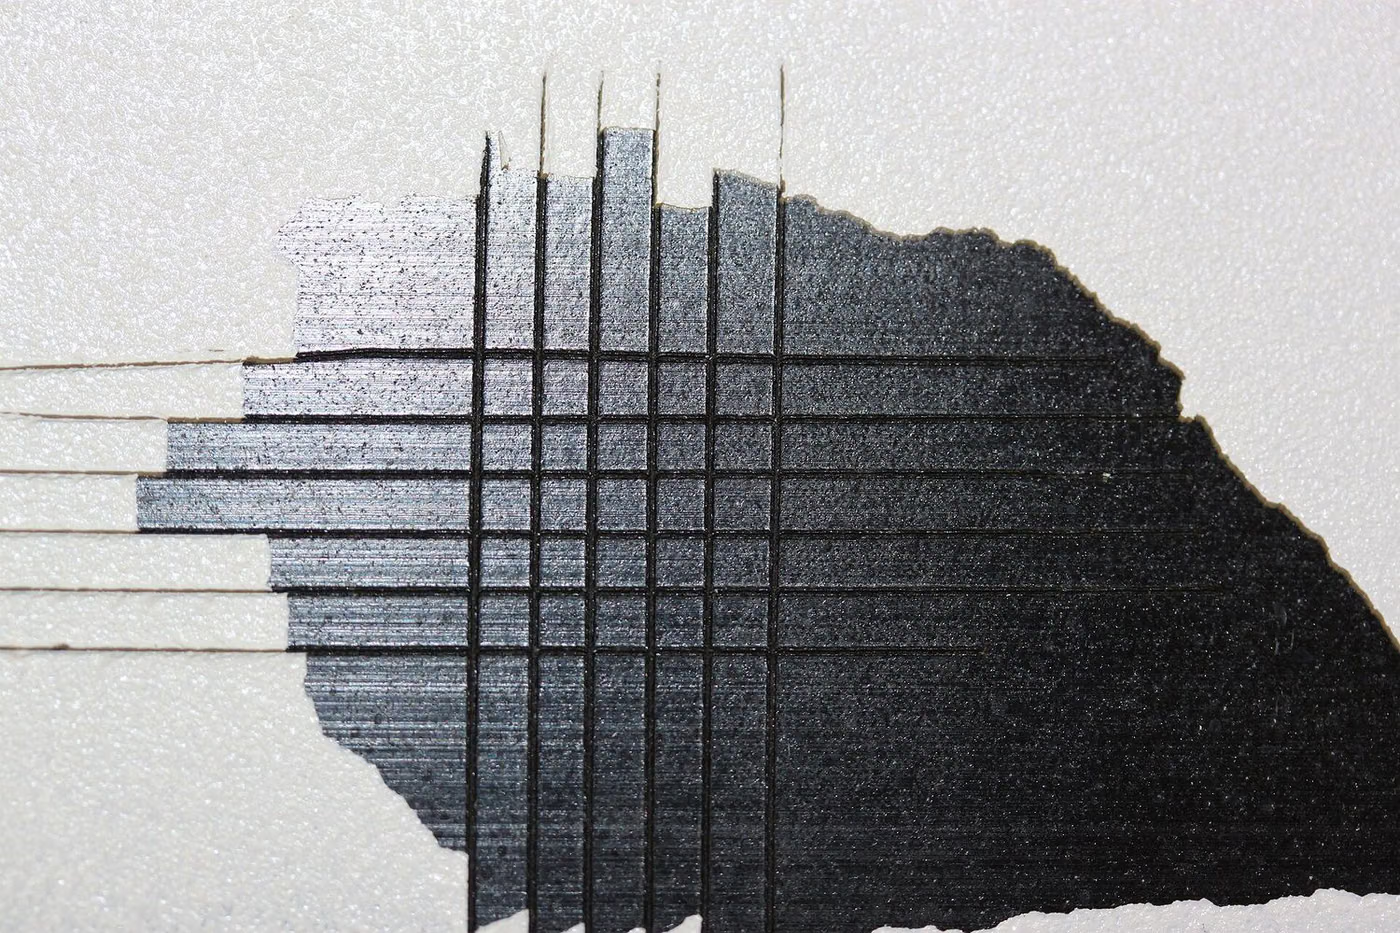
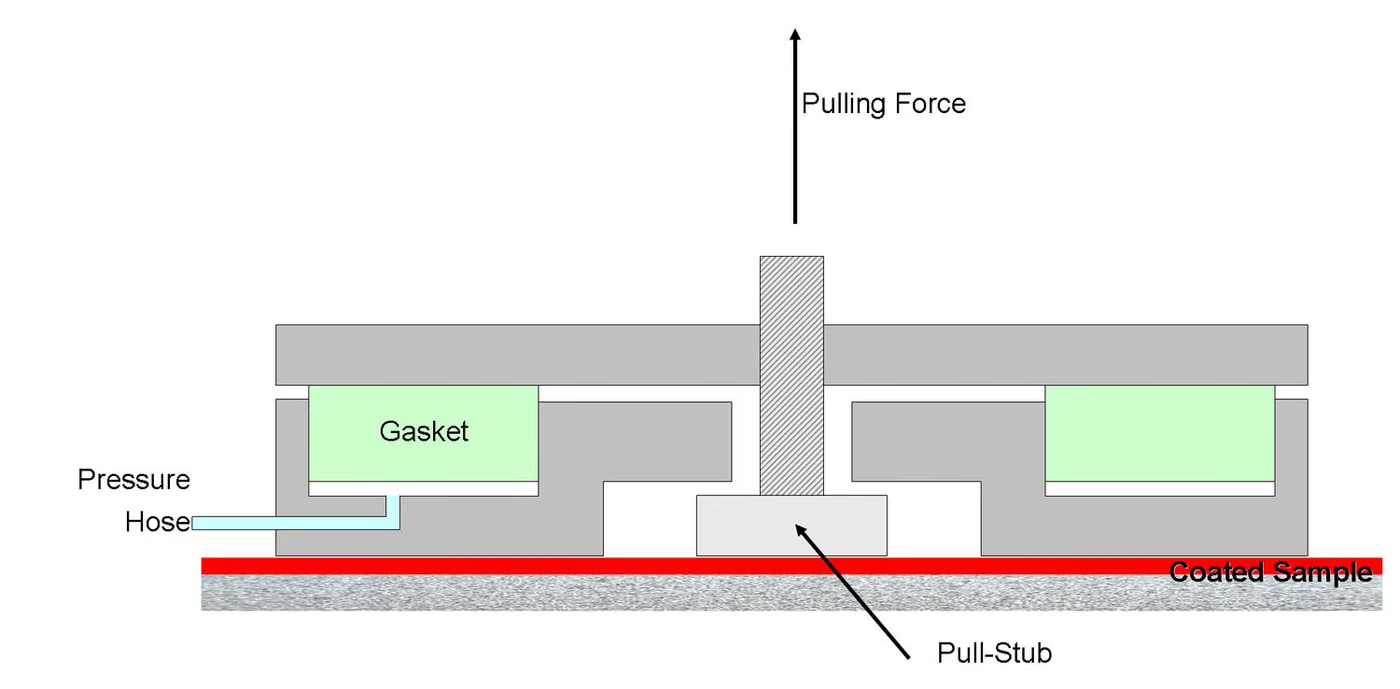
Trois approches sont utilisées pour évaluer l'adhérence, et chacune fournit des informations différentes. L'essai au ruban adhésif est rapide et adapté à une utilisation sur le terrain, mais il s'agit d'une mesure approximative. L'essai au rayage met en évidence le comportement au niveau des intersections des couches. La méthode de traction (pull-off), quant à elle, fournit une valeur numérique de résistance et constitue la plus appropriée à des fins de comparaison.
Sur le plan mécanique, on mesure la souplesse (flexion sur mandrin), la résistance aux chocs, la dureté, ainsi que la résistance à l'usure et aux impacts de gravillons. La résistance aux impacts de gravillons occupe une place particulière dans le secteur automobile : on simule l'impact de grains de gravier sur le revêtement dans des conditions réelles de circulation, et le résultat est évalué en fonction de la capacité du revêtement à continuer de protéger le métal sous-jacent.
En ce qui concerne l'aspect visuel, la luminosité et la différence de couleur sont contrôlées de manière NUMÉRIQUE. La couleur n'est pas évaluée à l'œil nu, mais à l'aide d'un appareil de mesure des couleurs, et la différence de couleur est exprimée sous forme de chiffre ; cela permet de comparer différents lots et différents fournisseurs.
En ce qui concerne la résistance, on recourt à un vieillissement accéléré (arc au xénon, rayonnement UV fluorescent), à l'humidité, à la condensation et au brouillard salin. Les résultats sont évalués à l'aide d'échelles mesurant le cloquage, la corrosion, la propagation des rayures et la perte d'adhérence ; ces échelles sont définies dans des normes distinctes et le rapport doit préciser laquelle a été utilisée.
Dans les procédés industriels tels que le laquage poudre et l'électrophorèse, le cycle de cuisson (température et durée) détermine le résultat. Un revêtement insuffisamment cuit a bonne apparence mais une résistance chimique et une adhérence médiocres ; la mesure du profil du four fait donc partie du contrôle qualité du revêtement.
Groupes de méthodes dans ce domaine
Épaisseur
Épaisseur du film sec par méthodes magnétiques et non magnétiques ; mesure multipoint et évaluation de la répartition.
Adhérence
Essai à la bande, essai de quadrillage (cross-cut) et résistance à l'arrachement.
Résistance mécanique
Flexibilité au pliage sur mandrin, déformation rapide (impact), dureté au crayon et à la rayure, abrasion Taber, impact de gravillons.
Aspect
Mesure de brillance, calcul de la différence de couleur, évaluation de la peau d'orange et des défauts de surface.
Durabilité environnementale
Brouillard salin, humidité, condensation, vieillissement à l'arc au xénon et UV fluorescent, résistance chimique et aux taches.
Échelles d'évaluation
Échelles de formation de cloques, de degré de rouille, de propagation depuis une rayure et de perte d'adhérence.
Confusions fréquentes dans ce domaine
- Le résultat d'un revêtement dépend de la préparation de surface ; même si la peinture elle-même est bonne, une préparation médiocre donne un mauvais résultat.
- Un résultat de durabilité sans épaisseur indiquée n'est pas comparable.
- L'essai à la bande est une échelle grossière ; la comparaison numérique nécessite la méthode d'arrachement.
- La couleur ne peut être évaluée à l'œil nu ; une mesure numérique de la différence de couleur est nécessaire.
- Un résultat de vieillissement sans échelle d'évaluation indiquée ne peut être interprété.
- Si le cycle de cuisson est incomplet, le revêtement a bonne apparence mais sa durabilité est faible ; le profil du four fait partie du contrôle qualité.
Quelles décisions ces résultats étayent
- Agrément du système de peinture et sélection du fournisseur
- Contrôle du procédé de la ligne de peinture et acceptation des lots
- Étayer les allégations de durabilité extérieure et automobile
- Détection des défauts liés à la préparation de surface
- Surveillance de la cohérence de couleur et de brillance lot par lot
Tests associés
Questions fréquentes sur Épaisseur de revêtement
Si la mesure magnétique et la mesure de section diffèrent, laquelle est valable ?
En cas de litige, la norme produit accepte généralement la mesure de section métallographique (ISO 1463) comme référence.