
Was ist Feuchtegehalt?
Die Feuchtigkeitsbestimmung erfolgt mit zwei grundlegenden Ansätzen. Beim Trocknungsverlustverfahren wird die Probe erhitzt und der Massenverlust gemessen; Dieser Verlust betrifft alles Flüchtige, nicht nur Wasser. Bei der Karl-Fischer-Titration wird die Wassermenge direkt und chemisch bestimmt, andere flüchtige Stoffe gehen nicht in das Ergebnis ein.
Zweck von Feuchtegehalt
Der Zweck besteht darin, zu überprüfen, ob das Rohmaterial vor der Verarbeitung ausreichend getrocknet ist. Zur Kettenspaltung kommt es, wenn hygroskopische Polymere (PA, PET, PC) im feuchten Zustand verarbeitet werden; Selbst wenn das Teil normal aussieht, ist seine mechanische Festigkeit dauerhaft verringert.
Bei welchen Produkten wird Feuchtegehalt angewendet?
- Polyamid-, PET- und Polycarbonat-Granulat
- Hygroskopische technische Kunststoffe
- Masterbatch und Additive
- Recyceltes Granulat
- Effizienzprüfung des Trockenofens
In welchen Branchen wird Feuchtegehalt eingesetzt?
Normen zu Feuchtegehalt
- ISO 15512 (Bestimmung des Wassergehalts in Kunststoffen)
- ISO 760 (Bestimmung von Wasser nach der Karl-Fischer-Methode)
- ASTM D6980 (Feuchtigkeit in Kunststoffen — Massenverlust)
- ASTM D789 (Feuchtigkeit und Viskosität in Polyamiden)
Prüfbedingungen für Feuchtegehalt
- Verfahren
- Karl Fischer (direktes Wasser) oder Massenverlust beim Trocknen (gesamte flüchtige Stoffe)
- Temperatur
- Die in der Norm definierte Temperatur, bei der sich das Polymer nicht zersetzt
- Probentransport
- Die Probe sollte in einem geschlossenen und feuchtigkeitsbeständigen Behälter gesammelt werden.
- Messzeitpunkt
- Die Probe sollte so bald wie möglich nach der Entnahme gemessen werden.
Prüfgerät für Feuchtegehalt
- Karl-Fischer-Titrator und Ofeneinheit
- Feuchtigkeitsanalysator (thermogravimetrisch)
- Analysenwaage
- Feuchtigkeitsbeständige Probenbehälter
- Exsikkator
Probenanforderungen für Feuchtegehalt
- Die Probe muss so entnommen werden, dass sie die Charge bzw. den Produktionslauf repräsentiert.
- Die Probenbeschreibung, die Materialart und ggf. die Produktionsrichtung müssen angegeben werden.
- Der anzuwendende Standard und etwaige Kundenspezifikationen müssen zusammen mit dem Muster angegeben werden.
- Der Test kann destruktiv sein; Die erforderliche Probenanzahl muss vorab bestätigt werden.
- Zu prüfende Oberflächen müssen während des Transports geschützt werden.
Dauer von Feuchtegehalt
Die Karl-Fischer-Messung dauert Minuten; Die Methode mit Trocknungsverlust hängt von der Zeit bis zum Erreichen einer konstanten Masse ab.
Ablauf von Feuchtegehalt
- 1Die Probe wird in einem feuchtigkeitsdichten Behälter entnommen und schnell ins Labor geliefert.
- 2Die Methode wird ausgewählt und das Gerät verifiziert.
- 3Die Probe wird gewogen.
- 4Bei der Karl-Fischer-Methode wird die Probe in der Ofeneinheit erhitzt und das freigesetzte Wasser titriert.
- 5Bei der Verlusttrocknungsmethode wird die Probe bei der definierten Temperatur getrocknet.
- 6Die Massendifferenz bzw. das Titrationsergebnis wird berechnet.
- 7Die Messung wird wiederholt und gemittelt.
Annahmekriterien für Feuchtegehalt
Der Methodenstandard definiert, wie der Test durchgeführt wird, nicht wie das Ergebnis aussehen muss. Die Akzeptanzgrenze ergibt sich aus der Material- oder Produktnorm, der Kundenspezifikation oder der einschlägigen Vorschrift; Auf dieser Seite wird daher keine Zahlenbegrenzung angegeben.
Auswertung der Ergebnisse
Das Ergebnis wird mit dem vom Rohstoffhersteller für die Vorverarbeitung angegebenen maximalen Feuchtigkeitswert verglichen. Dieser Wert variiert je nach Polymer und stammt aus dem technischen Datenblatt; Der Methodenstandard definiert keinen Grenzwert.
Prüfbericht zu Feuchtegehalt
- Probenbeschreibung, Material-/Produktinformationen und ggf. Chargennummer
- Probenvorbereitungsmethode und Konditionierungsbedingungen
- Es gelten Standard- und Testbedingungen
- Verwendetes Instrument und Kalibrierungsstatus
- Messergebnisse und Einheiten
- Messunsicherheit (falls gewünscht)
- Eine Aussage, dass das Ergebnis nur für die zum Test eingereichte Probe gilt
Akkreditierung
EUROLAB verfügt über eine international anerkannte Akkreditierung, die von Akkreditierungsstellen erhalten wurde, die Vertragspartei der multilateralen Anerkennungsvereinbarungen IAF und ILAC sind, gemäß ISO/IEC 17025 für Labortests, ISO/IEC 17020 für Inspektion und Überwachung sowie ISO/IEC 17021-1 und ISO/IEC 17065 für System- und Produktzertifizierung. Diese Kette stellt sicher, dass die ausgestellten Berichte und Zertifikate weltweit akzeptiert werden.
Ob dieser Test im akkreditierten Rahmen angeboten werden kann, hängt von Ihrem Produkt und der angewandten Norm ab; Da die Akkreditierung methodenbasiert erfolgt, wird der Umfang bereits im Angebotsstadium schriftlich bestätigt.
Geltungsbereich und BerechtigungenVerwandte Vorschriften
- Je nach Produktfamilie gelten harmonisierte Normen
- EU 765/2008 (Marktüberwachungs- und Akkreditierungsrahmen)
- Relevante Produktvorschriften und Kundenspezifikationen
Kunststoffprüfung — Was umfasst dieser Prüfbereich?
Der folgende Abschnitt beschreibt das Gebiet, zu dem der Test Feuchtegehalt gehört; die Bedingungen und Abnahmekriterien dieses konkreten Tests stehen in den obigen Abschnitten. Der für Ihr Produkt spezifische Umfang wird schriftlich im Angebotsstadium festgelegt.
Kunststoffprüfungen bestimmen das mechanische, thermische und Brennverhalten eines Polymerwerkstoffs. Anders als Metalle sind Kunststoffe VISKOELASTISCH: Ihr Verhalten hängt von Belastungsgeschwindigkeit, Temperatur und Feuchtigkeit ab. Dasselbe Material liefert daher unter unterschiedlichen Bedingungen unterschiedliche Ergebnisse, und die Prüfbedingungen sind ein untrennbarer Teil des Ergebnisses.
Die praktische Folge der Viskoelastizität ist Folgendes: Ein Kunststoffteil verformt sich unter konstanter Last mit der Zeit weiter (Kriechen), und die bei konstanter Verformung getragene Spannung nimmt mit der Zeit ab (Spannungsrelaxation). Eine Schraubverbindung lockert sich, eine Klemme verliert ihre Klemmkraft, ein Regal hängt mit der Zeit durch. Ein kurzzeitiger Zugversuch zeigt dieses Verhalten nicht; es ist ein Langzeitversuch oder ein beschleunigtes Modell erforderlich.
Das thermische Verhalten ist die zweite Hauptachse. Die Schmelzflussrate zeigt die Verarbeitbarkeit des Materials und die Konsistenz von Charge zu Charge; die Wärmeformbeständigkeitstemperatur und der Vicat-Erweichungspunkt geben eine grobe Grenze für die Einsatztemperatur an. Die thermische Analyse (DSC, TGA, DMA) offenbart die Identität des Materials: Glasübergangstemperatur, Schmelzverhalten, Kristallinität, Füllstoffgehalt und Zersetzungstemperatur.
Das Brennverhalten ist die dritte Achse und ist direkt mit Produktnormen verknüpft. Die UL-94-Klasse und der Grenzsauerstoffindex werden in das Materialdatenblatt aufgenommen; für das Gehäuse eines Elektrogeräts wird eine bestimmte Klasse verlangt, während für ein Bauprodukt ein anderes Klassifizierungssystem gilt.
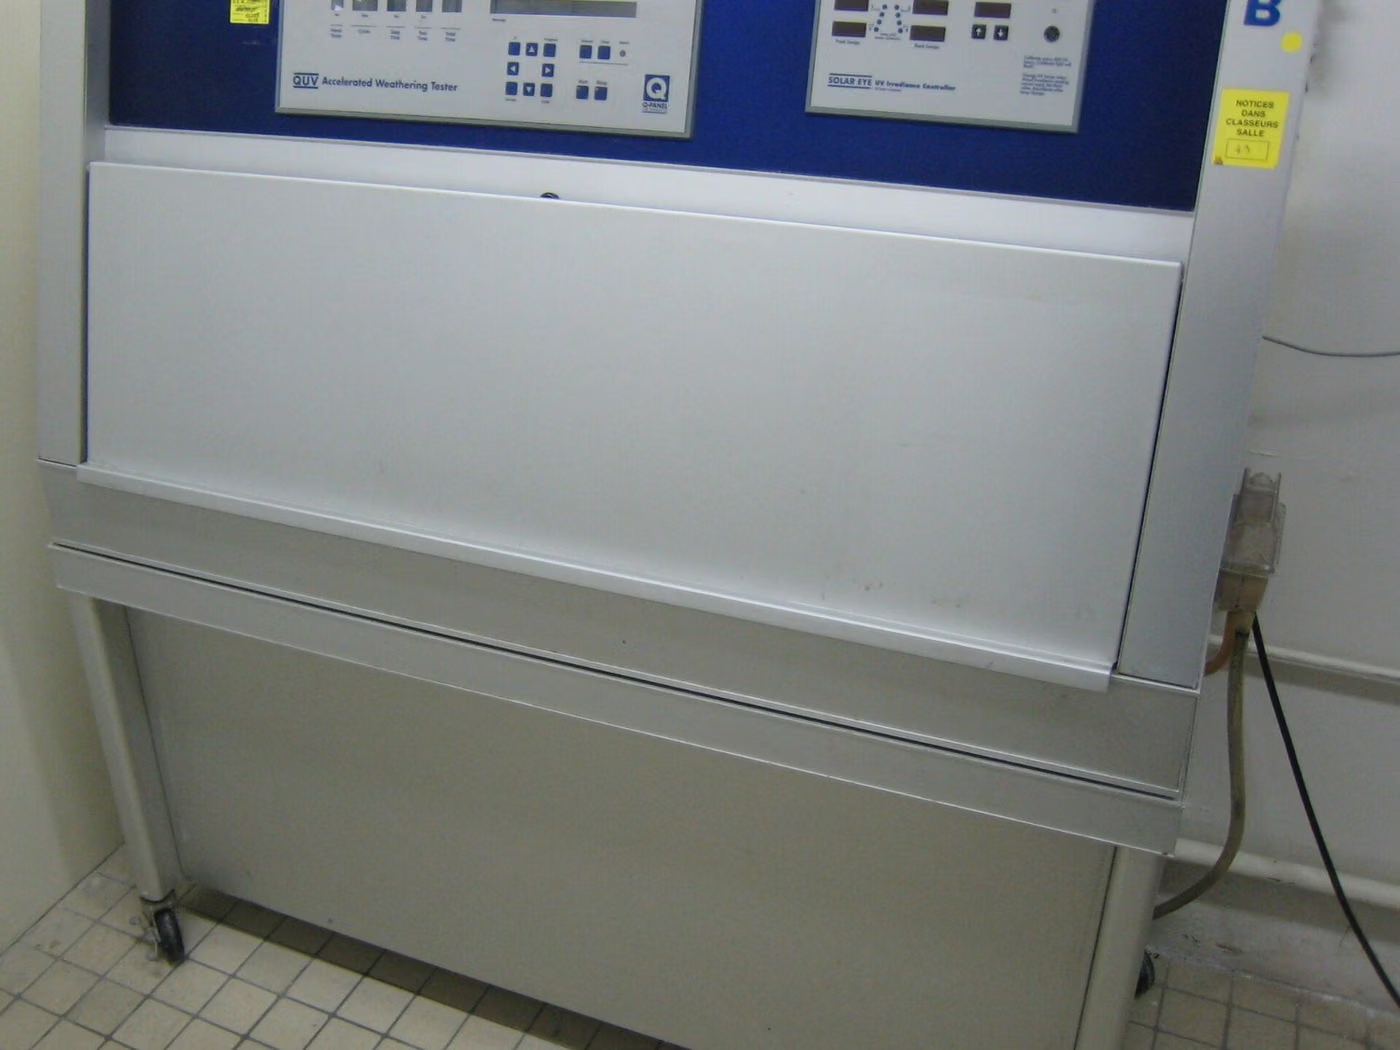
Alterung ist der am häufigsten übersprungene Teil des Gebiets. Kunststoffe zersetzen sich unter UV, Wärme, Feuchtigkeit und Sauerstoff: Die Farbe ändert sich, die Oberfläche reißt, die Schlagzähigkeit sinkt. Bei einem für den Außenbereich bestimmten Teil zählen nicht die Werte am ersten Tag, sondern die Werte nach der Alterung. Xenon-Bogen- und Fluoreszenz-UV-Geräte beschleunigen diesen Abbau und ermöglichen einen Vergleich.
Das Ergebnis dieser Familie wird meist in das Materialdatenblatt eingetragen, und Produktnormen verweisen auf dieses Datenblatt. Zwischen dem Datenblattwert und dem Verhalten des tatsächlichen Teils kann es jedoch einen Unterschied geben: die beim Spritzgießen entstehende Orientierung, Bindenähte und innere Spannungen lassen das Teil anders reagieren als das Probestück.
Die Verwendung von Rezyklat hat dem Gebiet eine neue Frage hinzugefügt. Rezyklierte Harze variieren von Charge zu Charge; mechanische Eigenschaften, Farbe und Brennverhalten können sich zwischen Chargen verschieben. Für einen Hersteller, der Rezyklat verwendet, ist die Eingangskontrolle des Materials daher keine Option, sondern eine Notwendigkeit.
Methodengruppen in diesem Bereich
Mechanisch
Zug, Druck, Biegung, Charpy- und Izod-Schlagzähigkeit, Härte (Shore), Kriechen und umgebungsbedingte Spannungsrissbildung.
Thermisch
Schmelzflussindex (MFI), Wärmeformbeständigkeitstemperatur (HDT), Vicat-Erweichungstemperatur, lineare Wärmeausdehnung.
Thermische Analyse
Übergangstemperaturen und Kristallinität durch DSC, Zusammensetzung und Zersetzung durch TGA, dynamisch-mechanisches Verhalten durch DMA.
Brennverhalten
UL-94-Klassifizierung, Grenzsauerstoffindex (LOI), Glühdraht- und Nadelflammprüfungen.
Altern
Beschleunigte Alterung durch Xenonbogen und fluoreszierendes UV, Warmluftalterung, Feuchtigkeit und Kondensation.
Physikalisch
Dichte, Wasseraufnahme, Aschegehalt, Gas- und Wasserdampfdurchlässigkeit von Folien und Platten.
Häufig verwechselt in diesem Bereich
- Ein Kunststoffergebnis ohne angegebene Prüfgeschwindigkeit und -temperatur kann nicht interpretiert werden; das viskoelastische Verhalten hängt von diesen Parametern ab.
- Ein Probestückergebnis überträgt sich nicht direkt auf das tatsächliche Teil; die Spritzgussorientierung und Bindenähte sind entscheidend.
- HDT- und Vicat-Werte sind KEINE Einsatztemperaturen; sie sind ein grober Hinweis auf eine Obergrenze und gelten nicht unter Last.
- Die UL-94-Klasse hängt von der Dicke ab; eine andere Wandstärke erfordert eine erneute Verifizierung.
- Bei feuchtigkeitsaufnehmenden Polymeren (wie Polyamid) sind die Ergebnisse irreführend, wenn keine Konditionierung durchgeführt wird.
- Die Ergebnisse von ASTM D638 und ISO 527 sind nicht direkt gleichwertig; Die Probengeometrien und Ratendefinitionen sind unterschiedlich.
Welche Entscheidungen diese Ergebnisse unterstützen
- Materialauswahl und Lieferantenfreigabe
- Erfüllung der Brennbarkeits- und Wärmeanforderungen der Produktnorm
- Überprüfung der Verwendung von Rezyklatanteil und Chargenkontrolle
- Kontrolle des Formgebungsprozesses und Chargenkonsistenz
- Nachweis der Alterungsbeständigkeit für den Außeneinsatz
Verwandte Tests
Häufige Fragen zu Feuchtegehalt
Warum liefern Trocknungsverlust und Karl Fischer unterschiedliche Ergebnisse?
Der Trocknungsverlust misst alle flüchtigen Stoffe außer Wasser: Restmonomer, Weichmacher und Schmiermittel tragen ebenfalls zum Verlust bei. Karl Fischer misst nur Wasser.
Warum muss die Probe sofort gemessen werden?
Hygroskopische Polymere absorbieren innerhalb von Minuten Feuchtigkeit aus der Luft. Das Ergebnis einer freiliegenden Probe spiegelt die Laborluft wider, nicht die tatsächliche Prozessfeuchtigkeit.