
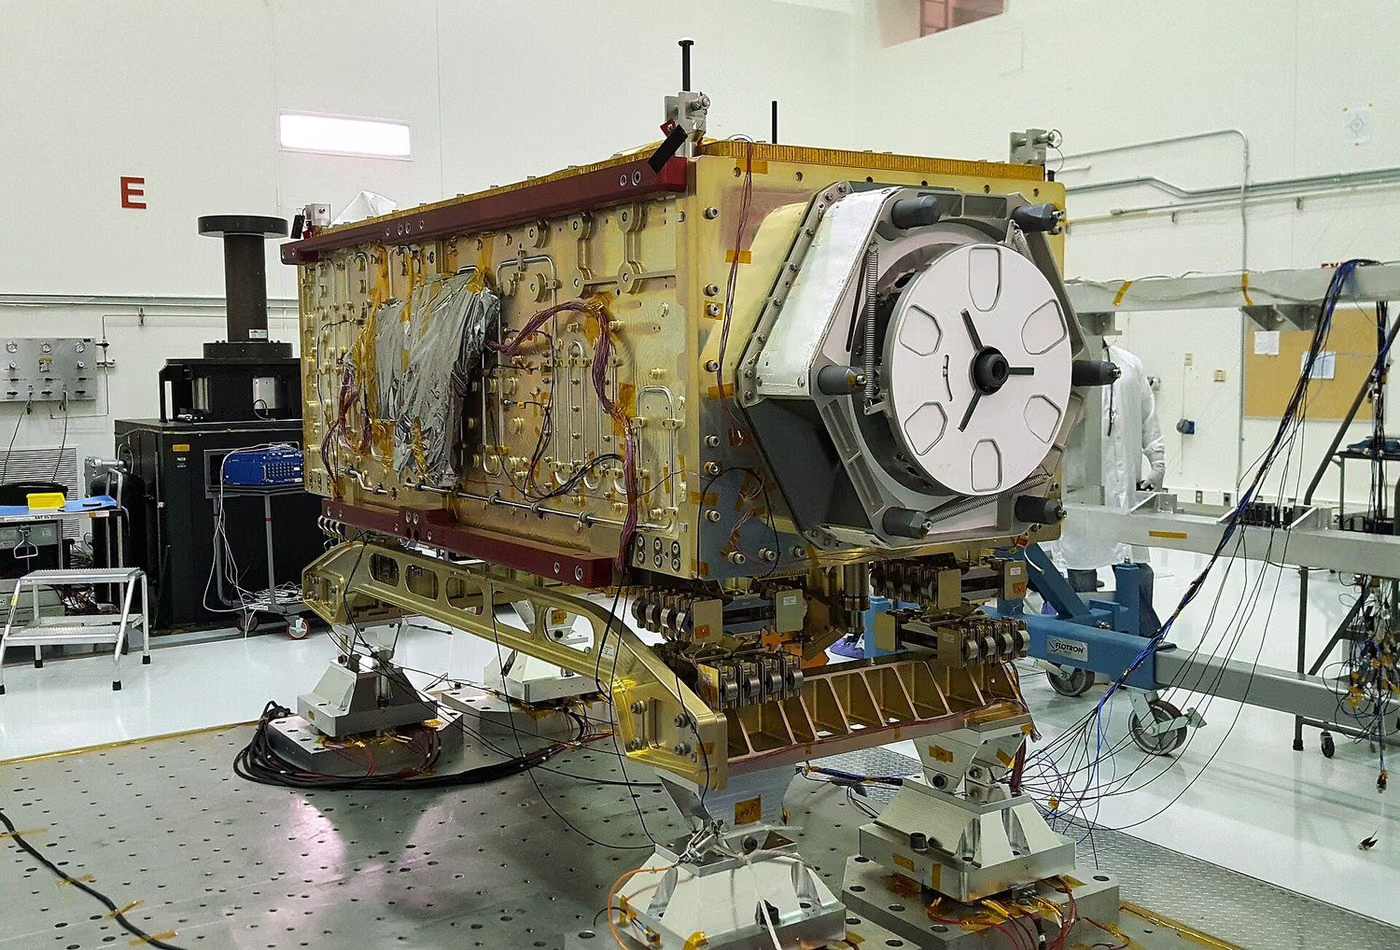
Was ist Gunfire Vibration — MIL-STD-810?
Beim Schussvibrationstest handelt es sich um einen Test, bei dem die sich wiederholenden Impulsvibrationen mit hoher Amplitude simuliert werden, die beim Abfeuern von Waffensystemen auf einer Plattform entstehen.
Zweck von Gunfire Vibration — MIL-STD-810
Der Zweck besteht darin, zu überprüfen, ob die Ausrüstung auf waffentragenden Plattformen während des Schießens funktionsfähig bleibt und keine strukturellen Schäden erleidet.
Bei welchen Produkten wird Gunfire Vibration — MIL-STD-810 angewendet?
- Militärfahrzeug- und Flugzeugausrüstung
- Avionikeinheiten
- Unterkomponenten des Waffensystems
- Militärelektronik
In welchen Branchen wird Gunfire Vibration — MIL-STD-810 eingesetzt?
Normen zu Gunfire Vibration — MIL-STD-810
- MIL-STD-810Umwelttechnische Gutachten und Labortests prüfen
Prüfbedingungen für Gunfire Vibration — MIL-STD-810
- Profil
- Gepulstes Spektrum abhängig von der Feuerrate; in der Spezifikation definiert
- Tepe genlik
- Hoch; Variiert je nach Plattform und Waffentyp
- Schussfolge
- Anzahl der Schüsse und Reihenfolge in der Spezifikation definiert
- Achse
- Auf drei senkrechten Achsen oder dominanten Achsen
Prüfgerät für Gunfire Vibration — MIL-STD-810
- Hochleistungsschüttler
- Steuerungssystem zur Unterstützung von Impulsprofilen
- Montagevorrichtung
- Funktionsüberwachung
Probenanforderungen für Gunfire Vibration — MIL-STD-810
- Die Probe muss in der Plattformmontagekonfiguration montiert werden
- Eine Funktionsüberwachung muss eingerichtet sein
- Die Vorrichtung muss der hohen Amplitude standhalten
Dauer von Gunfire Vibration — MIL-STD-810
Hängt von der Anzahl der Schussfolgen ab; in der Regel ein bis zwei Werktage.
Ablauf von Gunfire Vibration — MIL-STD-810
- 1Das Spezifikationsprofil wird geladen.
- 2Die Probe wird auf der Vorrichtung montiert.
- 3Es werden Schusssequenzen angewendet.
- 4Die Funktion wird kontinuierlich überwacht.
- 5Der bauliche Zustand wird beurteilt.
Annahmekriterien für Gunfire Vibration — MIL-STD-810
Das Abnahmekriterium ist im Pflichtenheft definiert: keine Strukturschäden und Funktionskontinuität beim Brennen.
Auswertung der Ergebnisse
Impulse mit hoher Amplitude erhöhen das Risiko, dass sich Befestigungselemente lösen und Lötstellen reißen. diese werden gesondert untersucht.
Prüfbericht zu Gunfire Vibration — MIL-STD-810
- Angewandter Standard und Profil
- Spitzenamplitude und Zündsequenzen
- Achseninformationen
- Funktionsbeobachtungen und Inspektion
Akkreditierung
EUROLAB verfügt über eine international anerkannte Akkreditierung, die von Akkreditierungsstellen erhalten wurde, die Vertragspartei der multilateralen Anerkennungsvereinbarungen IAF und ILAC sind, gemäß ISO/IEC 17025 für Labortests, ISO/IEC 17020 für Inspektion und Überwachung sowie ISO/IEC 17021-1 und ISO/IEC 17065 für System- und Produktzertifizierung. Diese Kette stellt sicher, dass die ausgestellten Berichte und Zertifikate weltweit akzeptiert werden.
Ob dieser Test im akkreditierten Rahmen angeboten werden kann, hängt von Ihrem Produkt und der angewandten Norm ab; Da die Akkreditierung methodenbasiert erfolgt, wird der Umfang bereits im Angebotsstadium schriftlich bestätigt.
Geltungsbereich und BerechtigungenVerwandte Vorschriften
- Spezifikationen der Verteidigungsplattform
Vibration und Stoß — Was umfasst dieser Prüfbereich?
Der folgende Abschnitt beschreibt das Gebiet, zu dem der Test Gunfire Vibration gehört; die Bedingungen und Abnahmekriterien dieses konkreten Tests stehen in den obigen Abschnitten. Der für Ihr Produkt spezifische Umfang wird schriftlich im Angebotsstadium festgelegt.
Vibrations- und Schockprüfungen zeigen, ob ein Produkt mechanischen dynamischen Belastungen standhält. Die beiden Phänomene sind unterschiedlich: Vibration ist eine kontinuierliche, wiederholte Belastung, während Schock ein einzelner, momentaner Stoß bei hoher Beschleunigung ist. Sie erzeugen unterschiedliche Ausfallarten und werden getrennt verlangt.
Die durch Vibration verursachte Ausfallart ist ERMÜDUNG: eine Lötstelle reißt, eine Kabelummantelung scheuert durch, eine Schraube löst sich, ein Steckverbinder verliert Kontakt. Die durch Schock verursachte Ausfallart ist BRUCH: ein sprödes Bauteil zersplittert, eine Halterung bricht, eine Platine löst sich aus ihrer Halterung. Ein Produkt unter Vibration zu prüfen zeigt daher nicht, dass es auch Schock standhält.
Vibration wird in drei Formen angewendet, die jeweils unterschiedliche Informationen liefern. Sinusvibration durchläuft eine einzelne Frequenz; sie dient dazu, die Resonanzfrequenzen des Produkts zu finden, und ist in der Konstruktionsphase sehr wertvoll. Zufallsvibration bildet die Breitbandnatur der realen Umgebung ab und wird als Dauerhaftigkeitsnachweis bevorzugt. Sinus-auf-Zufalls- und Zufalls-auf-Zufalls-Profile simulieren gemeinsam das Breitbandrauschen, das den dominanten Frequenzen von Motoren und Rotoren überlagert ist — dies ist bei Hubschrauber- und Turboprop-Anwendungen erforderlich.
RESONANZ ist das zentrale Konzept dieses Bereichs. Jede Struktur hat ihre eigenen Eigenfrequenzen; nähert sich die Anregungsfrequenz einer davon an, wächst die Amplitude, und das Produkt wird einer Beschleunigung ausgesetzt, die ein Vielfaches des Eingangswerts beträgt. Vor der Prüfung wird daher eine Resonanzsuche durchgeführt, und eine Konstruktionsänderung besteht oft darin, die Resonanz zu verschieben, statt den Pegel zu senken.
In dieser Familie ist die HALTERUNG (Fixture) Teil des Ergebnisses, und dies ist der am häufigsten übersehene Punkt. Wie die Probe am Shaker befestigt wird, verändert direkt die übertragene Energie und das Resonanzverhalten. Eine schlecht konstruierte Halterung bringt eigene Resonanzen ins Spiel und erzeugt eine Last, der das Produkt sonst nicht ausgesetzt wäre, oder dämpft umgekehrt die reale Last und schützt das Produkt. Mit unterschiedlichen Halterungen erzielte Ergebnisse sind nicht vergleichbar.
Auch die Wahl des Messpunkts bestimmt das Ergebnis. Der Steuerbeschleunigungsmesser wird an der Halterung angebracht, Überwachungsbeschleunigungsmesser an kritischen Punkten des Produkts; der Bericht muss diese Positionen dokumentieren. An unterschiedlichen Punkten derselben Prüfung gemessene Beschleunigungen können erheblich voneinander abweichen.
Profile werden nach Anwendungsbereich unterteilt: Transportvibration (Verpackung und Versand), Fahrzeugvibration (je nach Einbauort), Bahn (EN-61373-Kategorien), Luftfahrt (DO-160-Abschnitte), Militär (MIL-STD-810-Methoden) und Batterietransport (UN 38.3 T3). Dasselbe Produkt durchläuft unter verschiedenen Programmen unterschiedliche Profile.
Methodengruppen in diesem Bereich
Sinusvibration
Bestimmung von Resonanzen durch Frequenzdurchlauf und Standfestigkeit bei definierten Frequenzen; die aussagekräftigste Prüfung in der Konstruktionsphase.
Zufallsvibration
Dauerhaftigkeit mit einem breitbandigen Leistungsspektraldichte-Profil; der Ansatz, der die reale Umgebung am besten abbildet.
Kombinierte Profile
Sinus-auf-Zufall und Zufall-auf-Zufall; für dominante Frequenzen aus rotierenden Maschinen.
Klassischer Schock
Definierte Beschleunigung und Dauer mit Halbsinus-, Sägezahn- und Trapezimpulsformen.
Freier Fall und Umkippen
Realistische Falls-Szenarien durch Handhabung; entscheidend für tragbare Produkte.
Resonanzsuche und -überwachung
Erkennung struktureller Veränderungen (Risse, Lockerung) durch Durchläufe vor und nach der Prüfung.
Häufig verwechselt in diesem Bereich
- Schock und Vibration sind nicht dieselbe Prüfung; eine erzeugt Bruch, die andere Ermüdung, und beide werden getrennt gefordert.
- Ein Bericht, der die Vorrichtung nicht dokumentiert, ist nicht vergleichbar; eine Vorrichtung kann ihre eigene Resonanz einbringen.
- Die Pegel stammen aus der Produktnorm oder der Programmspezifikation; die Norm definiert keinen einzelnen universellen Pegel.
- Ohne Resonanzdurchlauf vor und nach der Prüfung kann struktureller Schaden unbemerkt bleiben; das Produkt kann funktionstüchtig erscheinen, während es innerlich gerissen ist.
- Die Position des Messpunkts muss angegeben werden; an verschiedenen Punkten derselben Prüfung gemessene Beschleunigungen unterscheiden sich deutlich.
- Wird das Produkt während der Prüfung nicht betrieben, bleiben intermittierende Kontaktverluste unsichtbar.
Welche Entscheidungen diese Ergebnisse unterstützen
- Verifizierung der Transport- und Nutzungsdauerhaftigkeit
- Transport- und Fahrzeugvibrationskonformität bei Batterien
- Qualifizierungsdossiers für Schienenverkehr, Luftfahrt und Verteidigung
- Ursachenanalyse von Lot-, Steckverbinder- und Verbindungsausfällen
- Die Entscheidung, eine Resonanz durch eine Konstruktionsänderung zu verschieben
Verwandte Tests
Häufige Fragen zu Gunfire Vibration — MIL-STD-810
Nach welchem Standard ist Gunfire Vibration hergestellt?
Gunfire Vibration wird im Bereich MIL-STD-810 Method 519 und MIL-STD-810 ausgeführt. Die anzuwendenden Grenzwerte und Akzeptanzkriterien sind in der Produktnorm festgelegt; Die für Ihr Produkt gültige Version wird im Angebotsstadium schriftlich bestätigt.
Für welche Produkte gilt Gunfire Vibration?
Wird hauptsächlich auf Militärfahrzeug- und Flugzeugausrüstung, Avionikeinheiten, Unterkomponenten des Waffensystems und Militärelektronik angewendet. Ob Ihr Produkt in den Geltungsbereich fällt, wird anhand der technischen Spezifikationen und des Verwendungszwecks festgestellt.
Unter welchen Bedingungen wird Gunfire Vibration durchgeführt?
Die bestimmenden Parameter sind: Profil — Gepulstes Spektrum abhängig von der Feuerrate; in der Spezifikation definiert, Tepe genlik — Hoch; Variiert je nach Plattform und Waffentyp und Schussfolge — Anzahl der Schüsse und Reihenfolge in der Spezifikation definiert. Die vollständigen Bedingungen finden Sie im Abschnitt „Testbedingungen“ auf der Seite und variieren je nach Produktstandard.
Welche Art von Beispiel wird für Gunfire Vibration benötigt?
Die Probe muss in der Plattformmontagekonfiguration montiert werden, Eine Funktionsüberwachung muss eingerichtet sein und Die Vorrichtung muss der hohen Amplitude standhalten. Die Anzahl der Proben richtet sich nach der Produktnorm und dem zu meldenden Umfang.
Wie lange dauert Gunfire Vibration?
Hängt von der Anzahl der Schussfolgen ab; in der Regel ein bis zwei Werktage. Diese Dauer gehört zum Experiment selbst; Probenvorbereitung, Warteschlangen und Berichterstellung werden ebenfalls bewertet. Im Angebot finden Sie einen realistischen Zeitplan für Ihr Produkt.
Wie heißt das Gunfire Vibration-Ergebnis „angemessen“?
Das Abnahmekriterium ist im Pflichtenheft definiert: keine Strukturschäden und Funktionskontinuität beim Brennen.